


Nykyaikaisessa valmistuksessa,5-akselinen nopea CNC-työstökeskuson tullut olennaisiksi laitteiksi monimutkaisten osien työstössä niiden korkean tehokkuuden ja tarkkuuden ansiosta. Usein esiintyvät sorvausvärähtelyt eivät kuitenkaan ainoastaan vaikuta työkappaleiden pinnanlaatuun, vaan myös lyhentävät työkalun käyttöikää ja voivat jopa vahingoittaa konetta. Näiden ongelmien ratkaiseminen tehokkailla strategioilla on ratkaisevan tärkeää työstötarkkuuden varmistamiseksi ja tuotantotehokkuuden parantamiseksi.
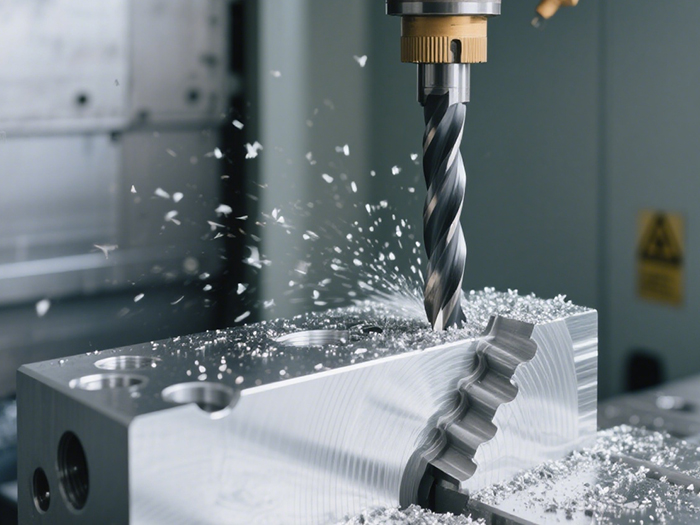
Työkalutekijöiden vaikutus sorvausvärähtelyyn
Työkalut ovat yksi sorvausvärähtelyjen keskeisistä syistä. Työkalun geometriset parametrit, materiaali ja kulumisolosuhteet liittyvät läheisesti värähtelyyn. Tarkemmin sanottuna pieni etukulma lisää sorvausvoimia, mikä aiheuttaa värähtelyä, kun taas liian suuri takakulma heikentää työkalun jäykkyyttä ja vakautta. Siksi on tärkeää valita työkalun geometria asianmukaisesti työstettävän materiaalin perusteella. Esimerkiksi alumiiniseoksia työstettäessä etukulman suurentaminen voi vähentää sorvausvoimia. Työkalumateriaalin yhteensovittaminen on myös kriittistä; lujien seosterästen työstö vaatii kovia ja kulutusta kestäviä kovametallityökaluja. Lisäksi kuluneet työkalut, joissa on tylsät sorvausreunat, aiheuttavat vaihtelevia sorvausvoimia ja tärinää, joten kuluneiden työkalujen säännöllinen tarkastus ja oikea-aikainen vaihto ovat välttämättömiä.
Koneistusprosessiparametrien optimointi
Sorvausparametrit vaikuttavat merkittävästi sorvausvärähtelyyn. Liian suuret sorvausnopeudet voivat aiheuttaa jaksottaisia vaihteluita sorvausvoimissa, mikä johtaa värähtelyyn; liialliset syöttönopeudet lisäävät sorvauspaksuutta ja sorvausvoimia, mikä pahentaa värähtelyä. Kun työstetään monimutkaisia pintoja viiden akselin samanaikaisella työstöllä, prosessiparametrit, kuten sorvausnopeus, syöttönopeus ja lastuamissyvyys, tulisi optimoida testaamalla tai simuloimalla. Esimerkiksi muuttuvien sorvausparametrien käyttöönotto – käyttämällä suurempia syöttönopeuksia rouhinnassa tehokkuuden parantamiseksi ja pienempiä nopeuksia ja syöttöjä viimeistelyssä värähtelyn vähentämiseksi – auttaa ylläpitämään tarkkuutta. Lisäksi työstöratojen suunnittelu siten, että vältetään usein teräviä käännöksiä ja äkillisiä pysähdyksiä, minimoi äkilliset sorvausvoimien muutokset ja värähtelyriskit.
Koneen rakenteen ja jäykkyyden merkitys
Koneen rakenteen jäykkyys vaikuttaa suoraan kääntymisvärähtelyjen esiintymiseen. Karan, ohjainten ja työpöydän riittämätön jäykkyys5-akselinen CNC-työstökeskusvoi johtaa tärinään sorvausvoimien alaisena. Jäykkyyden parantamismenetelmiä ovat karan laakerin esijännityksen lisääminen, johderadan voitelun optimointi ja työpöydän asennustarkkuuden säätäminen. Lisäksi tärinänvaimennuslaitteiden, kuten tärinää vaimentavien työkalunpitimien, asentaminen työkalun ja karan väliin tai eristystyynyjen asentaminen koneen perustuksen alle, vaimentavat ja eristävät tehokkaasti tärinää, mikä vähentää niiden vaikutusta työstöön.
Kattavat toimenpiteet kääntymisvärähtelyn vaimentamiseksi
Viiden akselin sorvausvärähtelyongelmien ratkaiseminennopea CNC-työstökeskusvaatii kokonaisvaltaisen lähestymistavan, johon kuuluu työkalujen valinta, prosessiparametrien optimointi ja koneen jäykkyyden parantaminen. Työkalugeometrian ja -materiaalien asianmukainen valinta, kuluneiden työkalujen säännöllinen vaihtaminen, sorvausnopeuden, syötön ja lastuamissyvyyden tieteellinen säätö, työkaluratojen optimointi ja koneen jäykkyyden vahvistaminen tehokkailla vaimennuslaitteilla voivat tehokkaasti vaimentaa värähtelyjä. Nämä toimenpiteet parantavat koneistuksen laatua ja tuotantotehokkuutta hyödyntäen täysimääräisesti viisiakselisten suurnopeustyöstökeskusten suorituskykyetuja.
OTURN on sitoutunut tarjoamaan asiakkailleen edistyneitä5-akseliset CNC-työstölaitteet ja ammattitaitoista teknistä tukea. Hyödyntämällä laajaa kokemustamme toimialalta autamme yrityksiä optimoimaan koneistusprosesseja, parantamaan CNC-koneiden jäykkyyttä ja vakautta sekä ratkaisemaan tehokkaasti erilaisia CNC-työstökoneisiin liittyviä haasteita tehokkaiden ja tarkkojen tuotantotavoitteiden saavuttamiseksi.
Julkaisun aika: 09.05.2025