


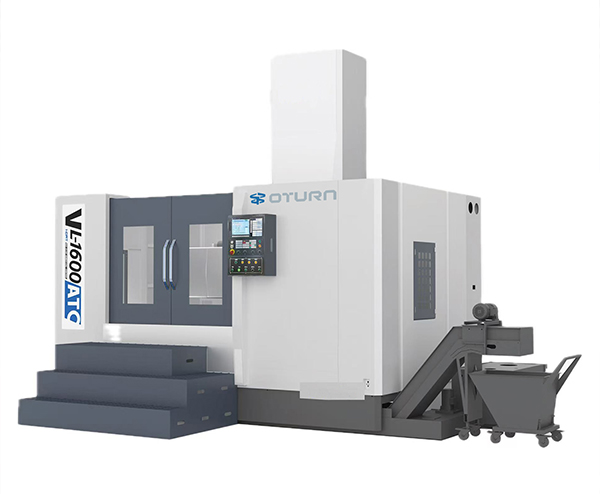
Keskipisteen korkeuden tarkkuus: Koneistuksen laadun avain
In CNC-pystysorviKoneistuksessa keskiön korkeuden tarkkuus vaikuttaa suoraan työkappaleen lopulliseen laatuun. Jopa pienet poikkeamat voivat aiheuttaa mittavirheitä ja geometrisia toleranssiongelmia, jotka voivat vaikuttaa vakavasti osien kokoonpanoon ja käyttöikään. Siksi tieteellisten ja tehokkaiden keskiön korkeuden säätömenetelmien hallinta on välttämätöntä koneistuksen vakauden ja suuren tarkkuuden varmistamiseksi.
Keskipisteen korkeuden määritelmä ja sen vaikutus virheisiin
CNC-pystysorvin keskipisteen korkeus viittaa karan pyörimiskeskipisteen ja työpöydän pinnan väliseen kohtisuoraan etäisyyteen. Jos tässä korkeudessa on virhe, työkalun todellinen leikkausasento poikkeaa ihanteellisesta radasta, mikä aiheuttaa kartiomaisia tai epätasaisia pintoja kiekko- tai holkkityyppisissä työkappaleissa. Esimerkiksi tarkkuuslaakeriholkkien koneistuksessa keskipisteen korkeusvirheet voivat johtaa epätasaiseen seinämän paksuuteen, mikä vaikuttaa suoraan laakerin suorituskykyyn ja käyttöikään.
Tarkka mittaus: Ensimmäinen askel säätöön
Tarkka mittaus on säädön perusta. Yleisiä työkaluja ovat korkeusmittarit, mittakellot ja laserinterferometrit. Korkeusmittari mittaa työpöydän ja karan päätypinnan välisen pystysuoran etäisyyden; koneen ohjauskiskoon kiinnitetty mittakello koskettaa karan ulkokehää ja havaitsee korkeuden vaihtelun karan pyöriessä; laserinterferometri tarjoaa nopean ja erittäin tarkan virheentunnistuksen. Luotettavuuden varmistamiseksi otetaan useita mittauksia ja lasketaan niiden keskiarvo.
Kalibrointi ja säätö: Joustava reagointi virheisiin
Säätömenetelmiä tulisi soveltaa joustavasti erilaisten virheolosuhteiden perusteella. Jos keskiön korkeus on liian matala, karan istuimen ja koneen alustan väliin voidaan lisätä sopivan paksuisia välilevyjä; jos se on liian korkea, karan istuimen kiinnityspinta on hiottava. Prosessi noudattaa asteittaista hienosäätöperiaatetta toistuvilla mittauksilla ja kalibroinneilla, kunnes keskiön korkeus täyttää suunnitteluvaatimukset. Joitakin edistyneitäpystysuorat CNC-sorviton varustettu servomoottoreilla ja ruuvimutterimekanismeilla varustetuilla automaattisilla säätöjärjestelmillä karan korkeuden kompensointia varten, mutta säännöllinen manuaalinen kalibrointi on silti tarpeen.
Huolto ja tarkastus: Vakauden varmistaminen
Säännöllinen huolto on ratkaisevan tärkeää keskipisteen korkeuden vakauden ylläpitämiseksi. Puhdista työpöytä ja karan kiinnitysalue säännöllisesti, jotta lastut, öljy ja roskat eivät vaikuta mittaustarkkuuteen. Tarkista, ovatko karan istukan kiinnityspultit löysät, ja kiristä ne tarvittaessa välittömästi. Mittaa sen jälkeen keskipisteen korkeus uudelleen. Laadi huoltokirjanpitotiedot mittaus- ja säätötietojen seuraamiseksi, mikä auttaa analysoimaan virhetrendejä ja havaitsemaan mahdolliset ongelmat varhaisessa vaiheessa.
Keskipisteen korkeuden mittauksen, kalibroinnin ja huollon keskeisten menetelmien hallintaCNC-pystysorviestää tehokkaasti keskipistekorkeusvirheistä johtuvat koneistusongelmat ja tarjoaa vankan takuun tarkkojen työkappaleiden tuotannolle. OTURN on sitoutunut tarjoamaan asiakkailleen erittäin tarkkoja ja vakaita työstölaitteita sekä teknistä tukea, auttamalla yrityksiä välttämään keskipistekorkeuspoikkeamista johtuvia koneistusriskejä, parantamaan tuotantotehokkuutta ja tuotteiden laatua sekä viemään älykästä valmistusta uusiin ulottuvuuksiin.
Usein kysytyt kysymykset
1. Mikä on CNC-pystysorvin keskipisteen korkeus?
Keskipisteen korkeus viittaa karan pyörimiskeskipisteen ja työpöydän pinnan väliseen pystysuoraan etäisyyteen, mikä on ratkaiseva parametri työstötarkkuuden varmistamiseksi.
2. Mitä työstöongelmia keskiön korkeusvirheet voivat aiheuttaa?
Keskipisteen korkeusvirheet voivat johtaa työkappaleiden kartioitumiseen, epätasaisiin pintoihin ja mittapoikkeamiin, mikä vaikuttaa vakavasti osan kokoonpanoon ja käyttöikään.
3. Kuinka keskipisteen korkeus mitataan tarkasti?
Yleisiä mittaustyökaluja ovat korkeusmittarit, mittakellot ja laserinterferometrit. Useita mittauksia otetaan ja niistä lasketaan keskiarvo tietojen tarkkuuden varmistamiseksi.
4. Miten säätää, kun keskikorkeus poikkeaa?
Jos keskipisteen korkeus on liian matala, säätöä varten voidaan lisätä kiiloja; jos se on liian korkea, karan istukan kiinnityspinta on hiottava. Säädöt tulee tehdä asteittain toistuvilla mittauksilla ja kalibroinneilla.
5. Onko CNC-pystysorvissa automaattinen keskipisteen korkeuden säätötoiminto?
Joissakin edistyneissä CNC-koneissa on automaattiset servomoottorien ohjaamat säätöjärjestelmät automaattisen kompensoinnin saavuttamiseksi, mutta säännöllinen manuaalinen kalibrointi on silti tarpeen.
6. Miten keskikorkeuden pitkäaikainen vakaus varmistetaan?
Puhdista koneen työpöytä ja karan kiinnitysalue säännöllisesti, tarkista ja kiristä karan istuimen pultit ja pidä huoltokirjanpidossa, jotta poikkeamat havaitaan ja korjataan nopeasti.
Julkaisun aika: 27.5.2025