


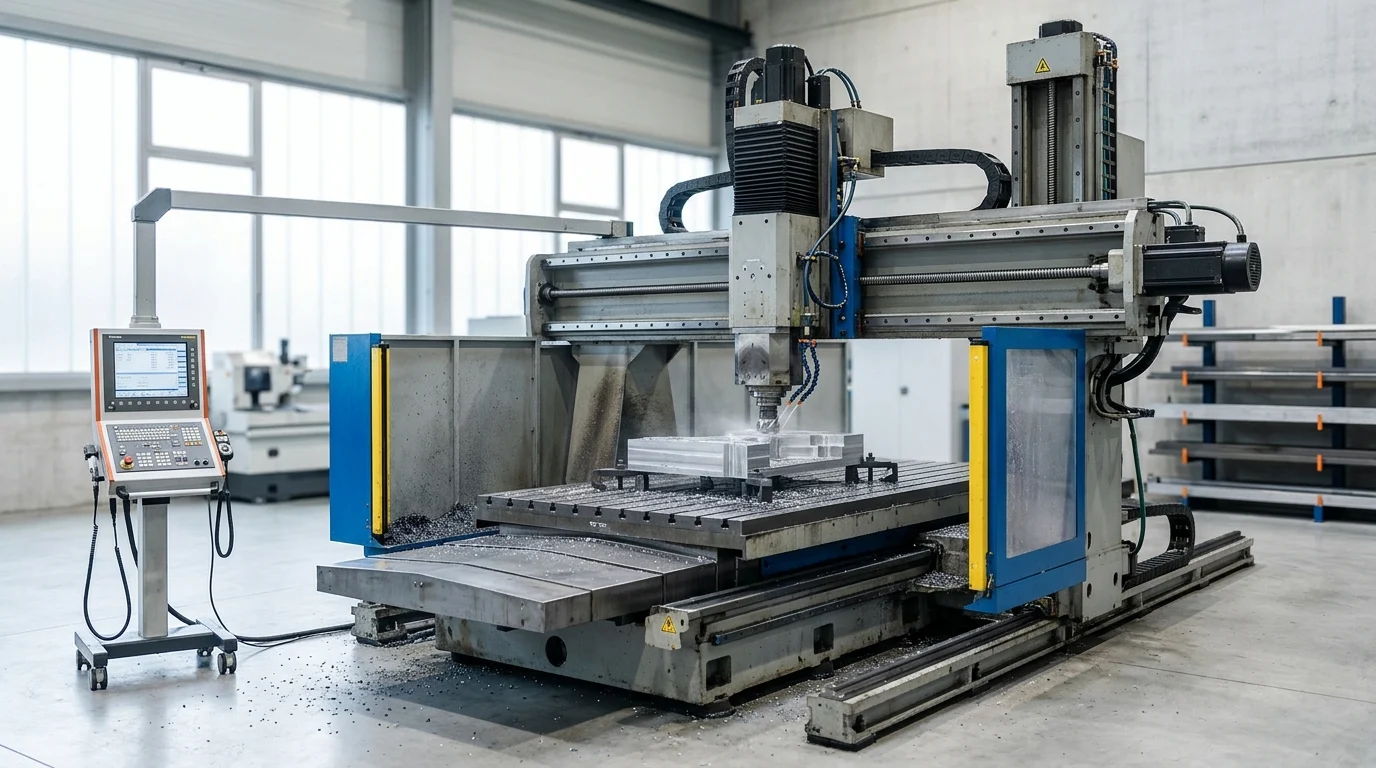
Miksi CNC-portaalijyrsinkoneet ovat strateginen investointi
CNC-portaalijyrsinkoneeseen investoiminen on perustavanlaatuinen parannusraskaan metallintyöstöominaisuudet, jonka ansiosta valmistajat voivat käsitellä massiivisia työkappaleita tinkimättömällä jäykkyydellä. Toisin kuin tavallisissa pystysuuntaisissa työstökeskuksissa, portaalijyrsimen kaksipylväinen arkkitehtuuri jakaa leikkausvoimat tasaisesti, mikä vähentää merkittävästi tärinää syvän materiaalinpoiston aikana. Tämä rakenteellinen etu on ratkaisevan tärkeä globaaleille toimitusketjuille, jotka vaativatkorkea tarkkuussuurikokoisten komponenttien osalta.
Pääomakustannusten näkökulmasta nämä järjestelmät vaativat huomattavan alkuinvestoinnin, joka vaihtelee usein 150 000 dollarista reilusti yli 1 000 000 dollariin työalueen ja akselikokoonpanojen mukaan. Yhdistämällä useita työstöoperaatioita yhdeksi kokoonpanoksi tehtaat kuitenkin usein lyhentävät työkappaleiden käsittelyaikoja jopa 40 %. Tämä toiminnan tehokkuus nopeuttaa sijoitetun pääoman tuottoa (ROI), jolloin suurtuotantolinjat voivat saada kustannukset takaisin 18–24 kuukauden kuluessa.
Miten CNC-portaalijyrsinkoneet parantavat läpivirtausta
Läpäisykyvyn optimointi perustuu ensisijaisesti koneen kykyyn ylläpitää korkeaa materiaalinpoistonopeutta (MRR) tinkimättä mittatarkkuudesta. Korkean vääntömomentin omaavat karat, usein yli 600 N·m, mahdollistavat aggressiiviset rouhintalaskut koville seoksille, kun taas 5-akseliset kokoonpanot mahdollistavat monimutkaisen muotoilun yhdellä kiinnityksellä. Tämä jatkuva työstöominaisuus poistaa tarpeen siirtää useita tonnia painavia osia työasemien välillä.
Lisäksi konealustaan integroidut edistyneet tärinänvaimennustekniikat varmistavat, että nopeat liikenopeudet eivät vaaranna pinnanlaatua. Minimoimalla seisokkiajan ja maksimoimalla lastuamisvoiman hankintatiimit voivat ennakoida laitteiden kokonaistehokkuuden (OEE) jatkuvaa kasvua, mikä usein nostaa tilojen käyttöasteet yli 85 prosentin rajan.
Mitkä ostajaprofiilit hyötyvät eniten
Näiden koneiden strateginen arvo resonoi voimakkaimmin Tier 1 -autoteollisuuden toimittajien, ilmailualan urakoitsijoiden ja raskaiden teollisuuskoneiden valmistajien keskuudessa. Nämä profiilit käsittelevät rutiininomaisesti ylisuuria komponentteja, kuten moottorilohkoja, turbiinikoteloita ja suuria puristusmuotteja. Näille ostajille kyky sisäistää suurkokoinen koneistus sen ulkoistamisen sijaan tarjoaa kriittisen kilpailuedun läpimenoaikojen hallinnassa.
Myös jakelijat ja ulkomaiset markkinointikeskukset hyötyvät tarjoamalla kokonaisvaltaisiametallintyöstöratkaisutalueellisille valmistajille. Hankkimalla luotettavia CNC-portaalijyrsinkoneita vakiintuneilta kiinalaisilta konsernin tehtailta maahantuojat voivat tarjota loppukäyttäjille pitkälle konfiguroituja ja kustannustehokkaita laitteita, jotka kilpailevat suorituskyvyssä perinteisten eurooppalaisten tai japanilaisten tuotemerkkien kanssa ja samalla alentavat markkinoille pääsyn kynnystä.
Mitä teknisiä tietoja ostajien tulisi vertailla
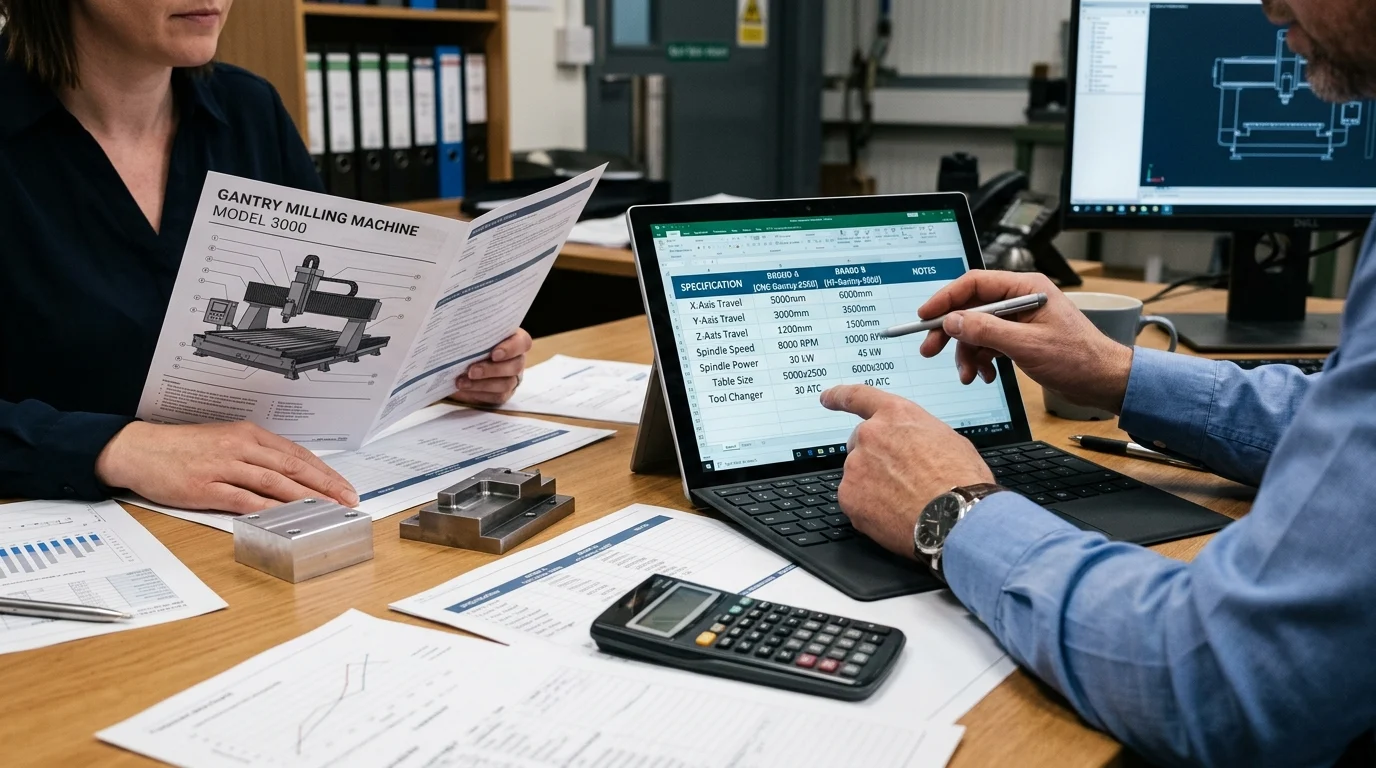
CNC-portaalijyrsinkoneen arviointi vaatii spesifikaatioiden perusteellisen analysoinnin sen varmistamiseksi, että laitteet vastaavat suunniteltuja valmistusvaatimuksia. Hankintaasiantuntijoiden on tarkasteltava perusmittoja pidemmälle ymmärtääkseen karan tehon, akselin liikeradan ja rakennesuunnittelun välisen vuorovaikutuksen. Näiden spesifikaatioiden epäsuhta voi johtaa työkalujen nopeutuneeseen kulumiseen, epäoptimaaliseen pinnanlaatuun tai rajoittaviin tuotannon pullonkauloihin.
Koska näiden koneiden tehtävänä on käsitellä useita tonneja painavia työkappaleita, jalustan ja pylväiden perustussuunnittelu on aivan yhtä tärkeää kuin elektroniset ohjausjärjestelmät. Ostajien on verrattava näitä teknisiä parametreja vaativimpiin käyttötapauksiinsa.
Mitkä koneparametrit ovat tärkeimpiä
Koneen suorituskykyä sanelevat ensisijaiset parametrit ovat X-, Y- ja Z-akselien liikeradat sekä pöydän suurin kuormituskapasiteetti. Raskaat mallit tarjoavat tyypillisesti X-akselin liikeradat alkaen 2 000 mm:stä ja yli 10 000 mm:iin, mikä mahdollistaa poikkeuksellisen pitkien rakenneosien käsittelyn. Pöydän kuormituskapasiteetit on tutkittava tarkasti; 10 000 kg:n vakioluokitus riittää useimpiin muotti- ja muottisovelluksiin, kun taas raskaat teollisuuden energiakomponentit saattavat vaatia 30 000 kg:n taulukoille mitoitetut pöydät.
Karan tekniset tiedot ovat yhtä tärkeitä. Ostajien on valittava suurnopeuksisten karojen (esim. 12 000–24 000 rpm) välillä alumiinisten ilmailu- ja avaruusosien työstöön ja suuren vääntömomentin omaavien hammaspyöräkarojen (esim. 4 000–6 000 rpm ja 30–45 kW teho) välillä karkaistun teräksen ja titaanin leikkaamiseen. Tämä valinta vaikuttaa suoraan koneen monipuolisuuteen ja sykliaikoihin.
Rakenteen ja johdetyypin vertailu
Laatikkojohteiden ja lineaarijohteiden välinen valinta määrittää koneen dynaamisen käyttäytymisen. Laatikkojohteissa on kiinteät metalli-metalli-kosketuspinnat, jotka tarjoavat erinomaisen vaimennuksen ja jäykkyyden raskaaseen ja hakkaavaan lastuamiseen. Ne ovat kuitenkin yleensä rajoitettuja hitaampiin nopeisiin liikenopeuksiin, tyypillisesti noin 10–12 m/min.
Sitä vastoin rullatyyppisissä lineaarijohteissa käytetään vierintäelementtejä kitkan minimoimiseksi, mikä mahdollistaa jopa 24 m/min tai suuremmat nopeat liikenopeudet. Tämä kokoonpano sopii erinomaisesti suurnopeustyöstöön ja monimutkaiseen 3D-ääriviivatyöstöön, jossa nopeat suunnanmuutokset ovat yleisiä. Nykyaikaiset portaalikoneet käyttävät usein hybridilähestymistapaa, jossa käytetään rullajohteita X- ja Y-akseleilla nopeuden takaamiseksi ja laatikkojohteita Z-akselilla jäykkyyden säilyttämiseksi syväporauksessa.
Mitkä vertailukriteerit tukevat arviointia
Eri mallien tehokkaaseen arviointiin hankintatiimien tulisi käyttää standardoitua vertailumatriisia. Tämä lähestymistapa normalisoi eri toimittajien ehdotusten tekniset tiedot ja korostaa eroja vakio- ja valinnaisten ominaisuuksien välillä.
| Tekniset tiedot Kategoria | Box Way -kokoonpano | Lineaarijohteiden kokoonpano | Tyypillinen sovellus |
|---|---|---|---|
| Nopea kulkunopeus | 10–15 m/min | 20–30 m/min | Nopea ääriviivajyrsintä vs. raskas rouhinta |
| Tärinänvaimennus | Korkea (Erinomainen kovametalleille) | Kohtalainen (riippuu rullaelementeistä) | Titaani/Inconel vs. alumiini/pehmeät teräkset |
| Huoltotiheys | Korkeampi (vaatii tarkkaa voitelua) | Alempi (tiivistetyt laakeripukit) | Jatkuvat raskaan kaluston pyörät |
| Paikannustarkkuus | ±0,008 mm / 300 mm | ±0,005 mm / 300 mm | Korkean tarkkuuden muotinvalmistus |
Näitä kriteerejä soveltamalla ostajat voivat tarkasti sovittaa koneen mekaanisen profiilin omiin toleranssivaatimuksiinsa ja tuotantomääriinsä.
Missä käytetään CNC-portaalijyrsinkoneita
CNC-portaalijyrsinkoneiden käyttöönotto ulottuu makroteollisuuden aloille, joilla komponenttien koko ja tarkkuusvaatimukset kohtaavat. Näitä massiivisia alustoja ei käytetä suurten volyymien pienten osien sorvaukseen, vaan pikemminkin arvokkaiden, pienten ja keskisuurten volyymien valmistukseen, jossa yhden työkappaleen vika voi johtaa kymmenien tuhansien dollarien arvoiseen romumateriaaliin.
Tiettyjen sovellusten ja ympäristövaatimusten ymmärtäminen auttaa ostajia konfiguroimaan koneen lisävarusteita, kuten jäähdytysjärjestelmiä, lastunkuljettimia ja erikoistuneita karan kiinnityslaitteita.
Mitkä toimialat lisäävät kysyntää
Ilmailuteollisuus on kysynnän ensisijainen ajuri, ja siellä käytetään 5-akselisia gantry-jyrsinkoneita monimutkaisten siipien salkojen ja rungon laipioiden muotoiluun kiinteistä alumiiniaihioista. Tällä sektorilla on kriittistä pitää vikaprosentti alle 0,05 prosentissa, mikä vaatii koneita, joilla on poikkeuksellinen lämpöstabiilisuus ja tilavuustarkkuus.
Samoin autoteollisuus on riippuvainen näistä koneista suurten leimausmuottien, muottien ja raskaiden hyötyajoneuvojen osien, kutenvauhtipyörätja kampiakselit. Myös energiasektori edustaa valtavaa kasvualuetta; tuuliturbiinien napojen, suurten venttiilien ja ydinreaktorin komponenttien koneistus vaatii valtavia pöytäkapasiteetteja ja suuria vääntömomentteja, joita vain kaksipylväinen portaalirakenne voi tarjota.
Miten materiaalit, geometria ja toleranssit vaikuttavat valintaan
Porttijyrsinkoneen valintaan vaikuttavat merkittävästi kohdemateriaalien fysikaaliset ominaisuudet. Kestävien seosten, kuten Inconelin, karkaistun työkaluteräksen (HRC 50+) tai titaanin, työstö vaatii maksimaalista rakenteellista jäykkyyttä värinän estämiseksi, mikä sanelee laatikkourien ja suuren vääntömomentin omaavien hammaspyöräkäyttöisten karojen käytön.
Myös geometrialla ja toleransseilla on keskeinen rooli. Ilmailu- ja avaruustekniikan kiinnittimiä tai monimutkaisia ruiskuvalumuotteja valmistettaessa koneen on noudatettava tiukkoja paikannustoleransseja, jotka usein vaaditaan ±0,005 mm:n tarkkuudella ja ±0,003 mm:n toistettavuustasolla valtavalla työalueella. Tämän saavuttamiseksi ostajien on varmistettava, että kone on varustettu lineaariasteikoilla, lämpökompensointiohjelmistolla ja tarkoilla pyörimisantureilla, jotka estävät konealustan fyysisen laajenemisen ja supistumisen pitkien leikkausjaksojen aikana.
CNC-jyrsinkoneiden toimittajien arviointi
CNC-portaalijyrsinkoneen hankkiminen, erityisesti kansainvälisiltä markkinoilta, vaatii tiukan toimittajan arviointiprotokollan. Ostajat eivät osta pelkästään laitetta, vaan he solmivat pitkäaikaisen kumppanuuden, joka vaikuttaa heidän tuotantokapasiteettiinsa vuosikymmenen tai pidempään. Yhteistyö ammattimaisten ulkomaisten markkinointikeskusten kanssa, jotka edustavat hyvämaineisia kiinalaisia konsernin tehtaita, voi tuottaa merkittäviä kustannusetuja, edellyttäen, että toimittajan valtakirjat tarkistetaan perusteellisesti.
Hankintavaiheen riskienhallinta varmistaa, että toimitettu kone vastaa luvattuja teknisiä eritelmiä ja että raskaiden koneiden kuljettamiseen liittyvät logistiset monimutkaisuudet hallitaan ilman kalliita viivästyksiä.
Mitä hankintatiimien tulisi tarkistaa
Hankintatiimien on varmistettava toimittajan valmistuskapasiteetti, laadunvalvontainfrastruktuuri ja aiempi vientimäärä. ISO 9001 -sertifioinnin ja CE-merkinnän vaatimustenmukaisuuden dokumentoinnin pyytäminen on pakollinen lähtökohta. Lisäksi ostajien tulisi tutkia toimittajan toimitusketjua kriittisten komponenttien osalta; koneet, joissa käytetään arvostettuja CNC-ohjaimia (esim. FANUC, Siemens, Heidenhain) ja tarkkuuslaakereita (esim. SKF, NSK), osoittavat sitoutumista luotettavuuteen.
On myös ratkaisevan tärkeää varmistaa toimittajan teknisen tuen valmiudet. Luotettavan kumppanin tulisi tarjota kattava myyntiä edeltävä konsultointi, mukaan lukien aika-analyysit ja kiinnityslaitteiden suunnittelu, osoittaakseen koneen kyvyn käsitellä ostajan erityistä työkappalevalikoimaa.
Kuinka arvioida MOQ-tilausmäärää, toimitusaikaa, toimitusta ja asennusta
Näiden koneiden koon vuoksi vähimmäistilausmäärä (MOQ) on yleisesti yksi yksikkö. Läpimenoajat ovat kuitenkin kriittinen tekijä projektisuunnittelussa. Vakiokokoonpanojen kokoonpano ja testaus voivat kestää 90–120 päivää, kun taas erittäin räätälöidyt kokoonpanot5-akseliset mallitvoi pidentää läpimenoaikoja 180 päivään tai pidemmälle.
Toimitus ja asennus ovat valtavia logistisia haasteita. Portaalimyllyt on purettava ja kuljetettava litteillä telineillä tai avoimilla kuljetuskonteilla. Ostajien on arvioitava toimittajan pakkausprotokollat ja varmistettava, että kriittiset pinnat on suojattu ruosteenestopeitepinnoitteilla ja tyhjiötiivisteillä. Saapuessaan asennus ja käyttöönotto kestävät tyypillisesti kahdesta neljään viikkoa, joten on sovittava selkeästi siitä, lähettääkö toimittaja tehtaan teknikkoja vai luottaako paikallisiin huoltokumppaneihin.
Mitkä vaatimustenmukaisuuden ja riskienhallinnan tarkistuspisteet ovat tärkeitä
Pääomainvestoinnin turvaamiseksi hankintasopimusten on sisällettävä tiukat vaatimustenmukaisuus- ja riskienhallintapisteet. Ennen toimitusta on suoritettava pakollinen tehtaan hyväksyntätesti (FAT), jossa kone suorittaa koeleikkauksen näytekappaleelle karan pyörinnän (yleensä <0,002 mm) ja geometrisen tarkkuuden varmistamiseksi.
| Arviointikriteeri | Vertailuarvostandardi | Mahdollinen varoitusmerkki |
|---|---|---|
| Laadun sertifiointi | ISO 9001, CE-merkintä | Todentamattomat tai vanhentuneet sertifikaatit |
| Komponenttien jäljitettävyys | Tier-1 -tason globaalit tuotemerkit (ohjaimet, johdekiskot) | Merkitsemätön tai oma geneeristä elektroniikkaa |
| Hyväksyntätestaus | Dokumentoitu FAT- ja SAT-testaus laserkalibroinnilla | Kieltäytyminen kolmannen osapuolen tarkastuksesta ennen lähetystä |
| Takuuehdot | 12–24 kuukautta, kattaa osat ja työn | Kansainvälisen palvelun kattavuutta koskevat epäselvät lausekkeet |
FAT-tarkastuksen jälkeen ostajan tiloissa tehtävässä hyväksyntätestissä (SAT) varmistetaan, ettei koneessa ole ilmennyt linjausongelmia kuljetuksen aikana. Näihin virstanpylväisiin sidottujen selkeiden maksuehtojen – kuten 30 % käsiraha, 60 % FAT-tarkastuksen jälkeen ja 10 % SAT-tarkastuksen jälkeen – määrittäminen tarjoaa tarvittavaa taloudellista vipuvaikutusta.
Kuinka valita oikea CNC-portaalijyrsin
CNC-portaalijyrsinkoneen lopullisen valintaprosessin navigointi edellyttää teknisten vaatimusten yhdistämistä kaupallisiin realiteetteihin. Tavoitteena on löytää ratkaisu, joka paitsi täyttää välittömät tuotantotoleranssit myös tarjoaa tulevaisuuden valmistustarpeiden edellyttämän skaalautuvuuden ja kestävyyden.
Rakentamalla ostopolun virallisen arviointikehyksen avulla hankintatiimit voivat objektiivisesti vertailla kilpailevia tarjouksia ja siirtyä perushinnoittelua pidemmälle ymmärtääkseen kokonaiskustannukset (TCO).
Mitä vaiheittaista ostoprosessia seurata
Ostoprosessin tulisi alkaa kattavalla sisäisellä tarveanalyysillä, jossa määritellään työkappaleen suurin sallittu laajuus, materiaalin kovuus ja vaadittu läpimenoaika. Nämä tiedot muodostavat pohjan tarjouspyynnölle (RFP), joka jaetaan tarkastetuille toimittajille. Kun tarjoukset on vastaanotettu, tiimien tulisi suorittaa tekninen tasaus varmistaakseen, että kaikki tarjoukset sisältävät vastaavat vaihtoehdot, kuten karanläpijäähdytyksen (TSC), työkalun kosketusanturit ja lastunhallintajärjestelmät.
Teknisen katselmuksen jälkeen ostajien tulisi pyytää vastaavien koneiden toiminnassa olevia live-esittelyjä tai videovalintoja. Viimeiset vaiheet sisältävät kaupallisen sopimuksen neuvottelemisen, FAT/SAT-protokollien viimeistelyn ja työmaan valmistelun koordinoinnin, johon usein kuuluu erikoisbetoniperustusten valaminen portaalijärjestelmän valtavan painon ja dynaamisten kuormien tukemiseksi.
Kuinka vertailla toimittajatarjouksia ja myynnin jälkeistä tukea
Toimittajien tarjousten vertailu vaatii kriittistä tarkastelua myynnin jälkeisestä tuesta ja takuurakenteista.
Keskeiset tiedot
- CNC-jyrsinkoneiden tukkumyynti ja toimitusketjun vaikutukset
- Ostajien tulisi vahvistaa eritelmät, vaatimustenmukaisuus ja kaupalliset ehdot
- Toimenpiteitä tukevia suosituksia jakelijoille ja hankintatiimeille
Usein kysytyt kysymykset
Mikä on CNC-portaalijyrsinkoneen tärkein etu?
Se työstää suuria ja raskaita osia suuremmalla jäykkyydellä ja pienemmällä tärinällä, mikä auttaa ylläpitämään tarkkuutta syvien leikkausten aikana ja vähentää useiden asetuksien tarvetta.
Mitkä toimialat hyötyvät eniten CNC-jyrsinkoneista?
Autoteollisuuden, ilmailuteollisuuden, muotinvalmistuksen, energiantuotannon ja raskaiden laitteiden valmistajat hyötyvät eniten ylisuurien komponenttien tai monitonnisten työkappaleiden työstämisestä.
Mitä ominaisuuksia ostajien tulisi vertailla ensin?
Aloita X/Y/Z-liikeradalla, pöydän kuormituksella, karan tyypillä, karan teholla ja johderadan suunnittelulla. Sovita ne suurimpiin kappaleisiisi ja kovimpiin materiaaleihisi.
Pitäisikö minun valita laatikkojohteet vai lineaarijohteet?
Valitse laatikkojohteet raskaaseen, hakkaavaan leikkaukseen ja maksimaaliseen vaimennukseen. Valitse lineaarijohteet nopeampaan liikkeeseen, suurempaan työstöön ja parempaan tuottavuuteen kevyemmissä leikkauksissa.
Miksi harkita OTURN Machinerya portaalijyrsintäratkaisuna?
OTURN tarjoaa kustannustehokkaita CNC-portaali- ja koneistusratkaisuja kiinalaisilta konsernin tehtailta, konfigurointituen, laajat konevaihtoehdot ja ulkomaisen huoltopalvelun.
Julkaisuaika: 16.4.2026