


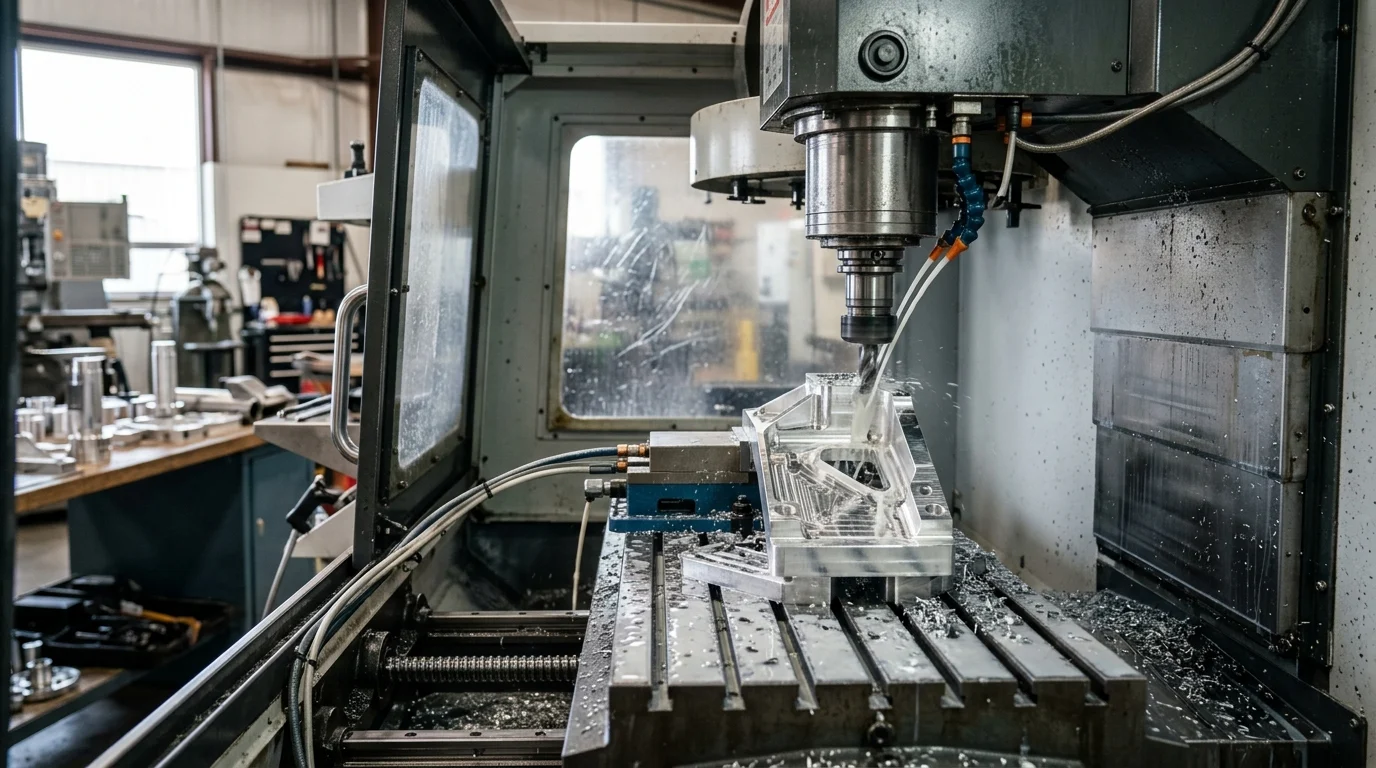
Miksi tarkka CNC on tärkeää
Nykyaikaisessa valmistusympäristössäkorkean tarkkuuden CNC-koneeton siirtynyt pienestä vaatimuksesta globaalin kilpailukyvyn perustasoksi. Hankintatiimeille ja tukkumyyjille mikronitason tarkkuuteen kykenevien laitteiden hankinta ei ole enää pelkästään teknisten eritelmien täyttämistä; se on strateginen toimenpide voittomarginaalien suojaamiseksi ja toimitusketjun luotettavuuden parantamiseksi.
Kun toleranssit ovat jopa ±0,001 mm - ±0,005 mm, virhemarginaali on käytännössä olematon. Investoinnit tarkkaan infrastruktuuriin vaikuttavat suoraan valmistajan kykyyn skaalata tuotantoa samalla, kun noudatetaan tiukkoja kansainvälisiä laatustandardeja.
Vaikutus läpivirtaukseen ja hylkytuotteiden vähenemiseen
Tarkkojen CNC-koneiden toiminnan vaikutus näkyy parhaiten läpimenoaikojen mittareissa ja hylkytuotannon vähenemisessä. Perinteiset tai matalajäykkyydelliset laitteet kärsivät usein lämpömuodonmuutoksista ja tärinästä, mikä johtaa hylkytuotantoon, joka voi helposti ylittää 4–6 % monimutkaisissa metallintyöstöajoissa. Päivittämällä mikronitasoa pystyviin koneisiin tehtaat voivat laskea vikaprosentin alle 0,5 %:iin.
Lisäksi erinomainen tarkkuus poistaa tarpeen jälkikäsittelytoimenpiteille, kuten manuaaliselle kiillotukselle tai jälkihionnalle. Tämä toimintojen yhdistäminen parantaa merkittävästi laitteiden kokonaistehokkuutta (OEE) ja lyhentää sykliaikoja, mikä mahdollistaatuotantolinjas, jotta saadaan suurempi tuotos vuoroa kohden.
Mikronitason tarkkuutta vaativat toimialat
Tietyt valmistussektorit toimivat tiukkojen sääntely- ja turvallisuuskehysten alaisina, jotka edellyttävät mikronitason tarkkuutta. Ilmailuteollisuudessa turbiinin lavat ja rakenneosat vaativat tarkkoja geometrisia toleransseja kestääkseen äärimmäisiä aerodynaamisia rasituksia. Vastaavasti lääkinnällisten laitteiden sektori luottaa ortopedisten implanttien ja kirurgisten instrumenttien valmistukseen tarkoitettuihin tarkkoihin 5-akselisiin työstökeskuksiin, joissa pinnanlaatu ja mittatarkkuus ovat ratkaisevan tärkeitä bioyhteensopivuuden kannalta.
Myös auto- ja raskaskoneteollisuus vaatii tarkkoja standardeja komponenteille, kuten pyörännavoille, kampiakseleille, vauhtipyörille ja hydrauliventtiileille. Näissä sovelluksissa Tier 1- ja Tier 2 -toimittajien on käytettävä jäykkiä, nopeita CNC-sorvaus- ja jyrsintäkeskuksia saumattoman kokoonpanon ja pitkäaikaisen mekaanisen luotettavuuden varmistamiseksi.
Miten ostajien tulisi määritellä toleranssivaatimukset
Hankinta-ammattilaisten on erotettava selkeästi eri tarkkuusmittarit toisistaan toimittajien kanssa kommunikoidessaan. Ostajien tulisi määritellä vaatimukset ISO 230-2 -standardien mukaisesti ja erottaa yksiselitteisesti "paikannustarkkuus" (usein tavoitteena 0,004–0,008 mm) "toistettavuudesta" (tyypillisesti vaaditaan 0,002–0,005 mm).
Laitteiden hankinnan yleinen sudenkuoppa on yleistettyjen toleranssiväitteiden hyväksyminen ilman käyttöympäristön määrittämistä. Ostajien on määriteltävä vaatimuksensa työstettävän materiaalin (esim. titaani vs. alumiini), odotettujen karan kuormien ja tehtaan lattian lämpöolosuhteiden perusteella varmistaen, että toimittaja takaa nämä toleranssit todellisissa tuotanto-olosuhteissa.
Koneen suunnittelun tekijät, jotka vaikuttavat tarkkuuteen
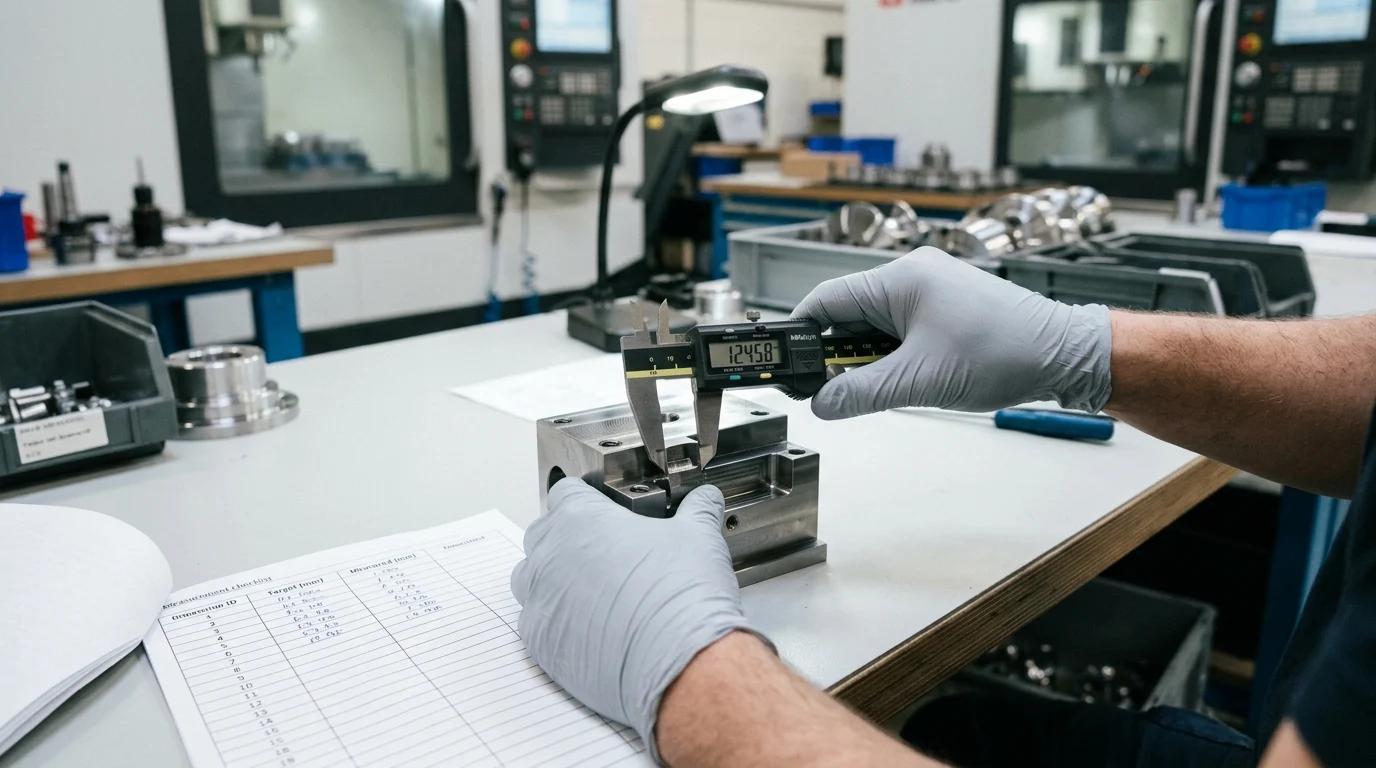
Ohjelmistot ja ohjausjärjestelmät ovat kriittisiä, mutta ne eivät pysty kompensoimaan heikkoa mekaanista perustaa. Mikronitason tarkkuus määräytyy pohjimmiltaan CNC-koneen fyysisen rakenteen, massan ja rakenteellisen eheyden perusteella. Hankintatiimien on arvioitava laitteen taustalla oleva arkkitehtuuri varmistaakseen, että se säilyttää tarkkuuden raskaiden leikkaussyklien aikana monivuotisen käyttöiän ajan.
Jäykkyys, terminen stabiilius ja karan laatu
Jäykkyys alkaa konealustasta. Tarkkuuskoneissa käytetään tyypillisesti korkealaatuista Meehanite-valurautaa tai polymeeribetonialustoja, jotka tarjoavat poikkeuksellisen tärinänvaimennuksen ja rakenteellisen vakauden verrattuna tavallisiin teräshitsausrakenteisiin. Tämä jäykkyys estää työkalun taipumisen suurilla syöttömäärillä tehtävissä töissä.
Lämpötilan vakaus on yhtä tärkeää. 12 000–24 000 rpm:n nopeudella pyörivät karat tuottavat valtavasti lämpöä, joka voi aiheuttaa mikrolaajenemista koneen rungossa. Huippuluokan CNC-koneissa on edistyneet lämmönkompensointijärjestelmät, kuten karan jäähdyttimet ja kuularuuvien läpi kulkevat jäähdytysnestejärjestelmät, rakenteellisen tasapainon ylläpitämiseksi. Korkealaatuisten karojen heiton on oltava alle 2 mikronia erinomaisen pinnanlaadun takaamiseksi.
Hankintatiimien tulisi vertailla keskeisiä eritelmiä
Toimittajien tarjouksia vertaillessaan hankintatiimien on tarkasteltava perushinnan lisäksi myös erityisiä mekaanisia ja sähköisiä ominaisuuksia. Lineaarijohteiden (rulla vs. kuula) tai perinteisten laatikkojohteiden valinta sanelee koneen tasapainon nopeuden ja raskaan leikkauskapasiteetin välillä.
| Tekniset tiedot Kategoria | Vakio-CNC-ominaisuudet | Tarkka CNC-kyky | Vaikutus tuotantoon |
|---|---|---|---|
| Paikannustarkkuus | ±0,010 mm | ±0,004 mm | Poistaa toissijaiset viimeistelyvaiheet |
| Toistettavuus | ±0,008 mm | ±0,002 mm | Varmistaa eräkohtaisen yhdenmukaisuuden |
| Karan pyörintä | < 5 mikronia | < 2 mikronia | Maksimoi työkalun käyttöiän ja pinnanlaadun |
| Nopea kulkunopeus | 24 m/min | 36–48 m/min | Lyhentää leikkaamatonta aikaa ja lisää läpimenoaikaa |
| Ohjaustarkkuus | 1 mikroni | 0,1 mikronia (nanometrin ohjaus) | Mahdollistaa erittäin tasaisen muotoilun muotinvalmistuksessa |
Lisäksi ostajien tulisi vertailla karamoottoreiden vääntömomenttikäyriä ja servoakseleiden työntövoimaa. Nämä kvantitatiiviset mittarit antavat selkeämmän kuvan siitä, miten kone toimii aggressiivisten metallinpoistonopeuksien rasituksessa.
Milloin valita pystysuorat, vaakasuorat, gantry- vai sorvikoneet
Oikean konearkkitehtuurin valinta riippuu suuresti työkappaleen mitoista, eräkooista ja vaadittavista sykliaikoista. Pystytyöstökeskukset (VMC) tarjoavat erinomaista monipuolisuutta ja alhaisempia investointikustannuksia, mikä tekee niistä ihanteellisia tasaisten osien, muotinvalmistuksen jayleinen metallintyöstöVaakasuorat työstökeskukset (HMC) erinomaisia suurtuotantoon; niiden hautakivikiinnitykset ja erinomainen lastunpoisto tekevät niistä ensisijaisen valinnan monimutkaisiin autoteollisuuden valukappaleisiin, kuten moottorilohkoihin ja venttiileihin.
Yli 2 000 mm pitkien massiivisten komponenttien, kuten ilmailu- ja avaruusalusten laipioiden tai raskaiden rautatieosien, osaltaPortaali- tai kaksipylväiset työstökeskuksettarvittavan rakenteellisen jännevälin ja jäykkyyden takaamiseksi. Vaihtoehtoisesti, kun käsitellään sylinterimäisiä osia, jotka vaativat samanaikaista jyrsintää ja sorvausta, monitoimisorvauskeskukset tai 5-akseliset työstökeskukset lyhentävät asetusaikoja ja minimoivat toleranssipinoamisvirheet, joita esiintyy siirrettäessä osia useiden eri koneiden välillä.
CNC-tarkkuuden validointi ennen tilaamista
Hankintatiimit eivät voi luottaa pelkästään markkinointiesitteisiin varmistaakseen mikronitason ominaisuudet. CNC-koneen tarkkuuden validointi vaatii tiukkaa, datalähtöistä lähestymistapaa ennen toimitusta. Tiukan tehtaan hyväksyntätestausprotokollan (FAT) laatiminen varmistaa, että laite täyttää kaikki sopimusvaatimukset ennen loppumaksun suorittamista.
Tarkastusmenetelmät, koeleikkaukset ja hyväksymiskriteerit
CNC-geometrian validoinnin kultastandardi on laserinterferometritestaus, joka kartoittaa lineaarisen paikannuksen ja kallistus-/suuntausvirheet akseleiden koko liikeradalla. Toimittajien tulee toimittaa dokumentaatio, joka todistaa koneen täyttävän ISO- tai JIS-tarkkuusstandardit. Lisäksi kuulatankotestaus on ratkaisevan tärkeää samanaikaisen usean akselin interpoloinnin arvioimiseksi; erittäin tarkkojen mallien odotetaan tyypillisesti olevan alle 0,005 mm:n ympyrävirhe.
Staattisten mittausten lisäksi ostajien on vaadittava koeleikkauksia. NAS 979 "ympyrä-timantti-neliö" -testi on yleisesti tunnustettu vertailuarvo. Valmis koekappale on mitattava kalibroidulla koordinaattimittauskoneella (CMM) sen varmistamiseksi, että dynaaminen leikkaussuorituskyky vastaa staattisia tarkkuusväitteitä.
Toimittajan kyvykkyyksien ja räätälöinnin arviointi
Toimittajan arviointi menee yksittäisen koneen arviointia pidemmälle; se sisältää heidän suunnittelutyönsä ja laadunvalvontainfrastruktuurinsa auditoinnin. Maailmanlaajuisten ostajien tulisi varmistaa toimittajan ISO 9001 -sertifiointi ja pyytää virtuaalisia tai kolmannen osapuolen tehdasauditointeja kokoonpanoympäristöjensä tarkastamiseksi. Korkean tarkkuuden koneet on koottava lämpötilasäädellyissä tiloissa (yleensä 20 °C ± 1 °C:ssa) lämpölaajenemisen estämiseksi kaapimisen ja linjauksen aikana.
Lisäksi toimittajien tulisi osoittaa kykynsä tarjota toimialakohtaisia ratkaisuja. Tähän sisältyy pyöröpöytien räätälöinti, robottipohjaisten lastaus-/purkujärjestelmien integrointi ja erikoistuneiden hydraulisten kiinnikkeiden suunnittelu, jotka on räätälöity ostajan tarkkojen metallintyöstövaatimusten mukaisesti.
Kaupalliset ehdot: Määrä, toimitusaika, koulutus ja takuu
Arvokkaiden investointilaitteiden kaupalliset ehdot vaativat huolellista neuvottelua ostajan riskin minimoimiseksi. Vaikka vähimmäistilausmäärä (MOQ) on yleensä yksi yksikkö, ostajien, jotka tilaavat useita yksiköitä koko tuotantolinjalle, tulisi neuvotella porrastetuista toimitusaikatauluista. Tarkkojen CNC-koneiden toimitusajat vaihtelevat tyypillisesti 60–120 päivästä, ja ne riippuvat suuresti räätälöityjen automaatio- ja ohjainkokoonpanojen monimutkaisuudesta (esim. Fanuc, Siemens tai Heidenhain).
Takuu ja koulutus ovat ehdottomia ehtoja. Tavallisen kaupallisen takuun tulisi kattaa osat ja työn 12–24 kuukauden ajan. Koska tarkkuuskoneiden, 5-akselisten tai monitoimikoneiden käyttö vaatii erikoisosaamista, ostosopimuksen on sisällettävä kattava koulutus – usein 1–2 viikkoa paikan päällä annettavaa opetusta, joka kattaa edistyneen ohjelmoinnin, törmäysten välttämisen ja rutiinihuollon.
Kauppa-, logistiikka- ja vaatimustenmukaisuusriskit
Raskaiden teollisuuskoneiden rajat ylittävä hankinta tuo mukanaan monimutkaisen verkoston logistisia, taloudellisia ja sääntelyyn liittyviä haasteita. Huipputarkka CNC-kone on herkkä instrumentti, joka on koteloitu massiiviseen valurautarunkoon, jonka paino voi vaihdella usein 5 000 kg:sta yli 30 000 kg:aan. Tämän omaisuuden suojaaminen tehdastilalta lopulliseen asennuspaikkaan vaatii huolellista suunnittelua.
Pakkaus-, käsittely-, laatikko- ja toimitusriskit
Kuljetuksen aikaiset fyysiset haavoittuvuudet ovat merkittäviä. Korkea ilmankosteus, suolapitoinen meri-ilma ja voimakkaat mekaaniset iskut voivat vaarantaa koneen elektroniikan ja tarkkuusjohteet. Laitteet on pakattava tyhjiöpakattuun alumiinifolioon ja teollisuuskuivausaineisiin hapettumisen estämiseksi.
Laatikoissa on käytettävä raskaita, teräsvahvisteisia puurakenteita, jotka täyttävät kansainvälisten toimitusten ISPM 15 -standardit. Kuljetuksen aikaisen vastuullisuuden varmistamiseksi hankintatiimien tulisi määrätä iskunvaimentimien ja kallistusindikaattoreiden asentamisesta laatikkoon. Jos konttiin kohdistuu yli 50 G:n isku, nämä indikaattorit ilmoittavat karan laakereiden tai lineaarikiskojen mahdollisista piilevistä vaurioista jo ennen koneen purkamista pakkauksesta.
Vaadittavat asiakirjat ja sähkövaatimustenmukaisuus
Tulliselvitysviiveet voivat aiheuttaa merkittäviä viivästysmaksuja ja häiritä tuotantoaikatauluja. Maahantuojien on varmistettava, että kaikki kaupalliset laskut, pakkauslistat ja rahtikirjat ovat täysin linjassa CNC-koneiden harmonisoidun järjestelmän (HS) koodien kanssa. Vielä tärkeämpää on, että laitteiden on täytettävä alueelliset määräykset ja turvallisuusstandardit.
Euroopan markkinoilla koneissa on oltava aito CE-merkintä, joka on konedirektiivin (2006/42/EY) ja sähkömagneettista yhteensopivuutta (EMC) koskevan direktiivin mukainen. Pohjois-Amerikassa sähkökaapin UL- tai CSA-sertifiointi on yleensä pakollinen. Ostajien on myös määriteltävä selkeästi laitoksensa sähköinfrastruktuuri ennen valmistusta – kuten 3-vaiheinen 380 V / 50 Hz Euroopassa ja Aasiassa tai 480 V / 60 Hz Yhdysvalloissa – kalliiden toimituksen jälkeisten muuntaja-asennusten välttämiseksi.
Kokonaiskustannukset, sijoitetun pääoman tuottoprosentti ja jälkimarkkinointituki
Kokonaiskustannusten laskeminen on olennaista tarkan investointisuunnittelun kannalta. Koneen FOB-hinta (vapaasti aluksella) on vasta lähtökohta. Ostajien on otettava huomioon merirahti (usein 8–15 % koneen hinnasta riippuen avolava- tai avokonttivaatimuksista), tuontitullit (jotka voivat vaihdella 3–25 %:sta), sataman käsittelymaksut, raskaiden maakuljetusten kustannukset ja asennukseen tarvittavat erikoistuneet takilapalvelut.
KattavaROI-analyysitulisi pyrkiä 18–36 kuukauden takaisinmaksuaikaan, jota vauhdittavat aiemmin käsitelty lisääntynyt läpivirtaus ja vähentyneet hylkyprosentit. Lopuksi ostajien on varmistettava myynnin jälkeistä tukea koskevat takuut. Yhteistyö ulkomailla toimivien toimittajien kanssa varmistaa paikallisten varaosien saatavuuden, nopean teknisen vianmäärityksen ja minimoidut koneiden seisokkiajat.
Miten hankintatiimien tulisi valita toimittaja
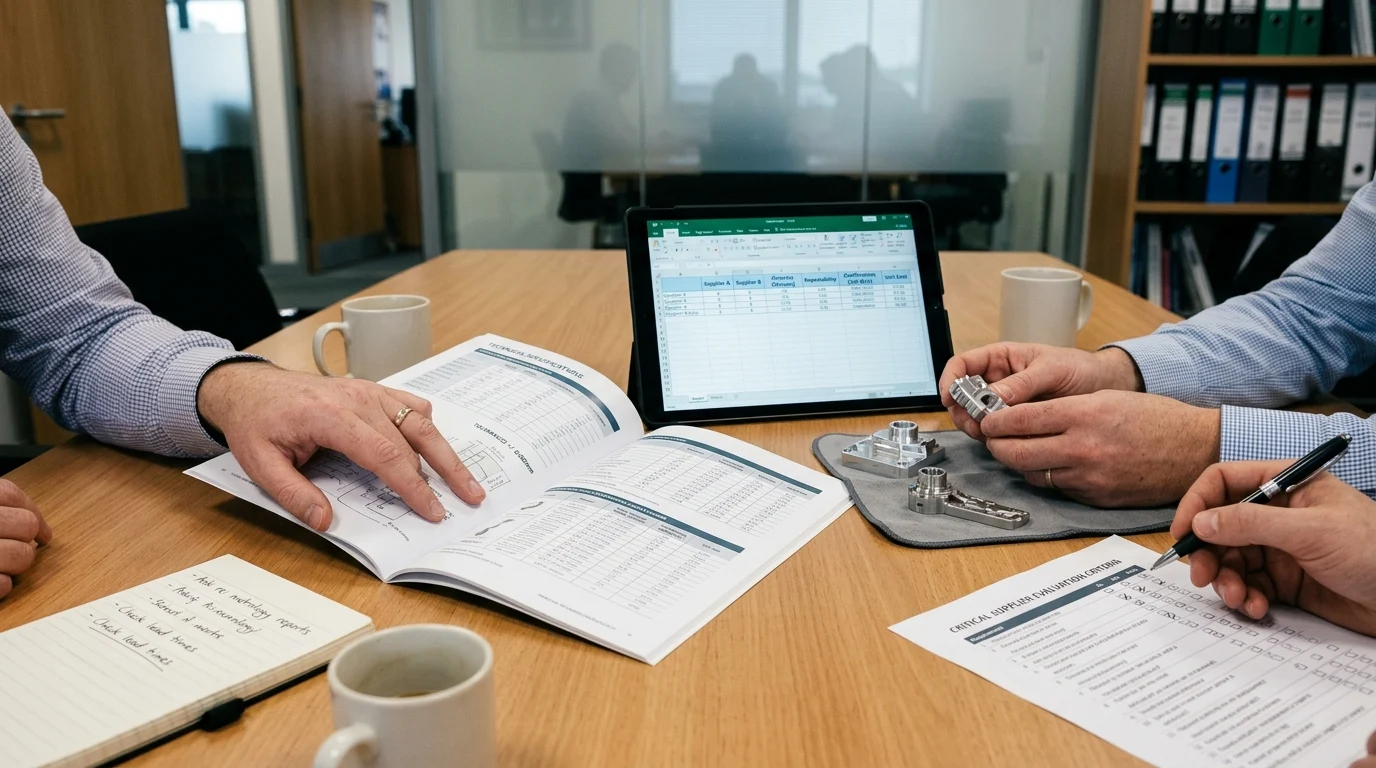
Oikean toimittajan valitseminen erittäin tarkoille CNC-koneille on strateginen päätös, joka ulottuu paljon alhaisimman alkuperäisen ostohinnan varmistamista pidemmälle. Hankintatiimien on tasapainotettava pääomasijoitukset pitkän aikavälin toimintavarmuuden, teknisen tuen ja toimittajan todistetun kokemuksen kanssa mikronitason metallintyöstöratkaisujen toimittamisessa.
Toimittajien valintakehys hinnan, tarkkuuden ja riskin huomioon ottamiseksi
Jotta potentiaalisia valmistuskumppaneita voitaisiin objektiivisesti vertailla, hankintatiimien tulisi käyttää strukturoitua toimittajien arviointikehystä. Tämä minimoi subjektiivisen vinouman ja varmistaa, että kaikki kriittiset riski- ja suorituskykytekijät kvantifioidaan.
| Arviointikriteerit | Paino | Keskeiset mittarit ja indikaattorit | Hyväksyttävä vähimmäisstandardi |
|---|---|---|---|
| Tekninen kyvykkyys | 35 % | Karan pyörintävirhe, paikannustarkkuus, valurautalaatu | ISO 230-2 -standardin mukainen, <2 μm:n heitto |
| Laadunvarmistus | 25 % | CMM-testileikkausten varmennus, laserkalibrointitiedot | Dokumentoitu FAT, ISO 9001 -laitos |
| Kokonaiskustannukset | 20 % | FOB-hinta, varaosien hinta, energiatehokkuus | Selkeä TLC-erittely, vakiokomponentit |
| Myynnin jälkeinen palvelu ja logistiikka | 20 % | Takuun kesto, paikallinen huolto, ISPM 15 -pakkaus | 12 kuukauden takuu, huoltomahdollisuus ulkomailla |
Soveltamalla tätä matriisia ostajat voivat suodattaa pois toimittajat, jotka tarjoavat aggressiivisia hinnoitteluratkaisuja, mutta tekevät kompromisseja kriittisten komponenttien, kuten kuularuuvejen, servomoottoreiden tai lämpökompensointijärjestelmien, osalta – kompromissit, jotka väistämättä johtavat tarkkuuden heikkenemiseen ja ennenaikaisiin koneen vikaantumiseen.
Hankintapäätösten yhdenmukaistaminen liiketoimintatavoitteiden kanssa
Viime kädessä hankintapäätösten on oltava linjassa valmistavan yrityksen laajempien liiketoimintatavoitteiden kanssa.
Keskeiset tiedot
- Tukkumyynti ja toimitusketjun vaikutukset korkean tarkkuuden CNC-koneisiin
- Ostajien tulisi vahvistaa eritelmät, vaatimustenmukaisuus ja kaupalliset ehdot
- Toimenpiteitä tukevia suosituksia jakelijoille ja hankintatiimeille
Usein kysytyt kysymykset
Minkä toleranssin ostajien tulisi määrittää tarkkojen CNC-koneiden osalta?
Määrittele sekä paikannustarkkuus että toistettavuus erikseen, mieluiten standardin ISO 230-2 mukaisesti. Mikronitason työssä tavoittele noin 0,004–0,008 mm:n paikannusta ja 0,002–0,005 mm:n toistettavuutta todellisissa työstöolosuhteissa.
Mitkä koneen ominaisuudet vaikuttavat eniten mikronitason tarkkuuteen?
Priorisoi korkea jäykkyys, terminen vakaus, pieni karan pyörintä ja tärinänvaimennus. Etsi valurautaisia rakenteita, laadukkaita karoja, terminen kompensointi ja ohjainradat, jotka sopivat leikkauskuormaasi.
Kuinka OTURN Machinery voi auttaa löytämään oikean tarkkuus-CNC:n osilleni?
OTURN voi suositella sopivia sorveja, työstökeskuksia, 5-akselisia koneita, portaalikoneita tai erikoiskoneita materiaaliesi, toleranssiesi, osan koon ja tuotantomäärän perusteella.
Millä teollisuudenaloilla tyypillisesti tarvitaan mikronitason CNC-tarkkuutta?
Ilmailu-, lääketieteen, autoteollisuuden ja tarkkuusteollisuuden osat vaativat sitä usein. Yleisiä esimerkkejä ovat implantit, turbiinin osat, pyörännavat, kampiakselit, venttiilit ja muottikomponentit.
Kuinka tarkka CNC-kone vähentää hylkyä ja kustannuksia?
Parempi jäykkyys ja lämmönhallinta vähentävät mittasiirtymää, tärinää ja uudelleentyöstöä. Tämä voi vähentää merkittävästi hylkyä, vähentää jälkiviimeistelyä, lyhentää sykliaikoja ja parantaa sijoitetun pääoman tuottoa.
Julkaisuaika: 16.4.2026