


Miksi tarkkuuskoneistus on tärkeää teollisille ostajille
Teollisessa valmistuksessa "hyväksyttävän toleranssin" määritelmä on kaventunut merkittävästi. Tarkkuuskoneistus vaatii nykyään rutiininomaisesti mittatarkkuuksia ±0,001 mm:stä ±0,005 mm:iin. Yritysten hankinta-ammattilaisille komponenttien hankinta tällä mikronitasolla ei ole enää teknistä ylellisyyttä, vaan tiukka operatiivinen lähtökohta.
Näiden erittäin tarkkojen osien hankinta vaatii syvällistä ymmärrystä siitä, miten tiukat toleranssit vaikuttavat kokonaiskustannuksiin, kokoonpanolinjan tehokkuuteen ja lopputuotteen luotettavuuteen. Kun toleranssit tiukentuvat, toimitusketjun toteutuksen virhemarginaali lähestyy nollaa.
Vaikutus osan suorituskykyyn ja toleransseihin
Osan toleranssin ja mekaanisen suorituskyvyn välinen matemaattinen korrelaatio on absoluuttinen. Kun komponentit koneistetaan mikronitason tarkkuudella, vastakkaisten osien kitkakertoimet laskevat merkittävästi, mikä vähentää lämpöhajoamista ja mekaanista kulumista. Virtausdynamiikan sovelluksissa, kuten korkeapaineisissa hydrauliventtiileissä, kahden mikronin geometrisen toleranssin pitäminen estää mikrovuodot, jotka muutoin voisivat johtaa katastrofaalisiin järjestelmävikoihin.
Lisäksi tarkkuuskoneistus minimoi kokoonpanovariaatiot, mikä poistaa tehokkaasti manuaalisen kiilalevyn tai käsinsovituksen tarpeen tuotantolinjalla. Tämä tarkkuuteen perustuva vaihdettavuus voi nopeuttaa läpimenoa jopa 25 % ja pidentää lopullisen mekaanisen kokoonpanon keskimääräistä vikaväliä (MTBF) 30–40 %.
Mikronitason tarkkuutta vaativat toimialat
Vaikka monet sektorit hyötyvät edistyneestä CNC-koneistuksesta, tietyt teollisuudenalat ovat rakenteellisesti riippuvaisia mikronitason tarkkuudesta täyttääkseen sääntely- ja turvallisuusstandardit. Ilmailu- ja avaruusteollisuuden valmistajat vaativat turbiinin siipiä ja rakenneosia, jotka kestävät äärimmäistä lämpö- ja kineettistä rasitusta ilman muodonmuutoksia. Lääkinnällisten laitteiden sektori vaatii virheettömiä pintakäsittelyjä ja tarkkoja mittoja ortopedisille implanteille ja kirurgisille roboteille.
Samoin autoteollisuus on erittäin riippuvainen kampiakselien, pyörännapojen ja polttoaineen ruiskutusjärjestelmien tarkkuussorvauskeskuksista varmistaakseen voimansiirron maksimaalisen tehokkuuden ja päästövaatimusten noudattamisen.
| Teollisuus | Tyypillinen komponentti | Toleranssivaatimus | Yhteinen materiaali |
|---|---|---|---|
| Ilmailu | Turbiinin lavat, toimilaitteet | ±0,002 mm - ±0,005 mm | Titaani, Inconel |
| Lääketieteellinen | Implantit, kirurgiset instrumentit | ±0,001 mm - ±0,003 mm | 316L ruostumaton teräs, kobolttikromi |
| Autoteollisuus | Kampiakselit, polttoaineen ruiskutussuuttimet | ±0,005 mm - ±0,010 mm | Taottu teräs, alumiiniseokset |
| Energia | Venttiilikotelot, roottorit | ±0,005 mm - ±0,015 mm | Duplex-ruostumaton teräs |
Kone-, prosessi- ja metrologiatekijät
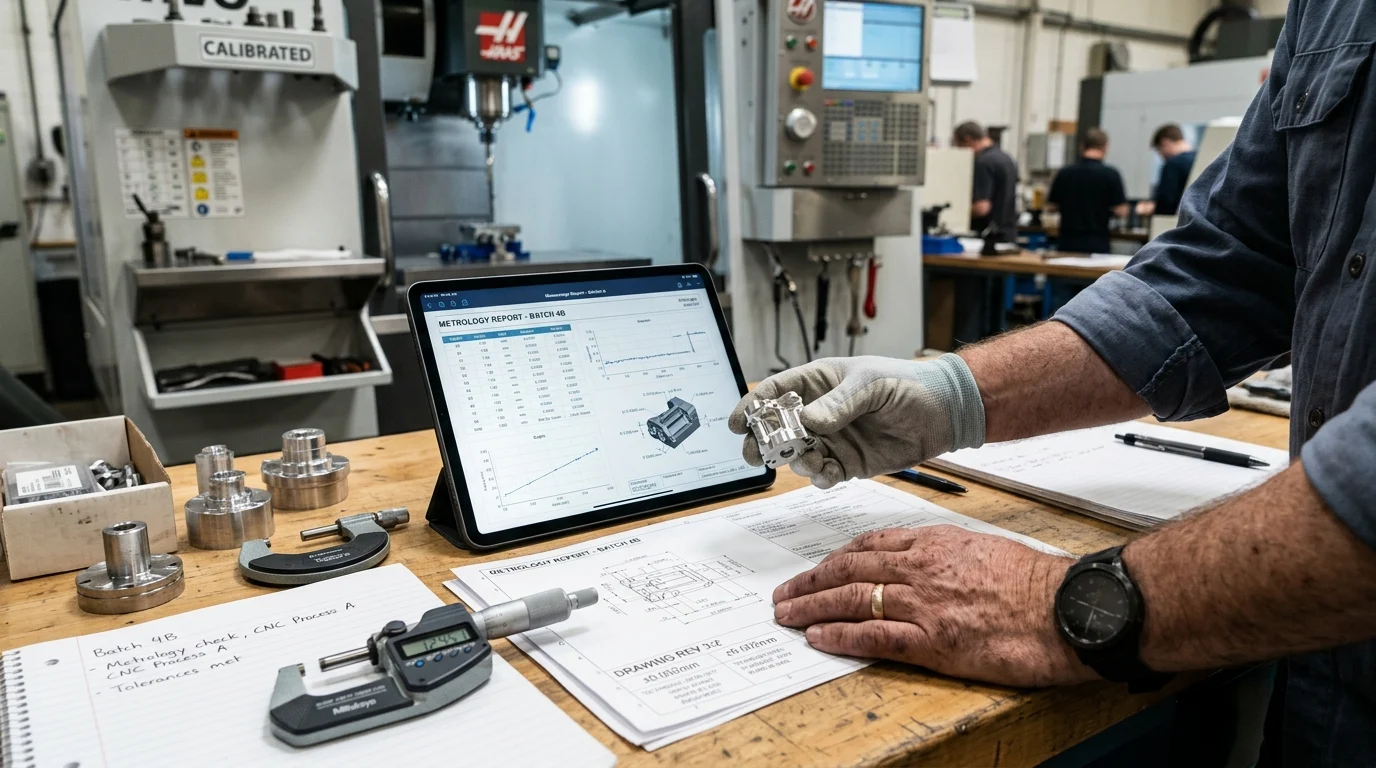
Jatkuvan mikronitason tarkkuuden saavuttaminen vaatii hienostuneen ekosysteemin, joka koostuu edistyneistä koneista, optimoiduista leikkausprosesseista ja tiukasta mittaustekniikasta. Teollisten ostajien on tarkasteltava peruskonespesifikaatioita pidemmälle ja arvioitava toimittajan laitteiden taustalla olevaa arkkitehtuuria.
Korkealaatuiset CNC-työstökoneet tunnistetaan niidenkorkea jäykkyys, erinomainen tärinänvaimennus ja kompaktit asettelut. Nämä peruselementit ovat kriittisiä leikkausympäristön vakauttamiseksi raskaan materiaalin poiston tai nopeiden viimeistelytoimintojen aikana.
CNC-koneen kokoonpanot tarkkuustyöstöön
CNC-koneen kokoonpano sanelee suoraan saavutettavan geometrisen toleranssin. Vaikka 3-akseliset pystysuorat työstökeskukset soveltuvat yksinkertaisemmille geometrioille, monimutkaiset komponentit vaativat usein 5-akselisia työstökeskuksia tai erikoistuneita porttilaivaporakoneita. Käyttämällä5-akselinen teknologiavalmistajat voivat koneistaa osan useilta sivuilta yhdellä asetuksella.
Asetusten määrän vähentäminen kolmesta yhteen poistaa pinoamisvirheet ja parantaa kokonaispaikannustarkkuutta jopa 60 %. Lisäksi automaattisilla paletinvaihtajilla varustetut vaakasuorat työstökeskukset mahdollistavat jatkuvan tuotannon tinkimättä koneistuksen vaatimasta tarkasta linjauksesta.tarkkuusvauhtipyörän, venttiilin tai muotin valmistus.
Lämpöstabiilius, karan suorituskyky ja johderadan suunnittelu
Ympäristöllinen ja mekaaninen termodynamiikka on erittäin tärkeässä roolissa tarkassa koneistuksessa. Karan suorituskyky on ensiarvoisen tärkeää; 12 000–24 000 rpm:n nopeudella toimivien karojen on pidettävä alle 2 mikronin heittomatka työkalun taipumisen ja tärinän estämiseksi. Suuret nopeudet kuitenkin tuottavat lämpöä, mikä aiheuttaa konevalukappaleen lämpölaajenemista.
Huippuluokan toimittajat hyödyntävät aktiivisia lämpökompensointijärjestelmiä, jotka kierrättävät jäähdytettyä jäähdytysnestettä karan ja kuularuuvien läpi pitääkseen lämpötilat tarkasti ±0,5 °C:n sisällä. Lisäksi valinta lineaarijohteiden välillä suurnopeusliikkeisiin ja laatikkojohteiden välillä raskaaseen leikkausjäykkyyteen vaikuttaa siihen, kuinka hyvin kone vaimentaa tärinää aggressiivisen materiaalinpoiston aikana.
Toistettavuuden ja tarkkuuden arviointi
Toimittajan teknisen suorituskyvyn arviointi edellyttää erottelukyvyn, toistettavuuden ja tarkkuuden välillä. Hankintatiimien tulisi pyytää koneiden kalibrointitietoja kansainvälisesti tunnustettujen standardien, kuten ISO 230-2:n, mukaisesti.
Huippuluokan työstökeskuksen tulisi osoittaa ±0,003 mm:n paikannustarkkuuden ja ±0,002 mm:n toistettavuuden koko liikeradalla. Korkeaan tarkkuuteen sitoutuneet toimittajat käyttävät usein laserinterferometrejä ja kuulatankomittauksia koneakseliensa kalibrointiin varmistaakseen, että tilavuustarkkuus pysyy tasaisena jopa tuhansien käyttötuntien jälkeen.
Miten hankintatiimien tulisi etsiä tarkkuuskoneistuksen toimittajia
Tarkkuuskoneistukseen erikoistuneen kumppanin löytäminen ja sopimusten tekeminen eroaa perustavanlaatuisesti tavallisten laitteiden hankinnasta. Hankintatiimien on navigoitava monimutkaisessa teknisten ominaisuuksien, laatujärjestelmien ja toimitusketjun logistiikan matriisissa.
Strateginen lähestymistapa varmistaa, että valittu toimittaja toimiiluotettava jatkeostajan omasta valmistusekosysteemistä, joka pystyy tarjoamaan tasaista laatua samalla, kun laiteinvestointikustannukset ovat alhaisemmat ja sijoitetun pääoman tuottoprosentti (ROI) kiihtyy.
Toimittajien kelpoisuusvaatimukset
Pätevyysprosessin on alettava perusteellisilla laatujärjestelmän auditoinneilla. Sertifikaatit, kuten ISO 9001:2015, ovat pakollisia perustasoja, mutta toimialakohtaiset sertifioinnit, kuten AS9100 ilmailu- ja avaruusalalle tai ISO 13485 lääkinnällisille laitteille, osoittavat kypsän laatukulttuurin.
Paperitöiden lisäksi ostajien tulisi arvioida toimittajan konekannan keski-ikää ja huoltoaikataulua. Yli 5–7 vuotta vanhoilla CNC-koneilla on usein vaikeuksia pitää alle 5 mikronin toleranssit ilman laajoja mekaanisia kunnostuksia. Siksi yhteistyö toimittajien kanssa, joilla on nykyaikainen sorvaus- ja työstökeskuskalusto, on kriittinen riskienhallintastrategia.
MOQ, läpimenoaika, räätälöinti ja hyväksymisstandardit
Tarkkuuskoneistuksen hankintadynamiikassa volyymin ja toimitusajan välillä on usein käänteinen suhde. Laajan ohjelmoinnin, räätälöityjen kiinnittimien ja mittauslaitteiston vuoksi erittäin monimutkaisten osien vähimmäistilausmäärät (MOQ) voivat vaihdella 50:stä 500 yksikköön, kun taas alkuperäiset toimitusajat voivat kestää 8–12 viikkoa.
Ostajien on neuvoteltava selkeät hyväksymisstandardit etukäteen ja asetettava prosessikyvykkyysindeksin (Cpk) tavoitteet. Yli 1,33:n (tai 1,67:n turvallisuuskriittisten komponenttien tapauksessa) Cpk-vaatimus varmistaa, että toimittajan valmistusprosessi on tilastollisesti vakaa ja pystyy tuottamaan osia määritellyn toleranssialueen sisällä mahdollisimman vähäisin virhein.
Toimittajien vertailu konekannan ja suorituskyvyn perusteella
Kattavassa toimittaja-arvioinnissa on vertailtava heidän konevalikoimansa syvyyttä ja laajuutta. Toimittajaan, jolla on rajallinen laitevalikoima, luottaminen johtaa usein tuotannon pullonkauloihin tai alihankintariskeihin. Ihanteelliset kumppanit tarjoavat laajan valikoiman pystysuuntaisia, vaakasuuntaisia, kaksipylväisiä ja 5-akselisia työstökeskuksia sekä erikoiskoneita tiettyihin metallintyöstöratkaisuihin.
| Hankintataso | Ominaisuusprofiili | Tyypillinen toleranssi | Ihanteellinen sovellusprofiili |
|---|---|---|---|
| Taso 1 (strateginen kumppani) | 5-akselinen, CMM-laboratorio, lämmönsäätö | < ±0,003 mm | Ilmailu- ja avaruusteollisuus, monimutkaiset lääketieteelliset implantit |
| Taso 2 (Edistynyt työpaja) | 3/4-akselinen CNC, perusmittaustekniikka | ±0,010 mm - ±0,025 mm | Autoteollisuuden jälkimarkkinat, Teollisuusventtiilit |
| Taso 3 (hyödykkeiden koneistus) | Standard CNC-sorvit/jyrsinkoneet | > ±0,050 mm | Yleiset rautaosat, kiinnikkeet, kotelot |
Laadunvarmistus, vaatimustenmukaisuus, pakkaus ja logistiikan valvonta
CNC-koneella mikronitason tarkkuuden saavuttamiseen käytetty työ menee täysin hukkaan, jos osa vaarantuu tarkastuksen, käsittelyn tai kuljetuksen aikana.
Vankat laadunvarmistusprotokollat, tiukka vaatimustenmukaisuusdokumentaatio ja erikoistuneet vientipakkaukset ovat tinkimättömiä osia tarkkaa toimitusketjua, mikä varmistaa, että tehtaan lattialla saavutetut toleranssit kestävät globaalin logistiikan.
Tarkastussuunnitelmat ja mittausraportit
Tarkkuuskoneistus vaatii yhtä tarkkoja mittaustekniikoita. Toimittajien on käytettävä mikronin luokkaa pienempiä koordinaattimittauskoneita (CMM) monimutkaisten geometrioiden validointiin. Hankintatiimien tulisi edellyttää kattavaa ensimmäisen artikkelin tarkastusraporttia (FAI), kuten ilmailu- ja avaruustekniikassa käytettävää AS9102-muotoa, ennen täyden tuotannon hyväksymistä.
Jatkuvien tuotantoerien tarkastussuunnitelmien on oltava tilastollisesti luotettavia. Tarkastustiheydet voivat vaihdella kriittisten mittojen 100 %:n tarkastuksesta vähemmän herkkien ominaisuuksien 0,65:n hyväksyttävän laatutason rajaan (AQL), mikä varmistaa, että kaikki poikkeamat havaitaan ennen erän lähettämistä.
Vientipakkaukset ja osien suojaus
Mikronitason pintakäsittelyt ja ohuet reunat ovat erittäin alttiita hapettumiselle ja mekaanisille iskuille. Tavallinen irtopakkaus on täysin riittämätön. Tarkkuuskoneistettujen osien vientipakkauksissa on oltava haihtuvia korroosionestoaineita (VCI) tai erityisiä ruosteenestoöljyjä hapettumisen estämiseksi merikuljetuksen aikana.
Lisäksi osat tulisi eristää käyttämällä räätälöityjä lämpömuovattuja muovialustoja tai tiheitä vaahtomuovisisäkkeitä mikrotörmäysten estämiseksi. Äärimmäisissä tapauksissa, kuten erittäin tarkkojen optisten kiinnikkeiden kanssa, logistiikkasopimukset voivat jopa vaatia lämpötilasäädeltyjä kuljetuskontteja, jotta kuljetuslämpötila pysyy 15–25 °C:ssa lämpölaajenemisen tai supistumisjännityksen estämiseksi.
Vaatimustenmukaisuus ja dokumentointi
Tarkkuuskomponenttien maailmanlaajuinen kauppa vaatii kattavaa dokumentaatiota sekä tulliviranomaisten että alan sääntelyviranomaisten tyydyttämiseksi. Materiaalitestausraportit (MTR) ovat pakollisia raaka-aineiden kemiallisen koostumuksen ja mekaanisten ominaisuuksien varmistamiseksi ennen koneistuksen aloittamista.
Kohdemarkkinoista riippuen elektroniikan ja kuluttajille suunnattujen kokoonpanojen on noudatettava direktiivejä, kuten RoHS (vaarallisten aineiden rajoittaminen) ja REACH. Lisäksi täydellinen erän jäljitettävyys – komponentin seuraaminen raaka-aine-erästä tietyn CNC-koneen ja käyttäjän kautta – on olennaista mahdollisten vikojen eristämiseksi ja vastuun hallitsemiseksi korkean riskin teollisuudenaloilla.
Päätöksentekokehys tarkkuuskoneistuskumppanin valintaan
Oikean valmistuskumppanin tai suoran tehtaan valinta on keskeinen päätös, jolla on vaikutusta pitkän aikavälin toiminnan vakauteen. Hankintajohtajat tarvitsevat jäsennellyn päätöksentekokehyksen, joka menee pelkkien yksikköhintojen vertailujen ulkopuolelle ja keskittyy sen sijaan kokonaisarvoon, riskien hallintaan ja jatkuvaan tekniseen tukeen.
Vaiheittainen toimittajien arviointiprosessi
Tehokas toimittajan arviointi noudattaa tarkkaa, vaiheittaista menetelmää. Ensimmäinen vaihe sisältää salassapitosopimuksen (NDA), jota seuraa teknisten piirustusten tarkastus toimittajan valmistettavuussuunnitelman (DFM) palautteen arvioimiseksi.
Toinen vaihe on kykymatriisin yhteensovittaminen, jolla varmistetaan, että toimittajalla onerityisiä portaaliporauskoneitatai sorvauskeskuksia tarvitaan. Vaihe kolme edellyttää maksullista näytesarjaa – tyypillisesti 10–20 kappaletta – toimittajan CPK- ja pinnanlaatuväitteiden empiiriseksi todentamiseksi. Lopuksi, vaihe neljä on paikan päällä tai virtuaalisesti tehtävä laitostarkastus, jossa keskitytään voimakkaasti heidän lämpötilansäätöinfrastruktuuriinsa, työkalujenhallintajärjestelmiinsä ja mittauslaboratorionsa kalibrointitilaan.
Hinnan, tarkkuuden, kapasiteetin ja ylläpitotuen tasapainottaminen
Hankintakehyksen perimmäisenä tavoitteena on tasapainottaa hinta, tarkkuus, kapasiteetti ja elinkaarituki. Ehdottoman alhaisimman yksikkökustannuksen tavoittelu on valheellista säästöä tarkkuuskoneistuksessa; 15 prosentin alennus ostohinnasta mitätöityy välittömästi, jos vikaprosentti ylittää 2 prosenttia, mikä johtaa kalliisiin kokoonpanolinjan seisokkeihin tai katastrofaalisiin kenttävikoihin.
Ostajien on arvioitava kokonaiskustannukset (TCO). Yhteistyö integroidun ratkaisutoimittajan kanssa – sellaisen, joka tarjoaa täyden tuen alkuperäisestä hankinnasta jatkuvaan logistiikkaan – varmistaa, että kunnossapitoa, työkalujen optimointia ja kapasiteetin skaalausta hallitaan ennakoivasti. Tämä kokonaisvaltainen lähestymistapa takaa, että toimitusketju pysyy joustavana, tehokkaana ja kykenevän noudattamaan mikronitason toleransseja vuodesta toiseen.
Keskeiset tiedot
- Tukkukaupan hankinta ja toimitusketjun vaikutukset erittäin tarkkaan koneistukseen
- Ostajien tulisi vahvistaa eritelmät, vaatimustenmukaisuus ja kaupalliset ehdot
- Toimenpiteitä tukevia suosituksia jakelijoille ja hankintatiimeille
Usein kysytyt kysymykset
Mitkä koneen ominaisuudet ovat tärkeimpiä mikronitason tarkkuuden kannalta?
Aseta etusijalle korkea jäykkyys, tärinänvaimennus, terminen vakaus ja pieni karan pyörintä. OTURN-koneissa nämä ominaisuudet auttavat ylläpitämään toistettavaa tarkkuutta nopeassa viimeistelyssä ja raskaassa lastuamisessa.
Milloin minun pitäisi valita 5-akselinen työstökeskus tarkkuusosille?
Valitse 5-akselinen koneistus, kun osien työstössä tarvitaan useita pintoja, monimutkaisia kulmia tai vähemmän asetuksia. Yhden asetuksen koneistus vähentää pinoamisvirheitä ja sopii erinomaisesti ilmailu- ja avaruustekniikan, lääketieteen, muottien ja monimutkaisten autoteollisuuden komponenttien työstöön.
Miten arvioin CNC-tarkkuutta esitteen spesifikaatioiden ulkopuolella?
Kysy tietoja toistettavuudesta, paikannustarkkuudesta, karan pyörinnästä, lämpökompensaatiosta ja tarkastusraporteista. Vahvista myös, miten toimittaja ohjaa työpajan lämpötilaa ja varmistaa osat tuotannon aikana.
Mitkä toimialat hyötyvät eniten tarkkuuskoneistuksesta?
Ilmailu-, lääketiede-, auto- ja energiateollisuus hyötyvät eniten. Tyypillisiä osia ovat turbiinikomponentit, implantit, kampiakselit, pyörännavat, venttiilit ja roottorit, joissa tiukat toleranssit parantavat suorituskykyä ja luotettavuutta.
Voiko OTURN auttaa tarkkuuskoneiden kanssa tiettyjen osien, kuten venttiilien tai kampiakselien, kanssa?
Kyllä. OTURN tarjoaa CNC-sorveja, sorvauskeskuksia, työstökeskuksia, 5-akselisia koneita ja erikoisratkaisuja venttiileille, vauhtipyörille, pyörännapoille, kampiakseleille, muoteille, ilmailu- ja lääketieteen osille.
Julkaisun aika: 17. huhtikuuta 2026