


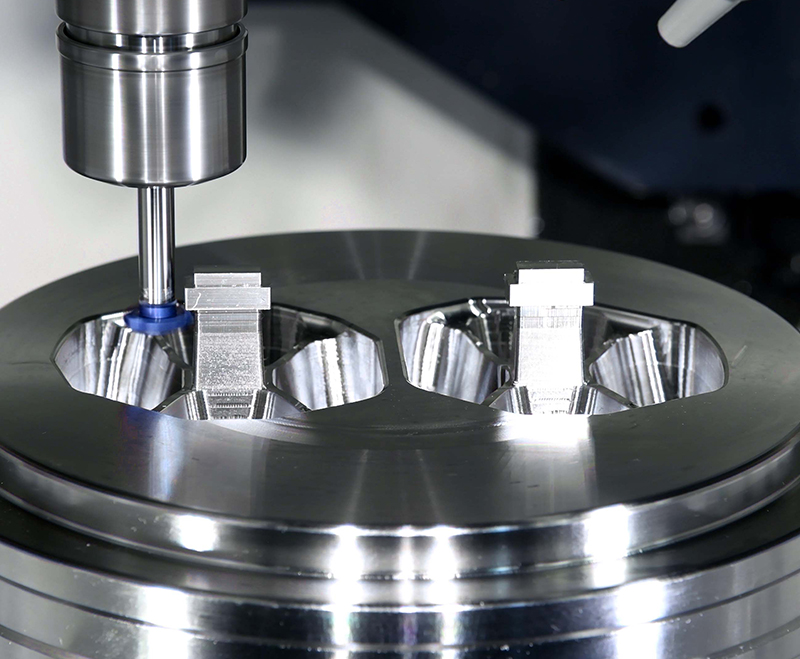
Saat edistyksellisen tarkkuuskoneistuksen, jossa onCNC-metallisorviSen automatisoidut, tietokoneohjatut prosessit takaavat mikronitason tarkkuuden ja yhdenmukaisuuden. CNC-metallisorvin digitaalinen ohjaus ja vankka mekaniikka ovat olennaisia. Ne tuottavat komponentteja erittäin tarkasti. Nämä koneet luovat monimutkaisia geometrioita ja tiukkoja toleransseja, jotka ovat välttämättömiä tehokkaille sovelluksille.
Keskeiset tiedot
- CNC-metallisorvit käyttävät tietokoneita liikkeiden ohjaamiseen. Tämä tekee osista erittäin tarkkoja ja yhdenmukaisia.
- Erityinen ohjelmisto auttaa osien suunnittelussa ja koneen leikkauksen suunnittelussa. Tämä estää virheitä ja tekee prosessista tehokkaan.
- Näillä koneilla voidaan valmistaa monimutkaisia muotoja ja sileitä pintoja. Niitä käytetään monilla teollisuudenaloilla, kuten ilmailu- ja avaruusteollisuudessa sekä lääkinnällisissä laitteissa.
CNC-metallisorvin tarkkuuden ydinmekanismit
Tietokoneen numeerinen ohjaus tarkkoja liikkeitä varten
CNC-metallisorvisi saavuttaa tarkat liikkeet tietokoneen numeerisen ohjauksen (CNC) avulla. Tämä järjestelmä muuntaa digitaaliset ohjeet tarkoiksi fyysisiksi toiminnoiksi. CNC-ohjain tulkitsee G- ja M-koodikomennot. G-koodi toimii kuin GPS koneen työstöradoille. Se kertoo koneelle, miten liikkua. G-koodi keskittyy koneen geometriaan ja liikkeeseen. Se ohjaa työkalun rataa eri akseleita pitkin tiettyjen muotojen luomiseksi. Esimerkiksi G01 komentaa lineaarista liikettä. M-koodi hallitsee muita koneen toimintoja. Näitä ovat käynnistys- ja pysäytystoiminnot, karan aktivointi tai jäähdytysnesteen kytkeminen päälle. Esimerkiksi M08 aktivoi jäähdytysnesteen.
TheCNC-konelukee nämä komennot rivi riviltä. Tämä tarkka ohjaus ohjaa työkalun liikettä ja koneen toimintoja. Jotta nämä liikkeet olisivat tarkkoja, koneesi perustuu kestäviin mekaanisiin komponentteihin. Sorvin alusta muodostaa perustan. Se vaimentaa kääntövoimia ja pitää kaiken linjassa. Korkealaatuiset materiaalit, kuten Meehanite-laatuinen valurauta, auttavat vaimentamaan tärinää ja ylläpitämään vakauden. Tämä varmistaa linjauksen myös lämpötilan muutoksissa. Kara ohjaa pyörimistarkkuutta. Siinä on korkean vääntömomentin omaava kara, jonka heitto on erittäin pieni, usein alle 0,003 mm. Tarkkuuslaakerit, kuten P4-luokan kulmakosketuslaakerit, säilyttävät samankeskisyyden. Ne pitävät karan pyörimässä tasaisesti ja tarkasti.
Vaunujärjestelmä liikuttaa sorvaustyökalua X- ja Z-akseleita pitkin. Se muuntaa pyörimisliikkeen tarkaksi lineaariseksi liikkeeksi kuularuuveilla. Kuularuuveissa on kiertävät kuulalaakerit. Nämä vähentävät kitkaa ja mahdollistavat tasaisen ja tarkan lineaarisen liikkeen. Myös lineaarijohteilla on ratkaiseva rooli. Niissä käytetään laakereita tasaisen ja tarkan suoraviivaisen liikkeen mahdollistamiseksi jopa raskaiden osien kohdalla. Tämä digitaalisen ohjauksen ja vankan mekaniikan yhdistelmä varmistaa, että koneesi tekee tarkkoja liikkeitä.
Automaattinen työkalupolun luonti ja optimointi
Saat edistyneen tarkkuuden automaattisen työstöratojen luomisen ja optimoinnin avulla. Tämä prosessi alkaa erikoisohjelmistolla. CAM-ohjelmisto (tietokoneavusteinen valmistus) on tässä olennainen. Se auttaa sinua valitsemaan parhaat työstöstrategiat. Näihin strategioihin kuuluvat muotojyrsintä, taskujen työstö, poraus ja viimeistely. CAM-ohjelmisto soveltaa myös edistyneitä tekniikoita, kuten trohoidiaalijyrsintää tai suurnopeustyöstöä. Nämä menetelmät luovat ja optimoivat työstöradat.
Simulointiohjelmisto, joka on usein CAM-ohjelmiston ominaisuus, tarkistaa nämä työkaluradat. Se tarkistaa virheet, törmäykset tai poikkeamat ennen koneistuksen aloittamista. Tämä vaihe säästää aikaa ja materiaalia. Se mittaa myös tärkeitä parametreja, kuten työkaluradan pituuden ja työstöajan. Optimointiohjelmisto tarkentaa sitten näitä reittejä. Se voi lyhentää työstöaikaa, minimoida työkalun kulumista tai parantaa pinnan karheutta. Monimutkaisissa geometrioissa menetelmät, kuten automaattinen offline-ohjelmointi (AOLP), käyttävät skaalautuvaa vektorigrafiikkaa (SVG) monimutkaisten reittien poimimiseen. Geneettinen algoritmi (GA) optimoi sitten nämä radat. Tämä minimoi robotin päätykappaleen kokonaisreitin pituuden. Koko tämä automatisoitu prosessi varmistaa, että koneesi seuraa tehokkainta ja tarkinta reittiä.
Reaaliaikaiset palautejärjestelmät tarkkuuden parantamiseksi
CNC-järjestelmäsi käyttää reaaliaikaista palautetta tarkkuuden ylläpitämiseksi. Tämä on "suljetun silmukan järjestelmä". Tässä järjestelmässä palaute siirtyy jatkuvasti ohjausjärjestelmästä takaisin suunniteltuun syötteeseen. Anturit valvovat työkalun sijaintia reaaliajassa. Ne korjaavat välittömästi mahdolliset poikkeamat. Tämä jatkuva palaute korjaa virheet. Se varmistaa, että tuotteesi täyttävät suunnitteluvaatimukset. Tämä on elintärkeää monimutkaisille osille, joissa tarkkuus on kriittistä.
Ohjain vertaa jatkuvasti suunniteltua sijaintia todelliseen sijaintiin. Se käyttää pulssiantureilta saatua dataa. Pulssiantureiden avulla mekaaninen liike voidaan muuntaa sähköisiksi signaaleiksi. Nämä signaalit tarjoavat tärkeää tietoa sijainnista, nopeudesta ja suunnasta. Koneessasi käytetään erityyppisiä pulssiantureita. Lineaaripulssiantureissa, kuten FORTiS™-lineaaripulssiantureissa, on tiivistetty likaantumisen estämiseksi. Pyöriväpulssiantureissa, kuten SpinCo™-inkrementaalimagneettipulssiantureissa, karojen palautteen saastuminen on tarkkaa. Absoluuttipulssiantureissa, kuten RESOLUTE™-absoluuttipulssiantureissa, voidaan käyttää tarkkaa kulma-asemointia pyöröpöydille.
Kun ohjain havaitsee eron, se tuottaa ohjauslähdön. Tämä lähtö menee servomoottorille. Tämä mahdollistaa reaaliaikaisen suljetun silmukan moottorinohjauksen. Säädöt tapahtuvat mikrosekunneissa. Tämä parantaa toiminnan tehokkuutta ja ylläpitää tarkkuutta. Virheiden havaitseminen on avainasemassa. Kaikki liikkeen poikkeamat korjataan välittömästi. Tämä jatkuva säätö varmistaa tarkkuuden ja tekee järjestelmästäsi kestävän epäjohdonmukaisuuksia vastaan. Myös tarkat laakerit, kuten ISO P4 -laatu, parantavat merkittävästi vakautta ja tarkkuutta. Ne tukevat karan akselia, jolloin pyöriminen on mahdollisimman vähäistä. Karan heitto eli poikkeama täydellisestä keskiviivasta pidetään erittäin pienenä, usein huippulaatuisissa karoissa +/- 0,0001 tuumaa. Tämä tarkkuustaso varmistaa yhdenmukaiset mitat sorvaustoiminnoissasi.
CNC-metallisorvin edistyneen tarkkuuden toimintaprosessit
CAD/CAM-ohjelmistojen integrointi suunnitteluun ja ohjelmointiin
Aloitat tarkkuuskoneistuksen matkasi vankan CAD/CAM-ohjelmistointegraation avulla. Tämä tehokas yhdistelmä virtaviivaistaa koko prosessiasi. CAD-ohjelmiston (tietokoneavusteinen suunnittelu) avulla voit luoda yksityiskohtaisia 2D-piirustuksia ja monimutkaisia 3D-malleja. Voit tallentaa tarkasti kaikki mitat ja toleranssit näihin malleihin. Tämä digitaalinen suunnittelu vähentää manuaalista työtä ja poistaa monia vaiheita. Se parantaa myös tehokkuutta, säästää aikaa ja lisää tuottavuutta. Voit helposti käyttää suunnitelmia uudelleen ja tehdä nopeita muutoksia. CAD helpottaa monimutkaisia digitaalisia suunnitelmia, joita on vaikea saavuttaa fyysisillä piirustuksilla. Tämä antaa sinulle paremman visualisoinnin ja suuremman tarkkuuden.
CAM-ohjelmisto (tietokoneavusteinen valmistus) ottaa sitten nämä tarkat CAD-mallit ja muuntaa ne työstöohjeiksi eli G-koodeiksi CNC-koneillesi. CAM-järjestelmät laskevat optimaaliset sorvausreitit, nopeudet ja syötöt. Ne perustavat nämä laskelmat materiaali- ja työkaluspesifikaatioihisi. Tämä prosessi varmistaa tarkkuuden, erityisesti tiukoilla toleransseilla. Ohjelmisto auttaa sinua määrittelemään työstöstrategioita. Näitä ovat työkalun valinta, sorvausparametrit ja toimintojen järjestys. CAM-ohjelmiston simulaatiot ovat ratkaisevan tärkeitä. Ne auttavat sinua havaitsemaan mahdolliset törmäykset ja tehottomuudet ennen työstön aloittamista. Tämä vaihe varmistaa tarkkuuden ja vähentää virheitä. Jälkiprosessorit muuntavat sitten työstöradan tiedot G-koodiksi. Tämä G-koodi on räätälöity erityisesti CNC-metallisorvillesi. Tämä minimoi käyttäjän syötteet ja varmistaa yhdenmukaiset tulokset.
Huolellinen koneen asennus ja kalibrointi
Huipputarkkuuden saavuttaminen vaatii koneen huolellista asetusten ja kalibroinnin suorittamista. Sinun on ensin tarkistettava kaikki dokumentit ja materiaalit. Varmista, että piirustukset ja eritelmät ovat täydelliset. Varmista, että raaka-aineesi täyttää kaikki vaatimukset. Tarkista huolellisesti kaikki dokumentit, mukaan lukien kiinnittimien käyttö ja toimintatavat. Tarkasta seuraavaksi laitteesi. Tarkista sorvi, valmistele tarvittavat lisävarusteet ja voitele kone ohjeiden mukaisesti. Suorita aina koeajo.
Valitset sopivan CNC-metallisorvin kappaleen materiaalin, koon, muodon ja vaaditun työstötarkkuuden perusteella. Eri sorvit tarjoavat erilaisia käsittelykapasiteetteja ja tarkkuusalueita. Sitten asennat sorvaustyökalun tukevasti työkalun kiinnityspisteeseen. Kiinnitä työkappale tarkasti karaan. Varmista, että sen keskipiste on täysin linjassa karan pyörimiskeskuksen kanssa. Työkappaleen asianmukainen kiinnitys on ratkaisevan tärkeää. Se pitää työkappaleet tukevasti paikallaan työstövoimia vastaan. Se myös kohdistaa ne koneen koordinaattiakseleihin ja paikantaa niiden lähtöpisteen suhteessa koneen lähtöpisteeseen. Tarkkuusvalmisteiset istukat ja holkit tarjoavat jäykkyyttä. Kiinnityspaineen optimointi ja takapylkän tuen tai tukijalkojen käyttö estävät tärinää ja taipumista.
Työkalun asetus on toinen tärkeä toiminto. Työkalun ja työkappaleen välinen suhteellinen sijainti määritetään työkalun asettimella. Mittaa ja syötä työkalun siirtymäarvot (esim. X-akseli ja Z-akseli ulkoiselle lieriömäiselle sorvaustyökalulle) sorvin ohjausjärjestelmään. Tämä varmistaa tarkan työkalun liikkeen ohjauksen. Mittaat tarkasti sorvaustyökalun pituuden ja halkaisijan työkalun esiasetuksilla tai koneeseen asennetuilla antureilla. Määritä jokaisen työkalun sijainti työkappaleen koordinaatistoon nähden suurella tarkkuudella, usein 0,0001 tuumaa, mittaohjausta varten.
Sinun on myös määritettävä koordinaatiston kohdistus. Tämä määrittää CAD-mallin mittojen ja työkappaleen fyysisen sijainnin välisen suhteen. Käyttäjät käyttävät reunamittareita, mittausjärjestelmiä tai referenssipintoja työpistesiirtojen asettamiseen. Tämä muuntaa ohjelmoidut koordinaatit koneen todellisiksi asemiksi tarkan geometrian toiston varmistamiseksi.
Ympäristötekijät vaikuttavat merkittävästi tarkkuuteen. Ympäristön lämpötilan vaihtelut aiheuttavat koneen osien ja työkappaleiden laajenemista tai supistumista. Tämä johtaa mittaepätarkkuuksiin. Ulkoisista lähteistä, kuten lähellä olevista koneista, tai sisäisistä lähteistä, kuten epätasapainotetuista karoista, johtuvat tärinät aiheuttavat virheitä. Ne aiheuttavat työkalun tai työkappaleen värähtelyä, mikä vaarantaa pinnanlaadun ja mittatarkkuuden. Voit lieventää näitä ongelmia. Asenna CNC-koneet tärinää vaimentaville alustoille tai aktiivisille eristysjärjestelmille. Nämä järjestelmät käyttävät pneumaattisia tai pietsosähköisiä toimilaitteita ulkoisten tärinöiden kompensoimiseksi reaaliajassa. Karojen ja työkalujen tasapainottaminen minimoi myös sisäiset tärinät, mikä parantaa pinnanlaatua ja tarkkuutta.
Säännöllinen kalibrointi on välttämätöntä tarkkuuden ylläpitämiseksi. Toteutat aikataulun mukaisia karojen ja akselien uudelleenkohdistustarkistuksia. Käytä kuulatankotestejä ja laserkalibrointityökaluja puolivuosittain tai vuosittain. Hallitse työpajan lämpötilaa ja kosteutta lämpölaajenemisen tai pölyn kertymisen estämiseksi. Kalibrointiin voit käyttää erilaisia työkaluja:
- Pallotangon kalibrointiKäyttää erikoistunutta kuulapalkkilaitetta ympyräliikkeen ja tarkkuuden poikkeamien arviointiin.
- Laserinterferometrin kalibrointiKäyttää lasersäteitä koneen akselien paikannustarkkuuden tarkkaan mittaamiseen ja pienten poikkeamien havaitsemiseen.
- Mittausjärjestelmän kalibrointiSisältää kosketusanturit työkalun siirtymien ja työkappaleen sijaintien mittaamiseen, automatisoimalla asetukset ja vähentämällä inhimillisiä virheitä.
- Mittakellot ja mikrometritVakiotyökalut pienten lineaaristen etäisyyksien mittaamiseen suurella tarkkuudella, joita käytetään karan linjaukseen ja poikkeamien havaitsemiseen.
Automatisoidut työstösyklit ja prosessinaikaiset säädöt
CNC-metallisorvisi suorittaa automatisoituja työstösyklejä minimaalisella ihmisen puuttumisella. Tämä automaatio on avainasemassa tasaisen tarkkuuden saavuttamiseksi. Näiden syklien aikana prosessin sisäiset mittausjärjestelmät valvovat jatkuvasti työstöprosessia. Nämä järjestelmät tarjoavat reaaliaikaista palautetta, joka mahdollistaa automaattiset säädöt.
Voit integroida erilaisia mittauslaitteita:
- Työkalun mittauslaitteet:
- Ota yhteyttä työkalujen asettajiinNämä asennetaan tyypillisesti konepöydälle. Ne tarjoavat taloudellisen, kosketukseen perustuvan ratkaisun työkalun asettamiseen. Ne mittaavat työkalun pituutta, säteen siirtymää, kulumista ja rikkoutumista. Nämä järjestelmät kytketään koneen ohjaukseen, mikä mahdollistaa automaattiset säädöt ja hälyttää, jos kulumistoleransseja ylitetään.
- Kosketuksettomat työkalun asettimet (lasermittausjärjestelmät)Nämä ovat yleensä pöytäasenteisia. Ne tarjoavat kosketuksettoman menetelmän työkalun asettamiseen ja valvontaan. Ne analysoivat erimuotoisia ja -kokoisia työkaluja mittaamalla jatkuvasti lasersäteen varjostusta. Nämä järjestelmät voivat kompensoida karan ajautumista ja pyörimisvirheitä. Ne tarjoavat myös työkalun tunnistusta, kulumisen havaitsemista ja ennaltaehkäisevää huoltoa koskevia tietoja.
- Työkappaleen mittauslaitteet:
- Työkappaleen kosketusanturitNäitä käytetään työkappaleen alkuperän asettamiseen ja koneistettujen osien ominaisuuksien mittaamiseen. Ne tarkistavat mitat toleranssien mukaisesti. Ne tarkastavat työkappaleen koskettamalla sitä ennalta määrätyissä kohdissa, mikä käynnistää arvon tallennuksen. Nämä mittausanturit mahdollistavat osan asettamisen, työkappaleen mittaamisen sekä lämpö- ja työkalun kulumisen kompensoinnin.
- Skannaavat koettimetNämä tarkistavat muodon mitat skannaamalla osaa jatkuvasti. Ne tallentavat jatkuvan tietovirran luodakseen vertailumittauksen pääosan ja työkappaleen välille. Ne antavat hyväksymis- tai hylkäyspalautteen suoraan koneen ohjaukselle.
- KarheusmittaritNämä tarkastavat työkappaleen pinnanlaadun työstökoneen sisällä. Ne antavat palautetta suoraan koneen ohjaukselle.
- Reiän mittauslaitteetNäitä käytetään reiän halkaisijoiden mittaamiseen massatuotannon aikana. Ne tarjoavat halkaisijan, sijainnin, pyöreyden, lieriömäisyyden ja samankeskisyyden mittauksia.
Näiden integroitujen järjestelmien ansiosta CNC-metallisorvisi voi tehdä välittömiä ja tarkkoja säätöjä. Tämä varmistaa, että jokainen osa täyttää tarkat vaatimukset myös pitkien tuotantosarjojen aikana.
Edistyneen tarkkuuden CNC-metallisorvin edut ja sovellukset
Vertaansa vailla olevan mittatarkkuuden ja toistettavuuden saavuttaminen
Saavutat vertaansa vailla olevan mittatarkkuuden ja toistettavuudenedistyneet CNC-metallisorvitNämä koneet käytännössä poistavat inhimilliset virheet. Ne käyttävät digitaalisia malleja, jotka mahdollistavat virheettömät ja toistuvat toiminnot. Jokainen osa vastaa tarkasti prototyypin spesifikaatioita. Tämä takaa yhdenmukaisuuden kaikissa tuloksissa. Toisin kuin perinteiset menetelmät, joissa jopa taitavat insinöörit tuottavat pieniä vaihteluita, CNC-koneet varmistavat tasaisen laadun.
CNC-koneistus hyödyntää tietokoneohjattuja järjestelmiä vertaansa vailla olevan tarkkuuden saavuttamiseksi. Tämä ominaisuus on ratkaisevan tärkeä nykyaikaisessa valmistuksessa. Se mahdollistaa osien valmistuksen tiukoilla toleransseilla ja korkealla yhdenmukaisuudella. Huomaat tuotannon tehokkuuden kasvun ja jätteen vähenemisen. CNC-järjestelmät toimivat ohjelmisto-ohjelmoinnin perusteella. Tämä vähentää ihmisen panosta ja virheiden mahdollisuutta. Se varmistaa yhdenmukaisen tarkkuuden kaikissa yksiköissä, jopa monivuorotuotannossa. Voit saavuttaa ±0,13 mm:n (±0,005 tuuman) vakiotoleranssin sorvaustoiminnoissa. Edistyneet CNC-koneet voivat saavuttaa ISO 2768 -hienotoleranssiluokan vaatimukset, jotka ulottuvat ±0,05 mm:n toleranssiin esimerkiksi alumiinille ja messinki-/kupariseoksille.
Sinun on seurattava ja hallittava sekä työstökoneen että sen ympäristön lämpötilaa. Lämpötilan vaihtelut aiheuttavat koneen osien lämpölaajenemista tai supistumista. Tämä muuttaa mittoja ja kohdistusta, mikä johtaa virheisiin. Vakaan lämpötilan ylläpitäminen on välttämätöntä. Voit saavuttaa tämän lämpöantureiden, jäähdytysjärjestelmien ja eristyksen avulla. Tärinän minimointi parantaa myös toistettavuutta. Tärinä ja melu aiheuttavat mekaanista rasitusta ja vääristymiä. Ne vaikuttavat negatiivisesti työstökoneen tarkkuuteen. Sinun tulee eristää työstökoneet ulkoisista tärinälähteistä. Käytä tärinänvaimentimia, tyynyjä tai mattoja.
Monimutkaisten geometrioiden ja ensiluokkaisten pintakäsittelyjen tuottaminen
Edistyksellisillä CNC-metallisorveilla tuotat monimutkaisia geometrioita ja erinomaisia pintakäsittelyjä. Jyrsintä- ja sorvauskeskukset yhdistävät nopean tuotannon 5-akselisen jyrsinnän joustavuuteen. Tämä integrointi luo monimutkaisempia geometrioita. Voit tuottaa pyörimissymmetrisiä osia, kuten juoksupyöriä. Nämä keskukset vähentävät useiden koneiden tarvetta ja lyhentävät asennusaikaa. Ne virtaviivaistavat tuotantoa ja tarjoavat kustannustehokkaan ratkaisun monimutkaisiin malleihin.
Voit suorittaa erilaisia toimintoja. Poraaminen ja avartaminen luovat täydellisesti keskitettyjä reikiä. Kierteitys luo tarkat kierteet pultteihin, tankoihin tai muttereihin. Uritus ja uritus luovat kiilauria tai uria O-renkaille. Tasosorvaus poistaa materiaalia työkappaleen reunoista tasaisten pintojen luomiseksi. Kartiosorvaus muotoilee kulmikkaita profiileja tiukkoja sovituksia varten. Näiden ominaisuuksien avulla voit saavuttaa monimutkaisia sisäisiä ja ulkoisia ominaisuuksia.
Teollisuussovellukset hyötyvät CNC-metallisorvin tarkkuudesta
Monet teollisuudenalat hyötyvät CNC-metallisorvien tarkkuudesta. Ilmailu- ja avaruusteollisuudessa valmistetaan kriittisiä komponentteja. Näitä ovat turbiinit, hammaspyörät, akselit, kiinnittimet, tapit, holkit ja kierteitetyt komponentit. Nämä osat vaativat äärimmäistä tarkkuutta turvallisuuden ja suorituskyvyn takaamiseksi.
Lääkinnällisten laitteiden valmistajat hyödyntävät tätä tarkkuutta kriittisten implanttien ja instrumenttien valmistuksessa. Tarkkuus on tässä ensiarvoisen tärkeää. Jopa pienet poikkeamat voivat johtaa vakaviin seurauksiin potilasturvallisuudelle. CNC varmistaa tarkat erittelyt. Se on yhdenmukaista sääntelystandardien kanssa ja optimaalisen suorituskyvyn. Valmistat räätälöityjä proteeseja ja hammaslääketieteellisiä komponentteja. Luot myös erittäin tarkkoja kirurgisia työkaluja ja komponentteja. Näitä ovat biopsiaputket, kirurgiset sakset ja skalpellit. CNC-teknologia on keskeisessä asemassa näiden erikoistyökalujen valmistuksessa. Se saavuttaa monimutkaiset geometriat ja tarkat toleranssit. Voit tuottaa lääketieteellisesti koneistettuja komponentteja erittäin tarkalla +/- 0,025 mm:n toleranssilla. Tämä on toistettavissa ja välttämätöntä massatuotannossa.
Luotat CNC-metallisorveihin edistyneessä tarkkuusvalmistuksessa. Ne yhdistävät automaation, digitaalisen ohjauksen ja kestävän rakenteen varmistaen poikkeuksellisen tarkkuuden ja yhdenmukaisuuden komponenttien tuotannossa. CNC-metallisorvien teknologian jatkuva kehitys, jossa on edistyneet ohjausjärjestelmät ja moniakseliset ominaisuudet, antaa sinulle mahdollisuuden täyttää tiukat laatuvaatimukset ja innovoida tuotesuunnittelua.
Usein kysytyt kysymykset
Miten CNC-metallisorvi varmistaa niin suuren tarkkuuden?
CNC-metallisorvi käyttää tietokoneen numeerista ohjausta tarkkojen liikkeiden saavuttamiseksi. Reaaliaikaiset takaisinkytkentäjärjestelmät valvovat ja säätävät jatkuvasti työstöratoja. Tämä varmistaa mikronitason tarkkuuden ja yhdenmukaisuuden jokaisessa tuotetussa osassa.
Mikä rooli ohjelmistolla on CNC-metallisorvin tarkkuudessa?
CAD/CAM-ohjelmisto on ratkaisevan tärkeä. Sitä käytetään osien suunnitteluun ja optimoitujen työstöratojen luomiseen. Tämä ohjelmisto simuloi koneistusta, estää virheitä ja varmistaa, että koneesi seuraa tehokkainta ja tarkinta reittiä.
Voiko CNC-metallisorvi tuottaa monimutkaisia muotoja?
Kyllä, voit tuottaa monimutkaisia geometrioita CNC-metallisorvilla. Jyrsintä-sorvauskeskukset yhdistävät jyrsintä- ja sorvausominaisuudet. Näin voit luoda monimutkaisia sisä- ja ulkoisia ominaisuuksia erinomaisella pintakäsittelyllä.
Julkaisuaika: 15.10.2025