


Kahden viime vuoden markkinoiden kertymisen aikana olemme keränneet paljon korkealaatuisia loppuasiakkaitaventtiilien valmistustehtaat. Nämä asiakkaat kohtaavat saman ongelman. Venttiilejä on käsiteltävä useilta puolilta ja asiakkaan vastaavat tuotteet ovat suurissa erissä. Tuotekoon on oltava vähintään 600 mm. Markkinoilla oleva vakiovaakasuora liike ei riitä, ja porakoneella tehtävät käsittelykustannukset ovat liian korkeat. Tai jotkut asiakkaat käyttävät säteittäisporia käsittelyyn, ja hyötysuhde on liian alhainen. Tai se onportaalijyrsintä, laitteiden kustannukset ovat liian korkeat, sijoitetun pääoman tuotto on liian hidas ja se voi käsitellä vain ylä- ja alapintaa, keskisuun laippapinta tarvitsee silti radiaaliporan tai muun laitteen korvaamiseksi.
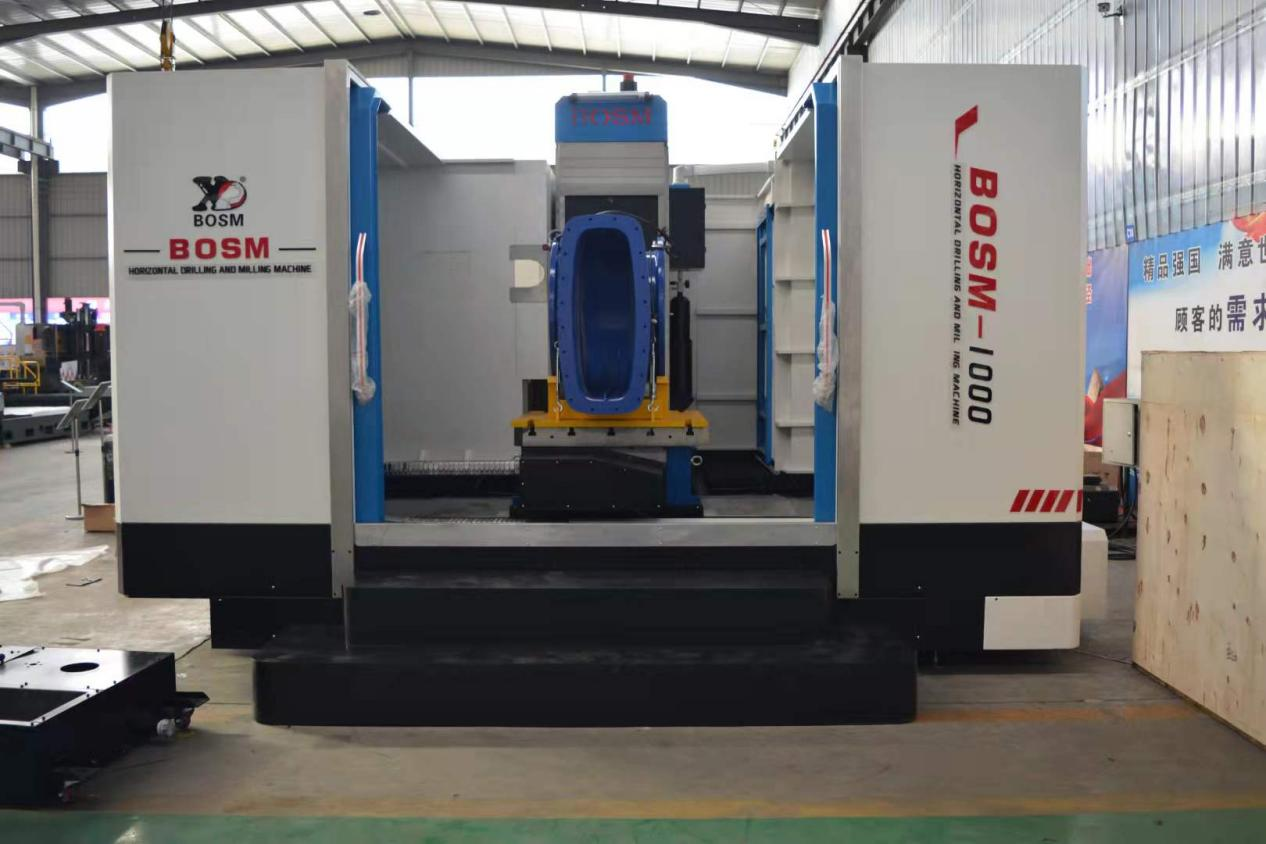
Tällaisten asiakkaiden käsittelyongelmien ratkaisemiseksi tehtaamme BOSM kehitti ja suunnitteli erityisesti vaakasuoranporaus- ja avarruskonelähtökohtana on varmistaa koneen käsittelyteho ja korkea laatu. Tällä laitteella on erittäin korkea kustannustehokkuus, ja se voi toteuttaa useiden pintojen käsittelyn yhdellä kiinnityksellä, mikä parantaa tehokkuutta ja laatua. Asiakkailla on erikokoisia työkappaleita, ja työkappaleiden kiinnittämiseen voidaan käyttää kiinnittimiä.
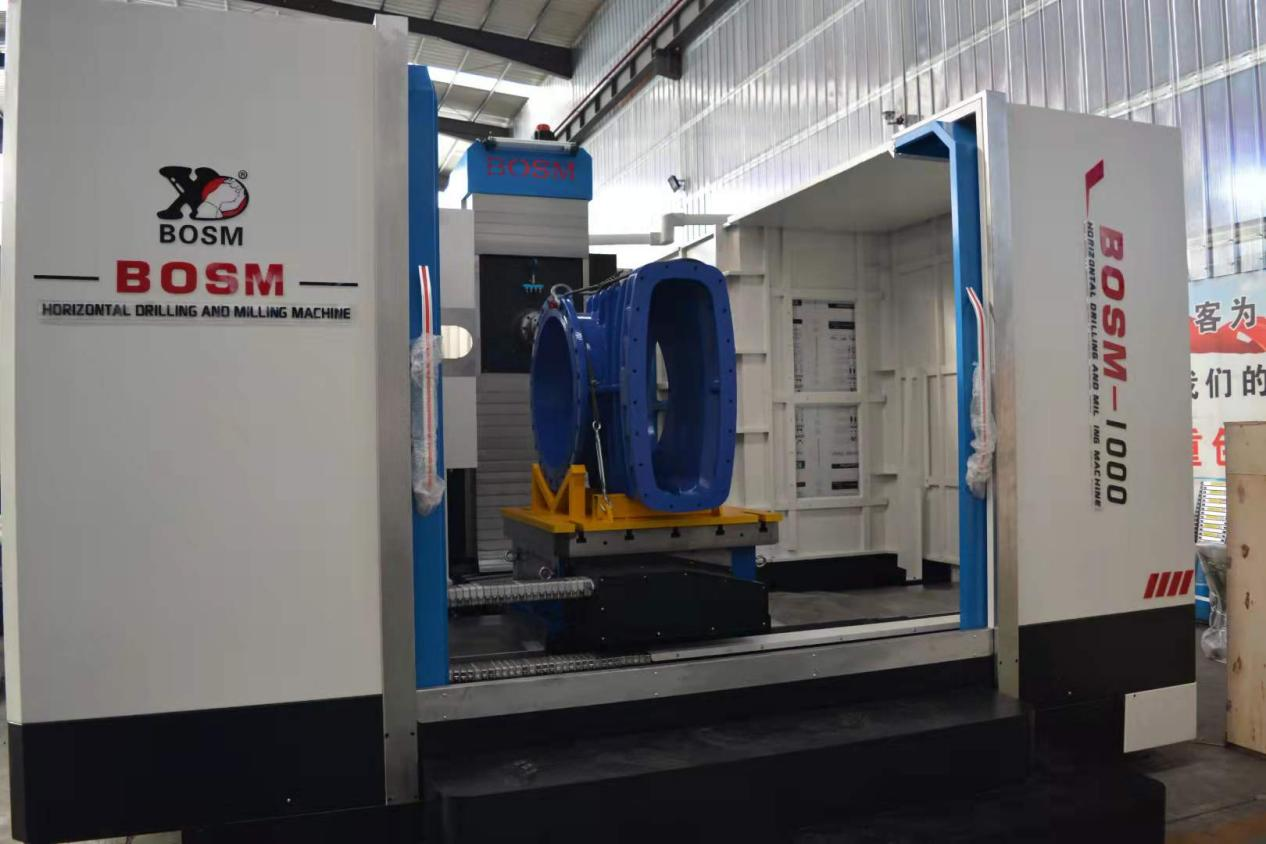
Yli 800 mm:n kolmiulotteisille venttiili-/alennusventtiilikokoisille venttiilille, nelisivuisille taimonipuolinen käsittelyvaatii työkappaleiden pyörivää asemointia ja indeksointia nopeaa porausta varten. Tällaisten venttiilien monitahkoisten osien aukko on enimmäkseen alle 50 mm, ja niissä tarvitaan jyrsintätasoja ja porausta. Teknologisten vaatimusten mukaisesti asennetaan 1 m * 1 m neliönmuotoinen työpöytä tai φ1,2 m numeerinen ohjausindeksilevy, jonka indeksointitarkkuus on 0,001 astetta, ja rautaleikkuri voi pudota automaattisesti leikkauskoneeseen helppoa leikkausta varten.
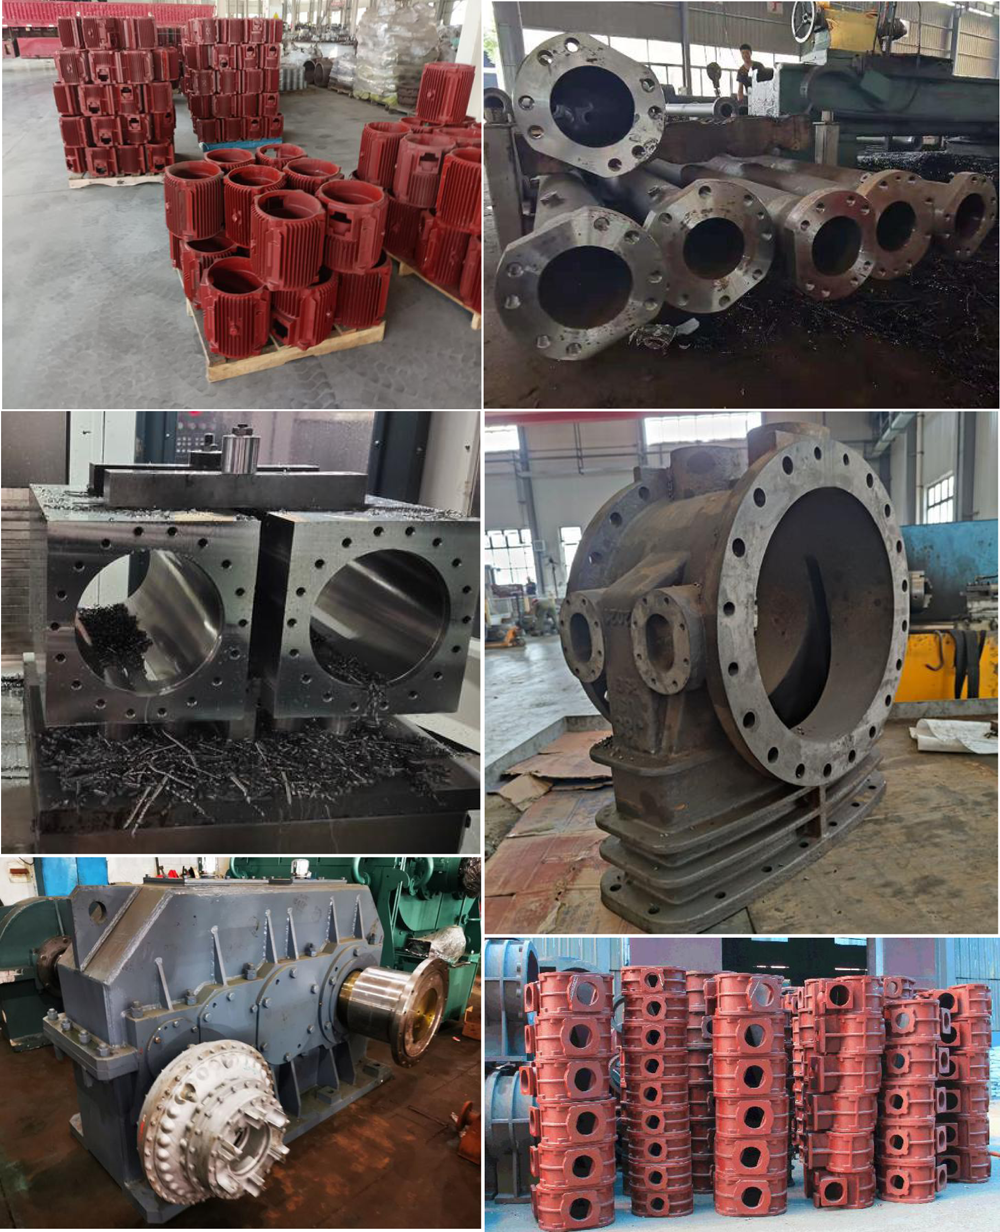
Koneistusosien kaaviokuva
Julkaisun aika: 19.11.2021