


Johdanto:
Oikeiden CNC-laitteiden valinta on kriittinen päätös, joka vaikuttaa suoraan tehtaan läpimenoon, tarkkuuteen ja pitkän aikavälin sijoitetun pääoman tuottoon (ROI). Pystysuorat työstökeskukset (VMC) ja vaakasuorat työstökeskukset (HMC) edustavat kahta pääasiallista kokoonpanoa modernissa metallintyöstössä, ja kumpikin tarjoaa erillisiä etuja riippuen osan geometriasta ja tuotantomäärästä.
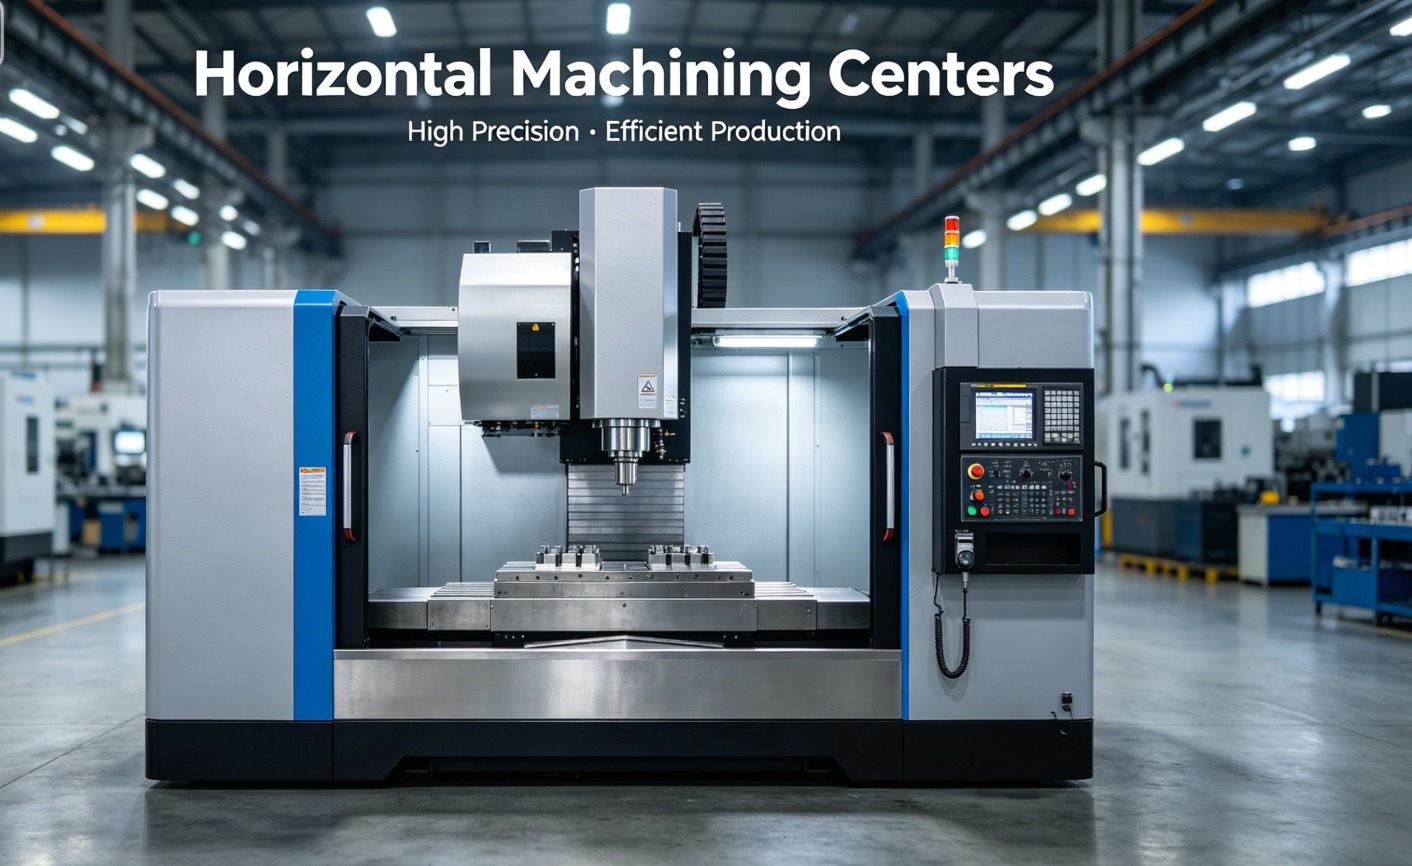
Vertikaalisten ja vaakasuuntaisten työstökeskusten rakenteelliset perusteet
Pysty- ja vaakasuuntaisten työstökeskusten ensisijainen ero on karan suunnassa ja tavassa, jolla leikkaustyökalu koskettaa työkappaletta.pystysuora työstökeskussiinä on pystysuoraan suuntautunut kara, jossa leikkaustyökalu liikkuu ylös ja alas Z-akselia pitkin, mikä tekee siitä ihanteellisen tasaisille osille, jotka vaativat työstöä vain yhdeltä puolelta.
Kääntäen, avaakasuora työstökeskuskäyttää vaakasuoraa karan suuntausta. Tämä kokoonpano sisältää usein pyöröpöydän tai paletinvaihtajan, jonka avulla kone voi käsitellä työkappaleen useita sivuja yhdellä asetuksella. Alan standardien mukaisestiISO 230-1:2012Näiden koneakselien geometrinen tarkkuus on olennaista monimutkaisten ilmailu- ja autoteollisuuden komponenttien tarkkojen toleranssien saavuttamiseksi.
Sirunhallinta ja toiminnan tehokkuus
Tehokas lastunpoisto on ratkaiseva tekijä pinnanlaadun ja terän käyttöiän ylläpitämisessä. Pystysuorassa työstökeskuksessa lastut kerääntyvät usein työkappaleen pinnalle tai syviin taskuihin, jotka vaativat korkeapaineista jäähdytysnestettä tai manuaalisia toimia niiden poistamiseksi. Tämä voi johtaa lastujen "uudelleenleikkautumiseen", mikä nopeuttaa työkalun kulumista.
Vaakasuorat työstökeskukset ovat erinomaisia tällä alueella, koska painovoima vetää luonnollisesti lastut pois leikkausalueelta lastukuljettimelle. Tämä "painovoiman avulla" tehtävä lastunpoisto tekeeCNC-vaakasuora työstökeskuserinomainen valinta suurtuotantoon, jossa manuaalisen puhdistuksen aiheuttamat seisokkiajat on minimoitava. Tehokkaat tuotantolinjat suosivat usein vaakasuoria kokoonpanoja jatkuvan toiminnan varmistamiseksi ilman lastujen kertymisen aiheuttamaa lämpömuodonmuutosta.
Vertaileva analyysi: VMC vs. HMC:n keskeiset tekniset tiedot
Kun arvioit, mikä työstökeskus sopii laitokseesi, on tärkeää vertailla teknisiä parametreja, kuten karan nopeutta, vääntömomenttia ja jalanjälkeä.
| Ominaisuus | Pystysuora työstökeskus (VMC) | Vaakasuora työstökeskus (HMC) |
|---|---|---|
| Karan suuntaus | Pystysuora (Z-akseli) | Vaakasuora (Y-akseli/B-akseli) |
| Paras | Litteät osat, levyt, yksipuolinen työ | Raskaat osat, 4-akselinen työstö, monisivuiset osat |
| Sirunpoisto | Haastava (vaatii jäähdytysnesteen) | Erinomainen (painovoimalla avustettu) |
| Alkuperäiset kustannukset | Alempi (edullinen aloituskohta) | Korkeampi (merkittävä pääomasijoitus) |
| Lattiatila | Pienempi jalanjälki | Suurempi tilantarve (lavanvaihtajien ansiosta) |
Osan monimutkaisuus ja moniakseliset ominaisuudet
Komponenttiesi geometrian tulisi sanella pystysuuntaisten ja vaakasuuntaisten työstökeskusten valintasi. VMC:t ovat alan standardi kolmiakseliseen jyrsintään esimerkiksi muottien, muottien ja kiinnikkeiden kohdalla. Monimutkaisille osille, jotka vaativat työstöä neljältä tai useammalta sivulta, vaakasuuntainen asetus on kuitenkin huomattavasti tuottavampi.
Monet edistyneet5-akseliset CNC-työstökeskuksetkuroa umpeen kuilua näiden kahden välillä, mutta perinteisissä HMC-koneissa on usein integroitu neljännen akselin pyöröpöytä. Tämä mahdollistaa osan valmistamisen yhdellä tai kahdella asetuksella, kun taas VMC saattaa vaatia neljä tai viisi. Asetusten vähentäminen ei ainoastaan säästä aikaa, vaan myös poistaa manuaaliseen osan uudelleensijoittamiseen liittyvät kumulatiiviset virheet, mikä varmistaa osien välisen paremman yhdenmukaisuuden.
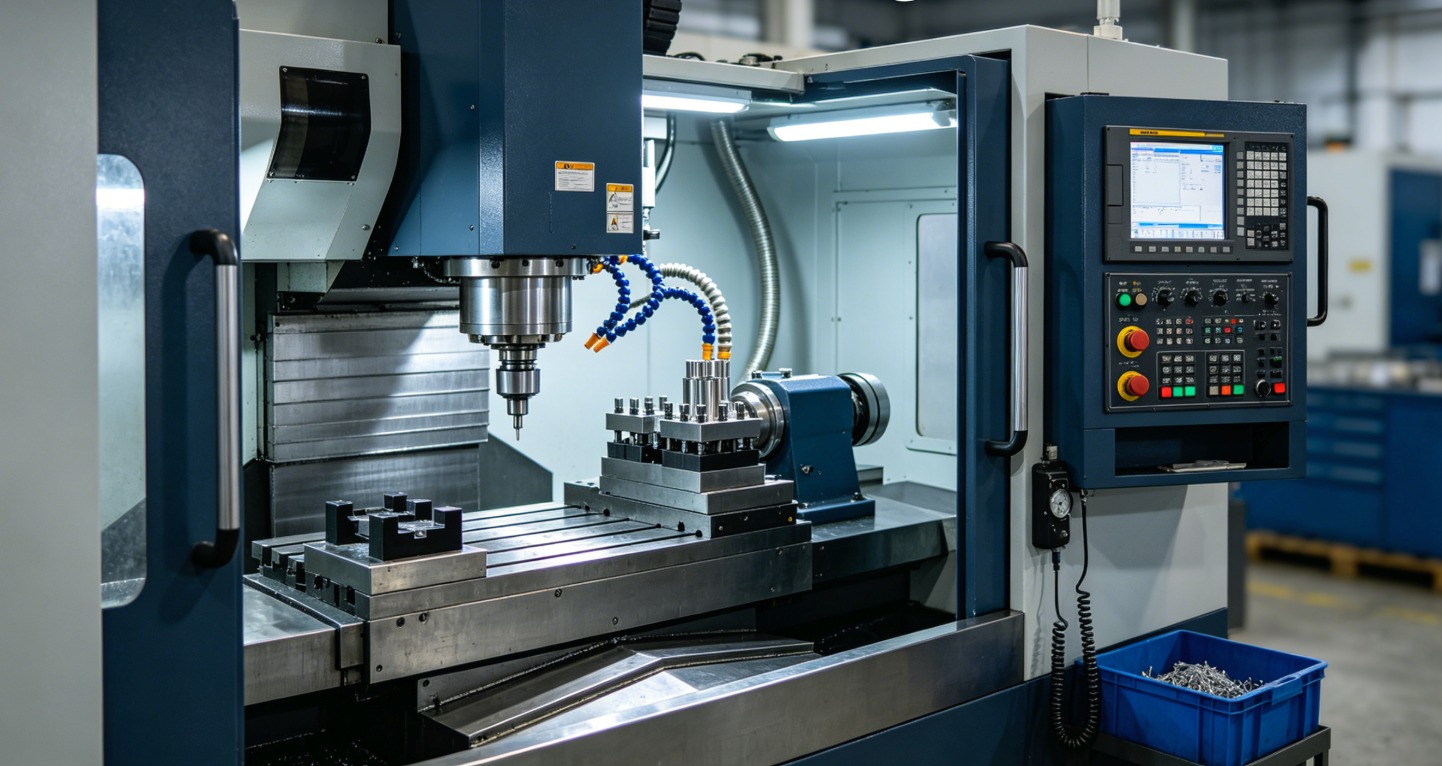
Työkalujen ja karan tehon huomioon ottaminen
Karan jäykkyys ja teho ovat elintärkeitä raskaassa materiaalinpoistossa. Vaakasuorat työstökeskukset on yleensä rakennettu kestävämmillä rakenteilla ja suuremman vääntömomentin omaavilla karanoilla, mikä tekee niistä sopivia kovien materiaalien, kuten titaanin tai ruostumattoman teräksen, jyrsintään öljy- ja kaasuteollisuudessa.
VaikkaCNC-pystysuora työstökeskustarjoaa erinomaisen näkyvyyden ja helppokäyttöisyyden käyttäjille, sen rakenne on joskus vähemmän jäykkä kuin HMC:n laatikkomainen runko. Alumiinin tai kevytmetallien suurnopeustyöstöön tehokas VMC on usein riittävä ja kustannustehokkaampi. MukaanValmistusteknologian yhdistys (AMT)Vuoden 2024 raporttien mukaan myymälät ottavat yhä enemmän käyttöön hybridiasetteluja tasapainottaakseen virtuaalisten keskuksien (VMC) ketteryyttä ja käsikonsolien (HMC) raakaa tehoa.
Valinta tuotantomäärän ja sijoitetun pääoman tuoton perusteella
Päätös investoida pystysuoraan ja vaakasuoraan työstökeskukseen riippuu usein "osakohtaisesta hinnasta". Vaikka HMC:n alkuperäinen hankintahinta on paljon korkeampi, sen kyky toimia ilman valvontaa – automaattisten paletinvaihtajien (APC) ansiosta – voi johtaa alhaisempiin osakohtaisiin kustannuksiin suurten volyymien ympäristöissä.
- Pieni volyymi / Suuri valikoima:Valitse VMC sen monipuolisuuden ja nopean asennuksen vuoksi.
- Suuri tilavuus / Yhtenäinen geometria:Valitse HMC maksimoidaksesi karan käytettävyyden ja vähentääksesi työvoimakustannuksia.
- Rajallinen budjetti:Aloita korkealaatuisellaCNC-sorvitai VMC:tä perustan luomiseksi ennen skaalaamista vaakasuoriin järjestelmiin.
Tehtaan valinnan yhteenvetotarkistuslista
Määritä parhaiten tuotantotiloihin sopiva tila käyttämällä seuraavia valintakriteerejä:
- Työkappaleen koko:Mahtuuko se tavallisen VMC:n matkarajoitusten sisälle?
- Asennustaajuus:Takaako HMC:n asetusten pienentäminen koneen premium-hinnan?
- Käyttäjän taito:Onko tiimilläsi kokemusta horisontaalisesta ohjelmointilogiikasta?
- Materiaalityyppi:Tuottaako materiaali pitkiä, sitkeitä lastuja, jotka vaativat tehokkaan imun?CNC-portaalin työstökeskusvai HMC?
Usein kysytyt kysymykset (UKK)
1. Onko pystysuora vai vaakasuora työstökeskus parempi muotinvalmistukseen?
Pystysuuntaisia työstökeskuksia suositaan yleensä muotinvalmistuksessa, koska niillä on parempi näkyvyys ja ne pystyvät käsittelemään suuria, tasaisia levyjä. Pystysuuntainen kara mahdollistaa helpomman pääsyn syviin onteloihin. Hyvin suurissa muoteissa saatetaan kuitenkin tarvita portaalityyppinen keskus rakenteellisen jäykkyyden säilyttämiseksi pitkillä kuljetusmatkoilla.
2. Kuinka paljon tuottavampi HMC on verrattuna VMC:hen?
Suurissa tuotantomäärissä HMC voi olla 300 % tuottavampi kuin VMC. Tämä johtuu pääasiassa integroiduista paletinvaihtajista, jotka mahdollistavat osien lastauksen ja purkamisen karan työskennellessä, mikä tehokkaasti poistaa VMC-toiminnoissa yleisen "karan lepoajan".
3. Mitkä ovat vaakasuuntaisten työstökeskusten tilavaatimukset?
Vaakasuorat työstökeskukset vaativat tyypillisesti 1,5–2 kertaa suuremman lattiatilan kuin pystysuorat työstökeskukset. Tämä lisätila on välttämätön paletinvaihtojärjestelmän, suurempien lastukuljettimien ja kolonnin vaakasuuntaisen liikkeen sijoittamiseksi. Tehtaiden on varmistettava, että niiden asettelu tukee näitä suurempia jalanjälkiä ja erikoistuneita huoltoyhteyksiä.
4. Voinko suorittaa 5-akselista koneistusta vaakasuorassa keskipisteessä?
Kyllä, monet nykyaikaiset vaakakeskukset on konfiguroitu kallistettavalla pöydällä tai B- ja A-akselilla, jotta ne tarjoavat täyden viisiakselisen suorituskyvyn. Näitä käytetään usein monimutkaisissa ilmailu- ja avaruuskomponenteissa, joissa painovoimalla avustettu lastunpoisto on elintärkeää sisäisille jäähdytyskanaville ja syväreiän poraustoiminnoille.
5. Millä konetyypillä on parempi jälleenmyyntiarvo käytettyjen markkinoilla?
Pystysuuntaisilla työstökeskuksilla on usein aktiivisemmat jälleenmyyntimarkkinat, koska ne ovat edullisia pienille ja keskisuurille työpajoille. Hyvin huolletut vaakasuuntaiset työstökeskukset tunnetuilta tuotemerkeiltä säilyttävät kuitenkin korkean prosenttiosuuden arvostaan raskaan rakenteensa ja olennaisen roolinsa ansiosta Tier 1 -tuotantolaitoksissa.
Julkaisun aika: 14.5.2026