


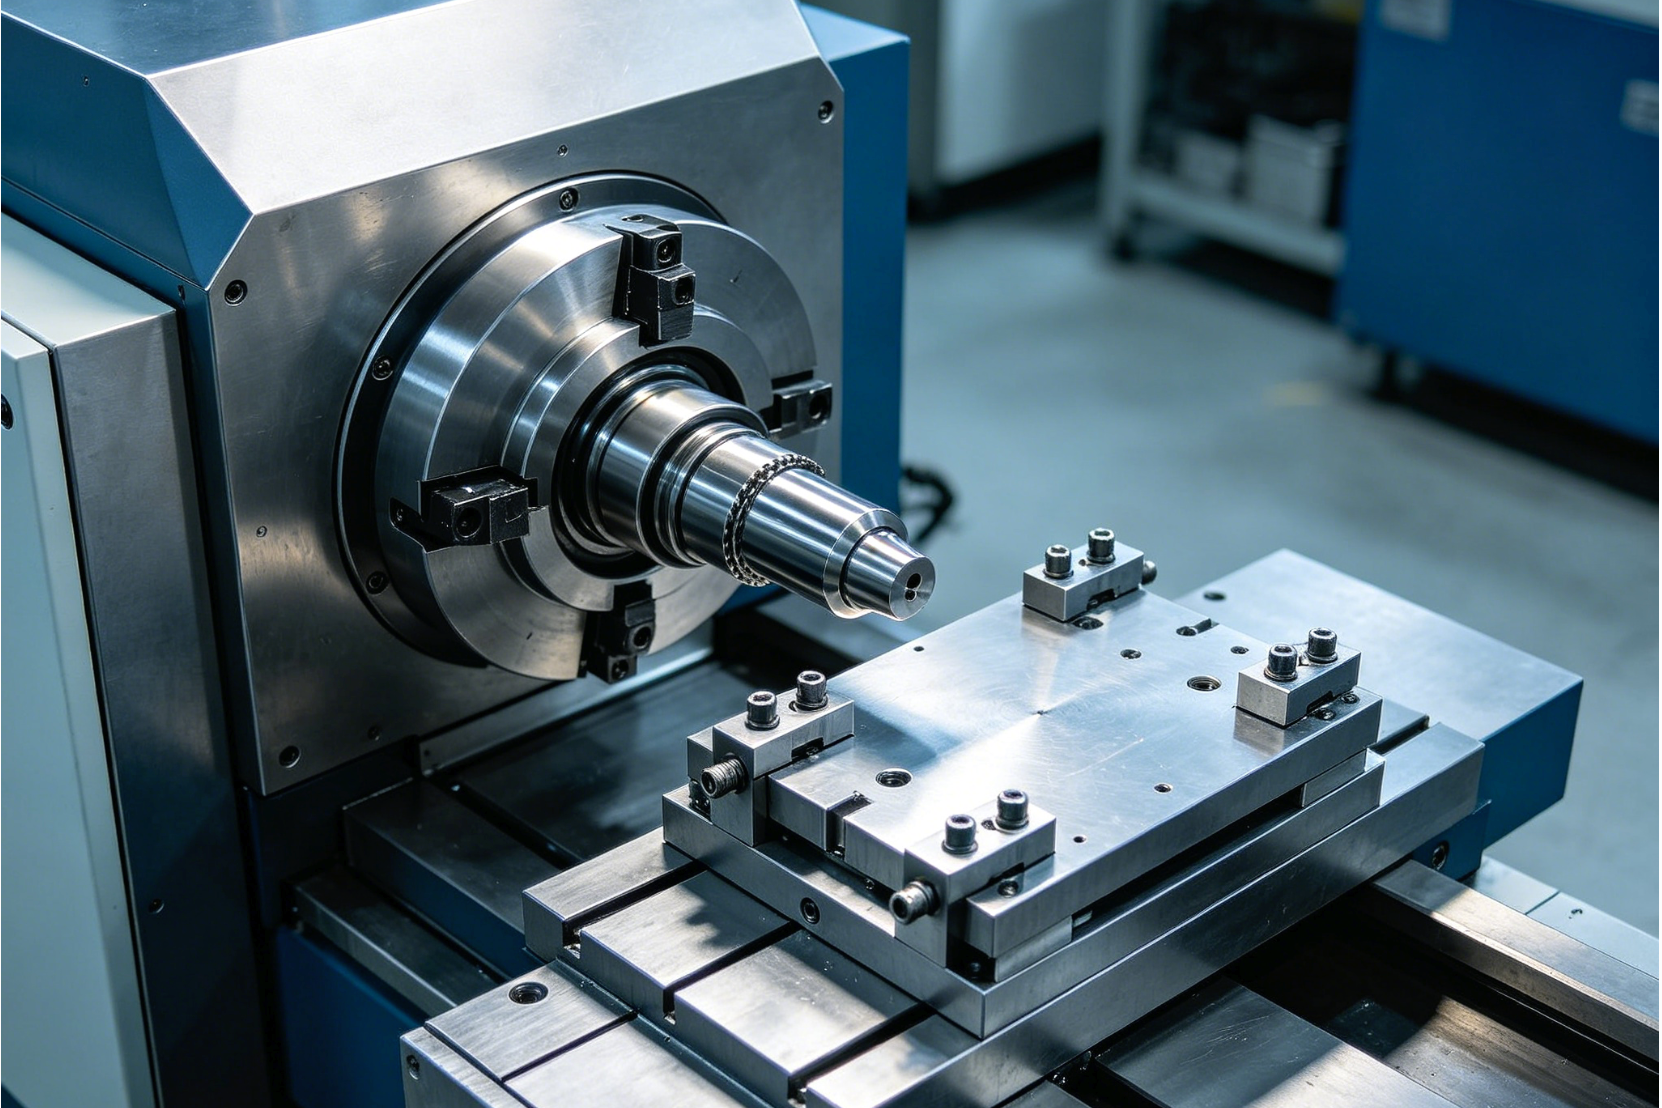
Miksi CNC-vinosorvit ovat tärkeitä ilmailu- ja avaruusteollisuuden teollisuudessa
CNC-vinoalustaisten sorvien käyttöönotto on muuttanut perustavanlaatuisesti tapaa, jolla ilmailu- ja autoteollisuuden ykköstason toimittajat lähestyvät sorvausoperaatioita. Toisin kuin perinteisissä tasopohjaisissa arkkitehtuureissa, vinopohjainen rakenne – joka tyypillisesti suunnitellaan 30, 45 tai 60 asteen kulmaan – laskee koneen painopistettä ja lyhentää merkittävästi leikkaustyökalun ja ohjainten välistä etäisyyttä. Tämä geometrinen etu näkyy suoraan parantuneena rakenteellisen jäykkyydenä, mikä on ehdoton vaatimus koneistettaessa ilmailu- ja avaruusteollisuuden valmistuksessa yleisiä erittäin vetolujuita superseoksia ja monimutkaisia geometrioita.
Kuinka ne parantavat tarkkuutta ja läpimenoaikaa
Vinopohja-arkkitehtuuri vaimentaa luonnostaan leikkausvärähtelyjä, minkä ansiosta valmistajat voivat ylläpitää tarkkoja toleransseja jopa aggressiivisen materiaalinpoiston aikana. Käyttämällä lineaarisia tai raskaita laatikkojohteita, jotka on asennettu yhtenäiseen valurautapohjaan, nämä sorvit voivat jatkuvasti saavuttaa ±0,002 mm:n paikannustarkkuuden ja Ra 0,4 μm:n pinnanlaadun. Lisäksi jopa 5 000 rpm:n karan nopeudet yhdistettynä alle 0,2 sekunnin revolverin indeksointiaikoihin lyhentävät merkittävästi leikkuuaikaa ja lisäävät siten kokonaistuotantokapasiteettia arvokkaissa tuotannoissa.
Mitkä ilmailu- ja avaruuskomponentit sopivat parhaiten
Ilmailu- ja avaruusteollisuus on vahvasti riippuvainen materiaaleista, kuten Inconel 718, titaaniseokset (Ti-6Al-4V) ja erikoisruostumattomat teräkset, jotka kaikki ovat tunnetusti vaikeita työstää. CNC-vinobetoniset sorvit ovat erinomaisia kriittisten pyörivien komponenttien, kuten turbiinimoottorien akseleiden, valmistuksessa.hydrauliset venttiilirungot, laskutelineiden tapit ja erittäin lujat ilmailualan kiinnittimet. Kallistusalustan erinomainen jäykkyys estää työkalun taipumisen raskaiden ja keskeyttävien lastujen aikana, mikä varmistaa mittapysyvyyden näiden kriittisten osien pitkissä tuotantoerissä.
Mitä teknisiä tietoja ostajien tulisi vertailla
Hankintatiimien on arvioitava tiukat mekaaniset ja elektroniset eritelmät varmistaakseen, että CNC-vinosorvi täyttää heidän laitoksensa toiminnalliset vaatimukset. Perushintojen pinnallinen vertailu usein jättää huomiotta tekniset parametrit, jotka sanelevat pitkän aikavälin luotettavuuden, työkalun käyttöiän ja laitteiden yleisen tehokkuuden.
Mitkä koneparametrit ovat tärkeimpiä
Ydinvaatimukset sanelevat sorvin fyysisen ulottuvuuden ja leikkauskapasiteetin. Ostajien tulisi asettaa etusijalle kääntösäde sänkyyn nähden (tyypillisesti 400 mm - 600 mm tavallisille auton osille), suurin sorvaushalkaisija ja suurin sorvauspituus. Karan moottorin teho on yhtä tärkeä; raskaaseen auto- ja ilmailukäyttöön vaaditaan yleensä 11 kW - 22 kW jatkuva teho. Lisäksi X- ja Z-akseleiden nopeat liikenopeudet – jotka usein saavuttavat 30 m/min nykyaikaisissa lineaarijohteissa – toimivat vahvana osoituksena koneen tehokkuudesta seisokkiajan minimoinnissa.
Jäykkyyden, terminen stabiilisuuden ja lastunpoiston vaikutukset suorituskykyyn
Kaltevan alustan kulma vaikuttaa suoraan lämpöstabiilisuuteen ja lastunhallintaan. Aito 45 tai 60 asteen kalteva kalteva alusta mahdollistaa painovoiman, joka helpottaa luonnollista lastujen virtausta suoraan lastukuljettimeen estäen lämmön kertymisen työstöalueen sisällä. Tämä tehokas lastunpoisto on kriittistä jatkuvissa autoteollisuuden tuotantoajoissa, joissa kertyneet kuumat lastut voivat aiheuttaa paikallista lämpölaajenemista ja vaarantaa mittatarkkuuden. Korkealaatuiset Meehanite-valurautapohjat parantavat suorituskykyä entisestään tarjoamalla paremman tärinänvaimennuksen verrattuna valmistettuihin teräsvaihtoehtoihin.
Kuinka rakentaa käytännöllinen vertailumatriisi
Arviointiprosessin virtaviivaistamiseksi hankintainsinöörien tulisi laatia tekninen vertailumatriisi, joka punnitsee arkkitehtuurieroja tuotantovaatimuksiin nähden.
| Sänkyarkkitehtuuri | Sirunpoiston tehokkuus | Tyypillinen Z-akselin nopea liikenopeus | Ihanteellinen sovellusprofiili |
|---|---|---|---|
| Aito 45° vino sänky | Erinomainen (painovoimalla avustettu) | 24–30 m/min | Suurivolyymiset autoteollisuuden ja ilmailualan superseokset |
| 30° vino sänky | Hyvä | 20–24 m/min | Keskiraskas yleiskäyttöinen tarkkuussorvaus |
| Perinteinen tasainen sänky | Huono (vaatii manuaalisen/jäähdytysnesteen huuhtelun) | 10–15 m/min | Raskas, hidas akselin sorvaus, pienempi budjetti |
CNC-vinosorvien toimittajien arviointi
Pääomalaitteiden hankinta vaatii valmistajan toimintakyvyn ja kaupallisen luotettavuuden tiukan tarkastusprosessin. Yhteistyö vakiintuneiden globaalien markkinointi- ja myyntikeskusten, kuten OTURN Machineryn, kanssa voi tarjota B2B-ostajille sujuvan pääsyn...korkealaatuiset tuotantolaitoksetsamalla lieventäen rajat ylittävien hankintojen riskejä.
Mitä tehtaan pätevyyksiä ja kaupallisia ehtoja kannattaa tarkistaa
Toimittajan validoinnin tulisi alkaa tehtaan sertifikaattien tarkastelulla, ensisijaisesti ISO 9001 -laadunhallintastandardin ja ISO 14001 -ympäristövaatimustenmukaisuuden osalta. Ostajien tulisi tiedustella valmistajan kuukausittaista tuotantokapasiteettia; 50–100 yksikön kuukausittaisen tuotannon varmistaminen osoittaa kypsää ja skaalautuvaa toimintaa. Konetyökalukaupan tavanomaisiin kaupallisiin ehtoihin kuuluu tyypillisesti 30 %:n käsiraha tuotannon aloittamiseksi ja loput 70 % maksetaan onnistuneen tehtaan hyväksyntätestauksen (FAT) jälkeen, mutta ennen toimitusta.
Pakkauksen, asennuksen ja myynnin jälkeisen tuen arviointi
Tarkkuuskoneiden kuljetusvaurioiden johtava syy on virheellinen pakkaus. Ostajien on vaadittava vientiin tarkoitettuja pakkauksia, joihin kuuluu tyhjiöpakattu alumiinifolio, jossa on kuivausaineita meriruosteen estämiseksi, ja jotka on pakattu kestäviin, savustetuille puulaatikoille. Toimituksen jälkeen toimittajan myynninjälkeinen infrastruktuuri on ensiarvoisen tärkeää.Luotettava kumppanitulisi tarjota etädiagnostiikkaa, yksityiskohtaiset englanninkieliset huolto-oppaat ja takuu paikallisen teknikon lähetyksestä tai tärkeiden osien saatavuudesta 48–72 tunnin kuluessa.
Kokonaiskustannusten arvioiminen
Kokonaiskustannusten laskeminen on olennaista tarkan investointisuunnittelun kannalta. Sorvin FOB- tai CIF-hinnan lisäksi hankintatiimien on otettava huomioon kohdemaan tullit, jotka vaihtelevat tyypillisesti 4–5 prosentin välillä HS-koodin 8458.11 mukaisilla CNC-sorveilla tuojamaan kauppasopimuksista riippuen. Lisäkustannuksiin kuuluvat sisämaan rahti, erikoislaitteisto laitoksessa sekä käyttöönotto- ja käyttäjäkoulutuskustannukset.
Mitkä vaatimustenmukaisuuteen, laatuun ja toimitukseen liittyvät tekijät ovat tärkeimpiä
Maahantuotujen CNC-vinosorvien tiukkojen kansainvälisten vaatimustenmukaisuus- ja laatustandardien täyttäminen on elintärkeää käyttöturvallisuuden ja sujuvan tulliselvityksen kannalta. Määräysten noudattaminen suojaa ostajaa kalliilta satamaviivästyksiltä ja työturvallisuusvastuilta.
Mitä asiakirjoja ja tarkastusstandardeja vaaditaan
Jokaisen konetoimituksen mukana tulee olla kattava dokumentaatiopaketti. Ostajien on vaadittava todennettavissa olevia tarkastusraportteja, mukaan lukien Renishaw-kuulakoestus ja laserinterferometrin kalibrointitiedot, jotka vahvistavat paikannustarkkuuden ja toistettavuuden. Ilmailu- ja avaruussovelluksissa karan heitto on dokumentoitava ja sertifioitava alle 0,003 mm:n, jotta valmiiden pyörivien komponenttien vaadittu samankeskisyys voidaan taata.
CE-merkinnän, sähkövaatimustenmukaisuuden ja jäljitettävyyden varmistaminen
Euroopan talousalueella asuvien ostajien on koneessa oltava laillinen CE-merkintä, joka osoittaa sen olevan konedirektiivin 2006/42/EY ja sähkömagneettista yhteensopivuutta (EMC) koskevan direktiivin mukainen. Sähkökaapit on tarkastettava perusteellisesti IP54- tai IP65-kotelointiluokan standardien noudattamisen varmistamiseksi, jotta kriittinen elektroniikka on suojattu jäähdytysnestesumulta ja johtavalta metallipölyltä. Täydellinen komponenttien jäljitettävyys, jossa käytetään maailmanlaajuisesti tunnettuja CNC-ohjainten ja lineaarijohteiden tuotemerkkejä, on myös pakollinen vaatimus pitkäaikaisen ylläpidettävyyden varmistamiseksi.
Kuinka vähentää kuljetus- ja käyttöönottoriskejä
Kuljetus- ja käyttöönottoriskejä voidaan vähentää järjestelmällisesti ennakoivilla toimenpiteillä. Kolmannen osapuolen suorittama lähetystä edeltävä tarkastus (PSI) tarjoaa riippumattoman tarkastuksen koneen kunnosta ennen konttiin pakausta. Iskunilmaisimien, kuten ShockWatch- tai TiltWatch-tarrojen, kiinnittäminen laatikojen ulkopuolelle estää huolitsijoiden kovakouraisen käsittelyn ja tarjoaa välittömän näytön vakuutuskorvausten tekemisestä, jos kone putoaa. 45–90 päivän vakiovalmistuksen läpimenoaikojen huomioiminen antaa ostajille mahdollisuuden synkronoida toimituksen laitoksen valmiustilaan, jolloin vältetään kalliit varastointimaksut.
Miten ostajat voivat rakentaa luotettavan hankintaprosessin
Luotettavan hankintaprosessin luominen antaa hankintatiimeille mahdollisuuden siirtyä transaktiopohjaisesta hankinnasta strategiseen laitteiden elinkaaren hallintaan. Strukturoitu lähestymistapa varmistaa, että valitut CNC-vinosorvit tuottavat odotetun tuloksen.sijoitetun pääoman tuotto (ROI)ennustetun takaisinmaksuajan sisällä.
Toimittajien esivalinta ja validointi
Toimittajien esivalinta edellyttää siirtymistä kiiltävien esitteiden ulkopuolelle ja empiiristen suorituskykytietojen arviointia. Ostajien tulisi pyytää editoimattomia koneistusvideoita, jotka esittelevät sorvin leikkausmateriaalit, jotka vastaavat heidän tuotantotarpeitaan. Case-tutkimusten analysointi ja referenssikontaktien pyytäminen nykyisiltä auto- tai ilmailualan ensimmäisen tason asiakkailta antaa arvokasta tietoa koneen todellisesta käyttöajasta ja toimittajan reagoinnista takuuvaatimuksiin.
Kuinka sovittaa koneen valinta yhteen tuotantotavoitteiden kanssa
Valitun koneen kokoonpanon on viime kädessä oltava täydellisesti linjassa laitoksen erityisten tuotantotavoitteiden kanssa. Liian suuret tiedot lisäävät pääomakuluja, kun taas liian pienet tiedot aiheuttavat pullonkauloja.
| Tuotantoympäristö | Suositeltu sorvin kokoonpano | Tavoitejakson ajan lyhentäminen | Arvioitu sijoitetun pääoman tuottoprosentti |
|---|---|---|---|
| Suurivolyymiset autoteollisuuden tuotteet (esim. pyörännavat) | Kalteva sänky, jossaautomaattinen portaalikuormaajaja kaksoistornit | 30–40 % | 18–24 kuukautta |
| Monimutkainen ilmailu- ja avaruustekniikka (esim. turbiiniakselit) | Y-akselin jyrsintämahdollisuus + apukara | 20–25 % | 24–36 kuukautta |
| Paljon sekoitusta, vähän töitä tekevä työpaja | Vakiomallinen 45° vino sänky ohjelmoitavalla takapylkällä | 10–15 % | 12–18 kuukautta |
Yhdistämällä tekniset ominaisuudet – kuten reaaliaikaiset työkalut tai automaatiointegraation – volyymivaatimuksiin B2B-ostajat voivat varmistaa skaalautuvan metallintyöstöratkaisun, joka ylläpitää globaalia kilpailukykyä.
Keskeiset tiedot
- CNC-vinosorvien tukkumyynti ja toimitusketjun vaikutukset
- Ostajien tulisi vahvistaa eritelmät, vaatimustenmukaisuus ja kaupalliset ehdot
- Toimenpiteitä tukevia suosituksia jakelijoille ja hankintatiimeille
Usein kysytyt kysymykset
Miksi CNC-vinosorveja suositaan ilmailu- ja avaruusteollisuuden osien valmistuksessa?
Niiden jäykkä vinopohjarakenne vähentää tärinää ja työkalun taipumista, mikä auttaa ylläpitämään tiukkoja toleransseja titaanista, Inconelista ja ruostumattomista ilmailualan komponenteista, kuten akseleista, tapeista ja venttiilirungoista.
Mitä ominaisuuksia ostajien tulisi vertailla ensin?
Aloita sängyn yli suuntautuvalla kallistuksella, suurimmalla sorvaushalkaisijalla ja -pituudella, karan teholla, johderadan tyypillä, pikaliikkeen nopeudella ja saavutettavalla tarkkuudella. Nämä vaikuttavat suoraan kapasiteettiin, sykliaikaan ja työstövakauteen.
Miten 45° tai 60° kalteva sänky parantaa tuotantoa?
Se parantaa painovoima-avusteista lastunpoistoa, vähentää lämmön kertymistä ja tukee vakaata leikkausta. Tämä on erityisen hyödyllistä pitkien autoteollisuuden sarjojen ja vaikeiden ilmailu- ja avaruusmateriaalien lastuamisessa.
Mitkä komponentit sopivat hyvin CNC-vinosorveihin?
Ne sopivat ihanteellisesti pyöriviin osiin, kuten turbiiniakseleihin, laskutelineiden tappeihin, hydraulisiin venttiilirunkoihin, pyörännapoihin, kampiakseleihin ja toistettavaa tarkkuutta vaativiin erittäin lujiin kiinnittimiin.
Kuinka OTURN Machinery voi auttaa ostajia löytämään oikean vinosorvin?
OTURN yhdistää ostajat päteviin kiinalaisiin konsernin tehtaisiin, tarjoaa konevaihtoehtoja tarkkuus- ja raskassorvaukseen sekä tukee ulkomaisia asiakkaita käytännön myynti- ja palvelukoordinoinnilla.
Julkaisun aika: 20. huhtikuuta 2026