


Johdanto
Ylisuuria levyjä, muotteja, kehyksiä ja rakenneosia työstäville verstaille konearkkitehtuurilla on yhtä suuri merkitys kuin karan teholla. Gantry-CNC-koneet on suunniteltu käsittelemään pitkiä, raskaita ja vaikeasti tuettavia työkappaleita yläpuolisen sillan avulla, joka tarjoaa suuremman työalueen ja paremman jäykkyyden kuin perinteiset C-runkoiset kokoonpanot. Tämä tekee niistä erityisen tehokkaita, kun osan koko ja paino alkavat haastaa tarkkuutta, vakautta ja työnkulun tehokkuutta. Seuraavassa keskustelussa selitetään, miten gantry-rakenne tukee laajamittaista koneistusta, missä se on suorituskykyisempi kuin tavalliset pystysuorat koneet ja mitkä tuotanto-olosuhteet tekevät siitä käytännöllisemmän vaihtoehdon.
Kun Gantry CNC -koneet ovat oikea valinta
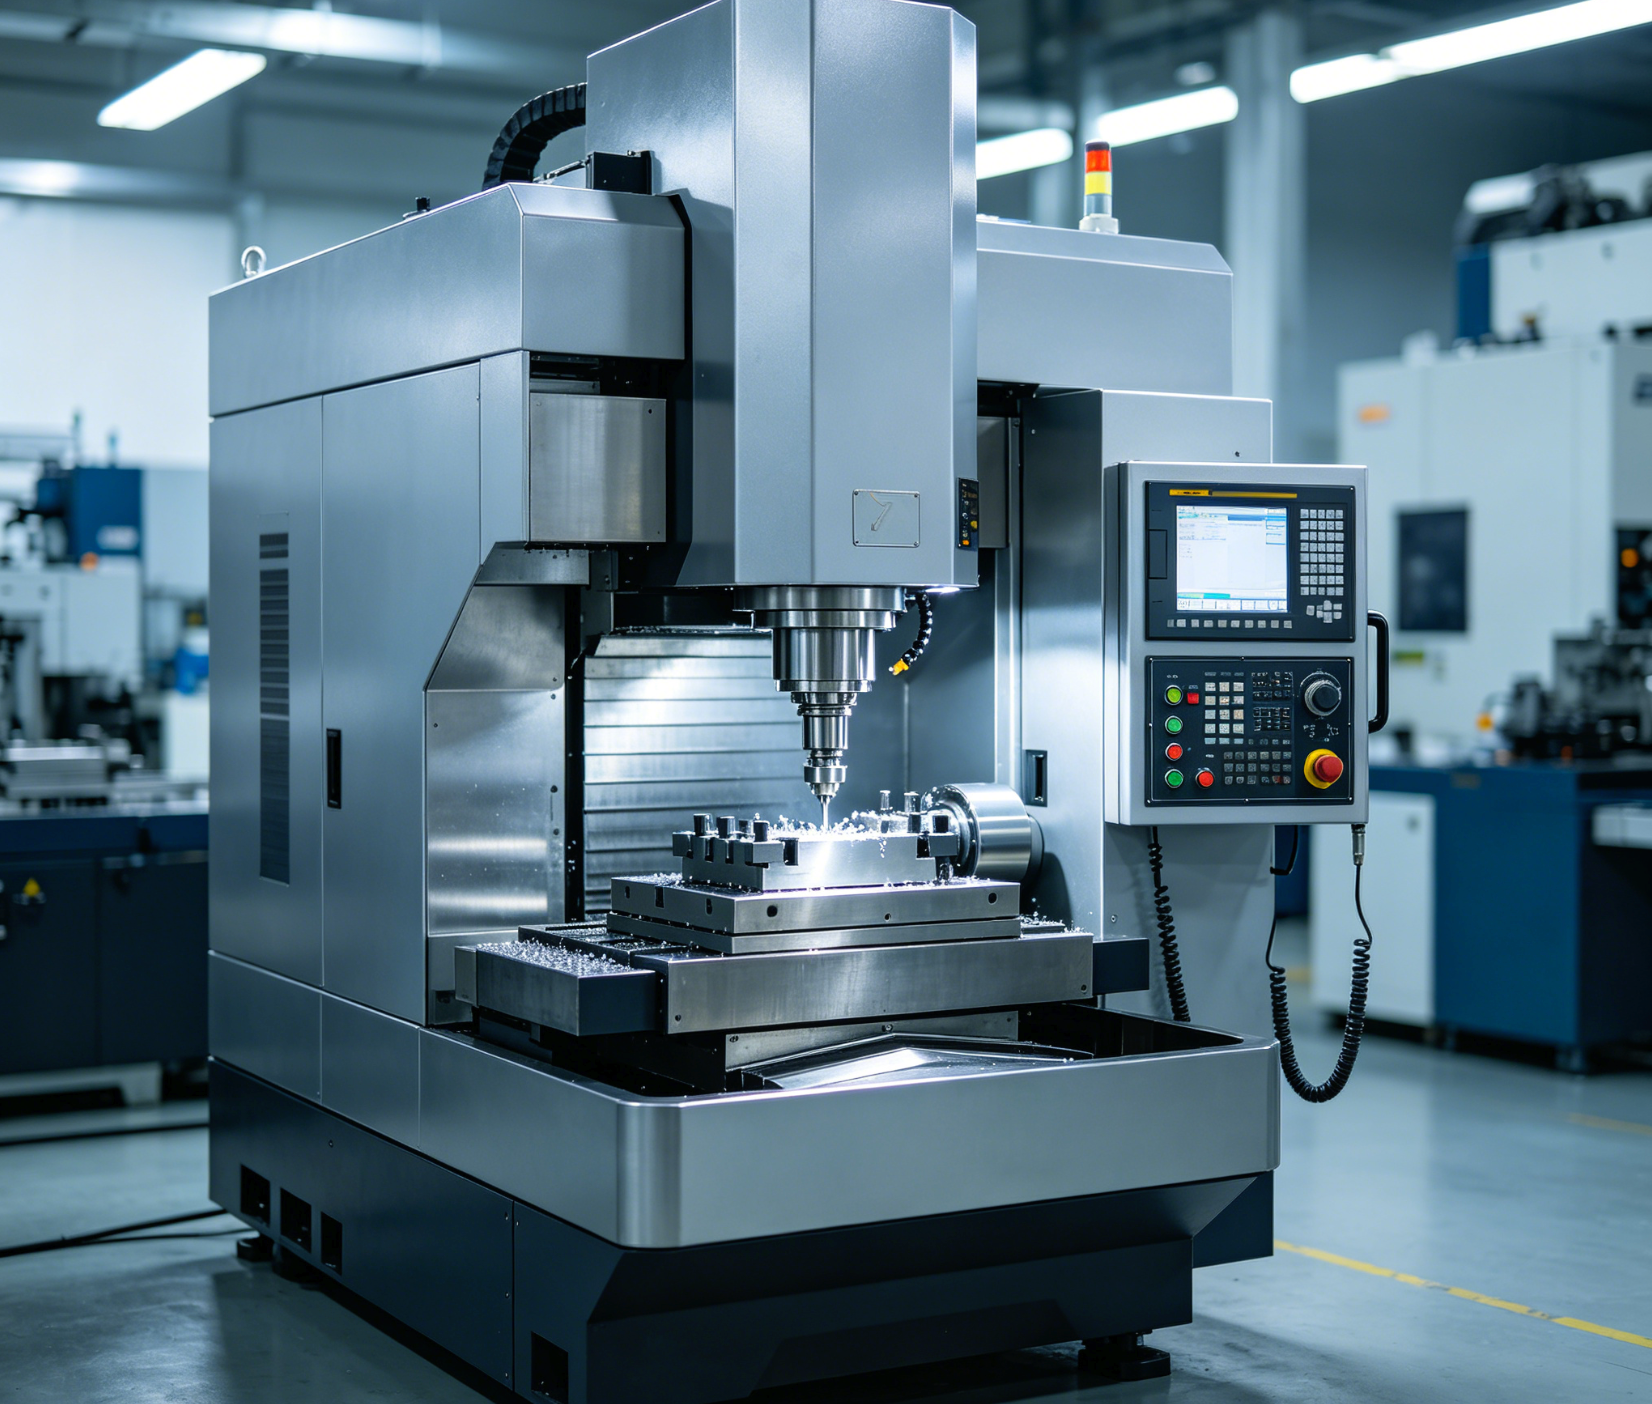
Perustavanlaatuinen arkkitehtuuriCNC-työstösanelee valmistajan tuotantomahdollisuuksien fyysiset rajat. Perinteisissä pystysuorassa työstökeskuksissa (VMC) käytetään tyypillisesti C-runkorakennetta, joka luonnostaan rajoittaa työkappaleen kokoa ja painoa. Gantry-CNC-koneet ratkaisevat nämä rajoitukset käyttämällä työpöydän yli ulottuvaa yläpuolista siltarakennetta. Tämä rakenne erottaa työstöalueen C-rungon rajoittavasta kurkun syvyydestä.
Valmistajatsiirtyvät yleensä portaalijärjestelmiin käsitellessään yli 2 000 mm pitkiä tai yli 5 000 kg painavia työkappaleita. Tukemalla karaa tukevalla poikkipalkilla kahden pylvään yli, portaalikoneet jakavat leikkausvoimat symmetrisesti. Tämä rakennegeometria estää taipuman ja tärinän, jotka muuten vaarantaisivat massiivisten osien mittatarkkuuden.
Tuotantokoko, osan paino ja työnkulun tarpeet
Päätös käyttää portaalikonetta riippuu usein osan massan ja dynaamisen paikannuksen välisestä vuorovaikutuksesta. Kiinteäpöytäisissä portaalimalleissa työkappale pysyy paikallaan, kun silta liikkuu X-akselia pitkin. Tämä kokoonpano mahdollistaa koneen kannattavan äärimmäisiä pöytäkuormia – usein yli 10 000 kg neliömetriä kohden – ilman, että servomoottoreiden tarvitsee kiihdyttää tai hidastaa osan massiivista painoa. Näin ollen koneen dynaaminen vaste pysyy tasaisena riippumatta siitä, leikataanko kevyttä komposiittilevyä vai kiinteää teräsmuottialustaa.
Työnkulkuvaatimukset sanelevat myös suurten formaattien portaalijärjestelmien käyttöönoton. Heilurikoneistusta käyttävät laitokset voivat jakaa laajan työpöydän erillisiin alueisiin. Kun kara käsittelee työkappaletta yhdessä vyöhykkeessä, käyttäjät voivat turvallisesti lastata, purkaa tai tarkastaa osaa viereisessä vyöhykkeessä. Tämä jatkuva toiminta vähentää merkittävästi karan seisokkiaikaa ja parantaa laitteiston kokonaistehokkuutta.
Teollisuudenalat, jotka käyttävät suurikokoisia portaikko-CNC-koneita
Ilmailu- ja avaruusteollisuus on erittäin riippuvainen portaalin CNC-koneista rakenneosien, kuten siipien salkojen, rungon laipioiden ja laskutelineiden osien, jyrsinnässä. Nämä komponentit vaativat usein jatkuvaa5-akselinen koneistusyli 10 metrin pituisina, mikä vaatii työalueen, jonka vain liikkuva portaalijärjestelmä voi tarjota samalla kun se säilyttää tiukat ilmailu- ja avaruustekniikan toleranssit.
Energiasektorilla tuuliturbiinien napojen, generaattorikoteloiden ja lämmönvaihtimien putkilevyjen tuotanto vaatii suurta materiaalinpoistoa massiivisista takokappaleista. Suurivääntöisillä karoilla ja suorakulmaisilla päillä varustetut portaalikoneet mahdollistavat valmistajien porata ja jyrsiä näitä ylisuuria komponentteja yhdellä kokoonpanolla. Samoin autoteollisuuden työkaluteollisuus käyttää näitä koneita suurten leimausmuottien ja ruiskuvalumuottien muotoiluun, joissa erinomainen pinnanlaatu ja tilavuustarkkuus ovat kriittisiä.
Gantry CNC -koneiden keskeiset suunnitteluominaisuudet
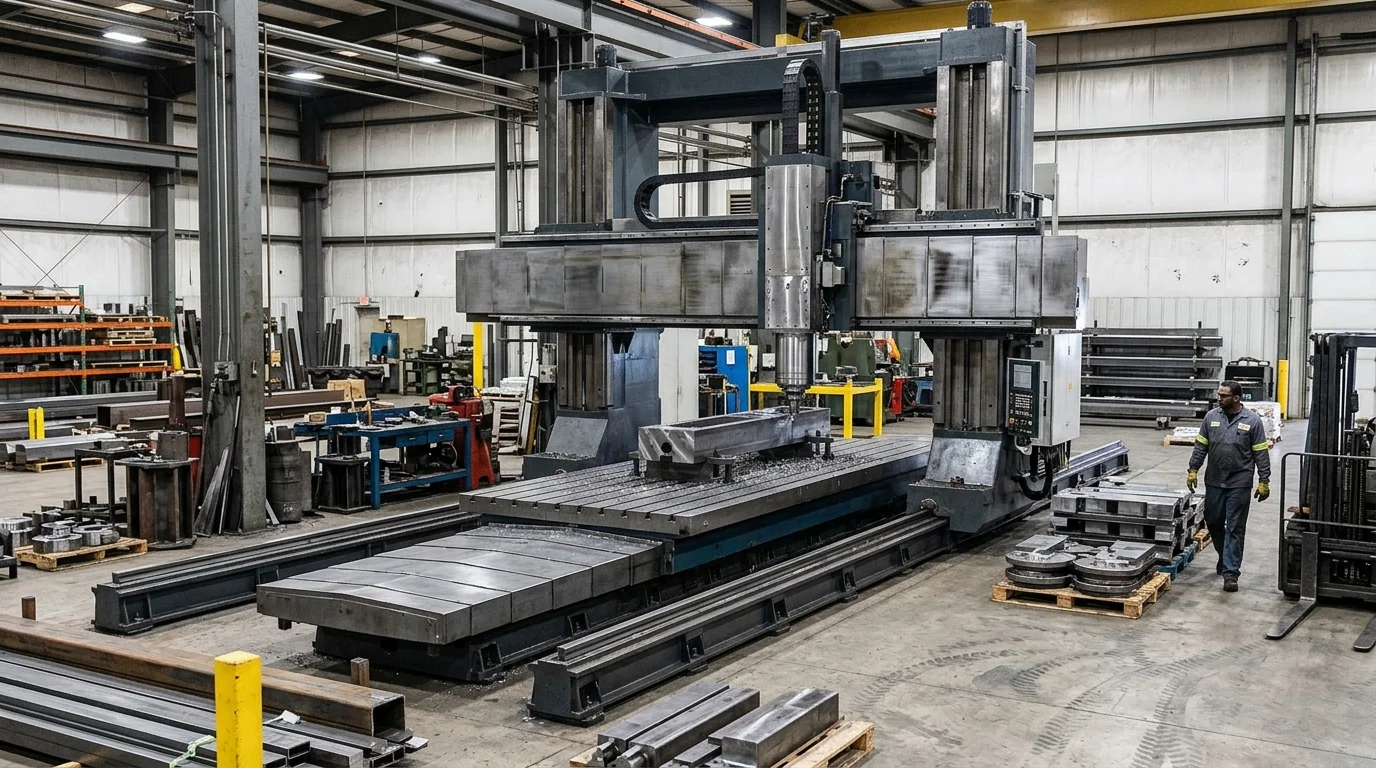
Portaalikoneen CNC-koneen suorituskyky on suoraan sidoksissa sen rakennesuunnitteluun. Toisin kuin tavallisissa jyrsinkoneissa, portaikkoalustojen on säilytettävä jäykkyys laajoilla jänneväleillä. Tämän saavuttamiseksi valmistajat käyttävät elementtimenetelmää (FEA) pilarien, poikkipalkin ja jalustan valumallien optimointiin varmistaakseen, että kone pystyy vaimentamaan raskaan materiaalin poiston aikana syntyviä harmonisia värähtelyjä.
Massiivisista rakenneosista huolimatta nykyaikaiset portaalikoneet saavuttavat vaikuttavan dynaamisen suorituskyvyn. Edistyksellinen lineaarimoottoritekniikka ja kaksoisservojärjestelmät mahdollistavat näiden raskaiden koneiden jopa 30 metrin minuutissa nopeuksien saavuttamisen, mikä varmistaa tehokkaan työkalun asemoinnin pitkillä matkoilla.
Sillan rakenne, liikealue ja pöydän kokoonpano
Portaalikoneen tärkein ominaisuus on sen siltarakenne, joka voi olla joko kiinteä tai liikkuva. Kiinteällä portaalilla (liikkuvalla pöydällä) varustettu rakenne tarjoaa erinomaisen jäykkyyden, koska silta on ankkuroitu tiukasti perustukseen. X-akselin liike vaatii kuitenkin pöydän liikkumista edestakaisin, mikä tarkoittaa, että koneen jalanjäljen on oltava yli kaksinkertainen sen X-akselin iskun pituuteen verrattuna. Liikkuva portaali pitää pöydän paikallaan, mikä tarjoaa erittäin tehokkaan jalanjäljen ja liikeradan suhteen, joka on ihanteellinen äärimmäisille pituuksille (usein yli 4 000 mm X-akselilla).
| Arkkitehtuuri | Jalanjäljen tehokkuus | Kantavuuden raja | Paras sovellus |
|---|---|---|---|
| Liikkuva nosturi | Korkea (vaatii iskunpituuden + välyksen) | Lähes rajaton (riippuu säätiöstä) | Ilmailu- ja avaruusalusten mastot, tuuliturbiinien lavat |
| Kiinteä portaali (liikkuva pöytä) | Matala (vaatii 2x iskunpituuden) | Rajoitettu servo-/johderadan kapasiteetin vuoksi | Raskaat muotit,korkean tarkkuudenkuolee |
| Korkearaiteinen nosturi | Maksimi (laitokseen integroidut sarakkeet) | Rajoittamaton | Rautatievaunut, massiiviset ilmailu- ja avaruusrakenteet |
Pöytäkokoonpanot mahdollistavat koneen räätälöinnin tiettyihin työnkulkuihin. T-uratut valurautapöydät ovat vakiovarusteita raskaaseen jyrsintään, kun taas alipainepöytiä käytetään usein suurten, litteiden alumiini- tai komposiittilevyjen kiinnittämiseen ilmailu- ja meriteollisuudessa.
Jäykkyyteen ja tarkkuuteen vaikuttavat tekniset tiedot
Suurkokokoneistuksen jäykkyys ja tarkkuus määräytyvät koneen johteiden, karan teknisten tietojen ja lämmönhallintajärjestelmien mukaan. Raskaat sovellukset vaativat tyypillisesti liukulaakerijohteita, jotka tarjoavat erinomaisen tärinänvaimennuksen ja kuormankantokyvyn. Nopeutta ja nopeaa ääriviivan työstöä vaativissa sovelluksissa suositellaan raskaaseen käyttöön tarkoitettuja lineaarijohteita, jotka tarjoavat pienemmän kitkan ja nopeamman kiihtyvyyden.
Karan valinta määrää myös koneen suorituskyvyn. Kestävien seosten työstö vaatii suuren vääntömomentin omaavan, hammaspyöräkäyttöisen karan (usein 22 kW - 45+ kW) ja vankan työkalukartiolla varustetun, kuten BT50:n tai HSK-100:n. Tarkkuuden ylläpitämiseksi laajoilla liike-alueilla on hallittava lämpötilan nousua. Jäähdytetyt kuularuuvit, karan jäähdytysvaipat ja lineaariset lasiasteikot, joiden resoluutio on 0,001 mm, ovat välttämättömiä. Oikein varusteltuna korkealaatuinen portaalirakenteinen CNC-kone voi ylläpitää ±0,015 mm:n paikannustarkkuuden koko 5 metrin liikeradalla.
Gantry CNC -koneet vs. muut CNC-konetyypit
Oikean konearkkitehtuurin valinta edellyttää valmistettavien osien erityisgeometrian ja käsittelyvaatimusten arviointia. Vaikka pystysuorat työstökeskukset (VMC), vaakasuorat työstökeskukset (HMC) ja vaakasuorat avarruskoneet (HBM) ovat erinomaisia tietyissä tilanteissa, ne asettavat vakavia rajoituksia, kun työkappale skaalautuu niiden luontaisten suunnittelurajojen ulkopuolelle.
Vakiomuotoisen C-runkoisen VMC:n X-akselin liikerata on tyypillisesti maksimissaan noin 1 500–2 000 mm. C-runkorakenteen siirtäminen tämän rajan yli johtaa liialliseen rakenteelliseen ylitykseen, mikä puolestaan voi johtaa karaan kohdistuvaan kohtuuttomaan taipumaan. Portaalikoneet poistavat tämän ylityksen kokonaan, mikä tarjoaa vakaan ja tuetun leikkausalustan X- tai Y-akselin asennosta riippumatta.
Kun Gantry CNC -kone on parempi vaihtoehto
Gantry-CNC-kone on optimaalinen valinta käsiteltäessä poikkeuksellisen pitkiä, leveitä ja litteitä osia. Esimerkiksi 3 metriä x 2 metriä kokoisen alumiinisen tyhjiöpöydän tai massiivisen teräksisen pohjalevyn työstö on käytännössä mahdotonta tavallisella VMC:llä Y-akselin kurkun rajoitusten vuoksi. Vaikka HBM voisi teoriassa työstää pitkän osan, tasaisen levyn asettaminen pystysuoraan kulmalevylle on vaarallista, aikaa vievää ja erittäin alttiita värinälle.
Lisäksi portaalikoneet ovat ylivoimaisia, kun raskaisiin komponentteihin tarvitaan ylhäältä alas -pääsyä. Avoimen ylärakenteensa ansiosta siltanosturit voivat laskea monitonnisia taottuja kappaleita tai valuja suoraan työpöydälle. Tämä esteetön pääsy lyhentää merkittävästi kiinnitysaikaa ja parantaa turvallisuutta verrattuna raskaiden osien siirtämiseen suljettuun nostolaitteen koteloon.
Keskeiset vertailukohdat: Jalanjälki, kapasiteetti, kustannukset ja tarkkuus
Jotta toiminnalliset erot voidaan rajata selkeästi, on tärkeää verrata portaalikoneita tavallisiin virtuaalisiin MC- ja HBM-koneisiin ensisijaisten laitosrajoitusten, kuten tilantarpeen, kapasiteetin, kustannusten ja tarkkuuden, osalta.
| Koneen tyyppi | X-akselin maksimikapasiteetti | Jalanjälki vs. työvaippa | Peruskustannusalue (USD) | Tyypillinen tilavuustarkkuus |
|---|---|---|---|---|
| C-runko VMC | ~2 000 mm | Kohtalainen | 60 000–150 000 dollaria | Erinomainen pienissä osissa |
| Vaakasuora porausmylly | ~4 000+ mm | Suuri | 300 000–800 000 dollaria | Korkea (optimoitu syväporaukseen) |
| Liikkuva portaalin CNC | yli 10 000 mm | Erittäin tehokas | 250 000–1 000 000 dollaria | Erinomainen laajoilla tasaisilla alueilla |
Vaikka portaalirakenteisen CNC-koneen alkuinvestoinnit ovat suuret, sen tilantarve on vertaansa vailla pitkien osien työstämisessä. Liikkuva portaalikone vaatii vain hieman sen suurinta X-akselin iskua suuremman lattiatilan, kun taas liikkuvalla pöydällä varustetut VMC:t ja kiinteät portaalit vaativat kaksinkertaisen lattiatilan pöydän liikkumiseen. Portaalin tarkkuus on optimoitu tasotarkkuuden saavuttamiseksi suurilla alueilla, mikä tekee siitä paremman massiivisten muottien muotoilussa verrattuna HBM-koneeseen, joka on optimoitu syvien reikien kohdistukseen ja monisivuiseen käyttöön.
Kuinka valita ja toteuttaa Gantry CNC -kone
Suurkokoisen portaalirakenteisen CNC-koneen hankkiminen on monimutkainen suunnitteluprojekti, joka ulottuu paljon ostotilausta pidemmälle. Toisin kuin pienemmät virtuaalikoneet, jotka voidaan toimittaa, tasata ja käynnistää muutamassa päivässä, portaalijärjestelmät vaativat perusteellista tilojen valmistelua ja tarkkaa logistista koordinointia.
Räätälöidyn tai osittain räätälöidyn portaalikoneen käyttöönottoaikataulu on usein 6–12 kuukautta. Tämä läpimenoaika on välttämätön paitsi koneen valmistuksen myös laajojen työmaavalmistelujen suorittamiseksi, joita tarvitaan jopa 40 000 kg painavien laitteiden tukemiseen.
Työkappaleen koon, materiaalien ja toleranssitarpeiden arviointi
Valintaprosessi alkaa työkappaleen enimmäismittojen ja leikattavien materiaalien perusteellisella analyysillä. Materiaali sanelee tarvittavan karan vääntömomentin ja nopeuden; alumiinin nopea jyrsintä vaatii yli 20 000 rpm:n karan, kun taas Inconelin tai karkaistun työkaluteräksen työstö vaatii suuren vääntömomentin ja matalan kierrosluvun hammaspyöräkaran. Myös Z-akselin välys (karan pään ja pöydän välinen etäisyys) on laskettava huolellisesti, jotta siihen mahtuu odotettavissa oleva korkein osa sekä pisimmän leikkaustyökalun ja työkalunpitimen pituus.
Toleranssivaatimukset vaikuttavat suoraan vaadittuihin koneen spesifikaatioihin. Jos laitos vaatii ilmailu- ja avaruustekniikan tasoisia toleransseja kuuden metrin jännevälillä, kone on varustettava tilavuusvirheen kompensoinnilla, lineaarisilla lasiasteikoilla ja kattavilla lämmönsäätöjärjestelmillä. Nämä tarkkuutta parantavat ominaisuudet voivat nostaa koneen perushintaa 15–30 %, minkä vuoksi on erittäin tärkeää yhdenmukaistaa koneen tekniset tiedot tiukasti teknisten vaatimusten kanssa eikä teoreettisten maksimien kanssa.
Hankinta, asennus, ylläpito ja koulutus
Gantry-CNC-koneen asennus vaatii lähes aina erikoistuneita perustustöitä. Laitoksissa on tyypillisesti kaivettava olemassa oleva lattia ja valatava eristetty, teräsbetoninen perustus, jonka paksuus on 500 mm - yli 1 000 mm. Tämän perustuksen kovettumisaika on vähintään 28 päivää, ennen kuin kone voidaan ankkuroida ja laserkalibroida. Riittämättömän perustuksen tekeminen johtaa koneen painumiseen, mikä heikentää pysyvästi geometrista tarkkuutta.
Asennuksen jälkeen huolto- ja koulutusprotokollien on skaalauduttava koneen monimutkaisuuden mukaan. Ennaltaehkäiseviin huolto-ohjelmiin on sisällyttävä kaksoiskäyttöisen synkronoinnin säännöllinen tarkistus (portaalin vinoutumisen estämiseksi), jäähdytysjärjestelmän tarkastukset ja automaattiset voitelutarkastukset. Lisäksi käyttäjien koulutus on kriittistä. Koska suuren portaalikoneen törmäys voi johtaa katastrofaalisiin karan vaurioihin ja kymmenien tuhansien dollarien korjauskustannuksiin, käyttäjien on saatava perusteellinen koulutus edistyneeseen työstöradan simulointiin ja törmäysten välttämiseen tarkoitettuihin ohjelmistoihin ennen jännitteisten osien käyttöä.
Kuinka päättää, sopiiko Gantry CNC -kone sinulle
Sen määrittäminen, onko portaalin CNC-kone järkevä pääomasijoitus, edellyttää kattavaa analyysia tuotannon pullonkauloista, ulkoistamiskustannuksista ja pitkän aikavälin liiketoimintastrategiasta. Nämä koneet edustavat merkittävää taloudellista sitoumusta, joka vaatii usein yli 300 000 dollarin alkuinvestoinnin, lukuun ottamatta laitosmuutoksia ja edistyneitä työkaluja.
Taloudellinen perustelu perustuu tyypillisesti korkeiden käyttöasteiden saavuttamiseen. Alan vertailuarvot viittaavat siihen, että suurkokoisten portaalikoneiden on ylläpidettävä vähintään 70 %:n käyttöastetta kilpailukykyisen tuloksen saavuttamiseksi.sijoitetun pääoman tuotto(ROI) normaalin 3–5 vuoden poistoaikataulun puitteissa. Laitosten on arvioitava, pystyykö niiden nykyinen tai ennustettu tilauskanta ylläpitämään tätä toimintatasoa.
Suurten työkappaleiden koneistuksen päätöksentekokriteerit
Ensisijainen päätöksentekokriteeri on nykyisten suurten osien valmistusmenetelmien kustannukset ja riskit. Laitosten, jotka tällä hetkellä alihankkivat suuria levyjä, kehyksiä tai muotteja, on laskettava näiden ulkoistettujen palveluiden vuosittaiset kustannukset ottaen huomioon logististen viivästysten, toimituskulujen ja laadunvalvonnan menetyksen piilevät kustannukset. Jos ulkoistamisen vuosittaiset kustannukset lähestyvät portaalikoneen rahoituskustannuksia, kapasiteetin siirtäminen yrityksen sisälle on strategisesti kannattavaa.
Toinen tärkeä kriteeri on asennuksen tehokkuus.
Keskeiset tiedot
- Tärkeimmät johtopäätökset ja perustelut CNC-koneille
- Tekniset tiedot, vaatimustenmukaisuus ja riskitarkastukset, jotka kannattaa validoida ennen sitoutumista
- Käytännön seuraavat vaiheet ja varoitukset, joihin lukijat voivat hakea välittömästi
Usein kysytyt kysymykset
Milloin valmistajan tulisi valita portaalin CNC-kone?
Valitse portaalin CNC-kone, kun osat ovat tyypillisesti yli 2 000 mm pitkiä, yli 5 000 kg painavia tai tarvitset vakaata tarkkuutta raskaan leikkauksen aikana.
Miksi portaalin CNC-koneet ovat parempia suurille työkappaleille?
Niiden siltarakenne jakaa leikkausvoimat kahden pylvään yli, mikä vähentää taipumaa ja tärinää paremman jäykkyyden, tarkkuuden ja pinnanlaadun saavuttamiseksi ylisuurissa kappaleissa.
Kumpi portaalin suunnittelu on parempi: liikkuva vai kiinteä portaali?
Liikkuva portaali sopii erittäin pitkille osille ja säästää lattiatilaa. Kiinteä portaali tarjoaa suurempaa jäykkyyttä tarkkaan ja raskaaseen muottien ja muottien työstöön.
Millä teollisuudenaloilla käytetään yleisesti portaalirakenteisia CNC-koneita?
Ilmailu-, energia- ja autoteollisuuden työkaluissa niitä käytetään siipirakenteissa, turbiinikomponenteissa, generaattorikoteloissa, suurissa muoteissa ja ruiskuvalumuoteissa.
Voiko OTURN Machinery auttaa raskaiden metallien työstöosien portaalin CNC-ratkaisuissa?
Kyllä. OTURN toimittaa jäykkiä rakenteita, monipuolisia kokoonpanoja ja ulkomaista tukea tarjoavia gantry- ja kaksipylväisiä CNC-koneita muotteihin, ilmailu- ja avaruustekniikkaan, venttiileihin ja muihin suurten osien sovelluksiin.
Julkaisuaika: 22.4.2026