


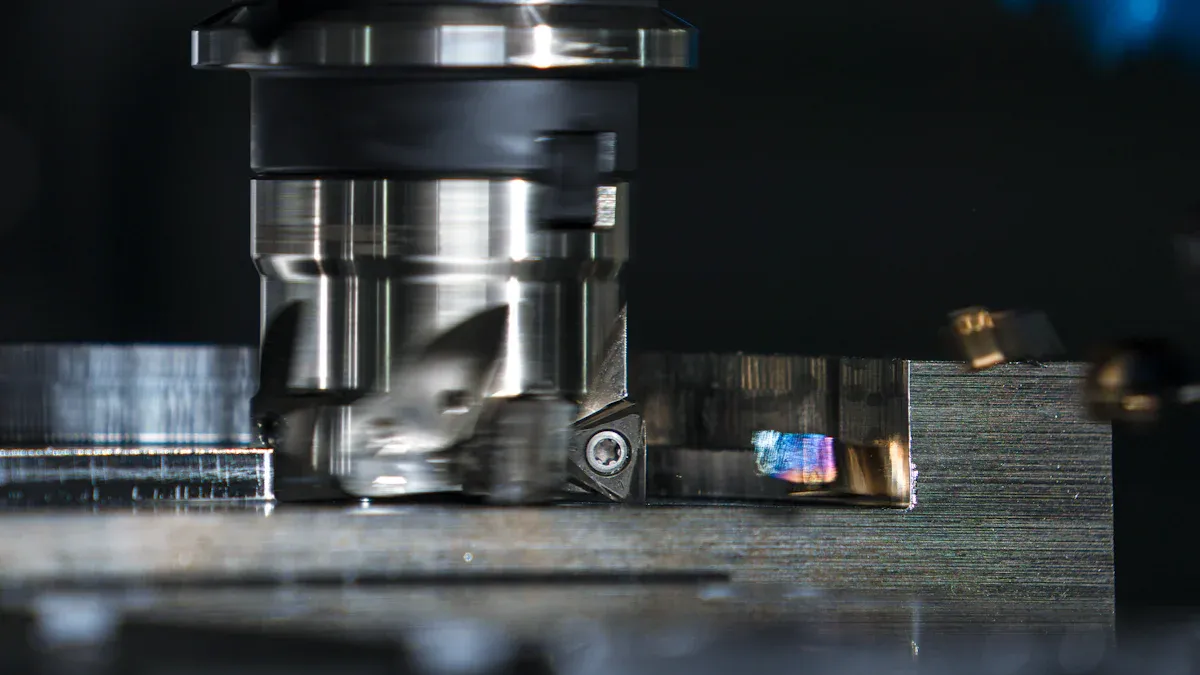
Yritykset, jotka aloittavat valintaprosessinCNC-sorvauskeskuson ensin määriteltävä huolellisesti tuotantovaatimuksensa. Tämä edellyttää koneistettavien osien ominaisuuksien, kuten koon, geometrian ja materiaalien, ymmärtämistä. Näiden koneiden markkinat kasvavat merkittävästi, mikä korostaa edistyneen valmistuksen kysyntää.
| Markkinasegmentti | Kasvuvauhti (CAGR) | Aika |
|---|---|---|
| CNC-työstökeskusten ja sorvauskeskusten markkinat | 6,6 % | 2024–2030 |
| CNC-pystysorvien ja CNC-pystysorvauskeskusten markkinat | 9,7 % | 2025–2032 |
Korkean saavuttaminenSorvin koneen tarkkuuson ratkaisevan tärkeää monissa sovelluksissa. ArvioinnissaAutomatisoitu CNC-sorvin ominaisuuksista tulee olennaisia läpivirtauksen optimoinnissa. Yritykset ottavat myös huomioonCNC-sorvauskeskuksen hinta-laatusuhdevarmistaakseen järkevän sijoituksen. Monet odottavatTeollisuuden CNC-sorvien toimittajat Kiinassakilpailukykyisten ratkaisujen osalta.
Keskeiset tiedot
- Ymmärrä tuotantotarpeesi. Mieti osan kokoa, materiaalia jakuinka monta osaa tarvitsettehdä. Tämä auttaa sinua valitsemaan oikean koneen.
- Katsokoneen ominaisuudetTarkista akselien lukumäärä, karan tyyppi ja työkalun kapasiteetti. Nämä ominaisuudet vaikuttavat koneen toimintoihin.
- Harkitse automaation lisäämistä. Tangonsyöttäjät ja robotit nopeuttavat tuotantoa. Ne auttavat konetta käymään pidempään pysähtymättä.
- Arvioi ohjausjärjestelmää ja ohjelmistoa. Hyvä ohjelmisto tekee koneesta helppokäyttöisen. Se auttaa myös suunnittelussa ja tiedonhallinnassa.
- Mieti kokonaiskustannuksia. Katso hintalapun ulkopuolelle. Ota huomioon ylläpito, koulutus ja tuleva kasvu. Tämä varmistaa fiksun investoinnin.
Määritä CNC-sorvauskeskuksen tuotantotarpeesi
Oikean CNC-sorvauskeskuksen valinta alkaa selkeällä ymmärryksellä erityisistä tuotantovaatimuksista. Tämä perusvaihe varmistaa, että valittu kone sopii täydellisesti yhteentoiminnalliset tavoitteet.
Osan koko ja geometria
Yrityksen suunnittelemien koneistettavien osien fyysiset ominaisuudet vaikuttavat suoraan vaadittuihin koneen spesifikaatioihin. Ota huomioon työkappaleiden suurin halkaisija ja pituus. Monimutkaiset geometriat voivat myös vaatia lisäakseleita tai erikoistyökaluja. Esimerkiksi suurimmat CNC-sorvauskeskukset, kuten SL 603, pystyvät käsittelemään osia, joilla onhalkaisijat jopa 930 mm ja pituudet jopa 4000 mmTämä ominaisuus mahdollistaa erittäin suurten komponenttien koneistuksen.
| Osa/ominaisuus | CNC-sorvaus |
|---|---|
| Suurin koko | Suurimmat CNC-sorvikeskukset, kuten SL 603, pystyvät käsittelemään jopa 930 mm:n halkaisijan ja 4000 mm:n pituuden omaavia osia. |
Koneistavat materiaalityypit
Yrityksen käsittelemät materiaalit vaikuttavat merkittävästi CNC-sorvikeskuksen valintaan. Eri materiaaleilla on ainutlaatuisia ominaisuuksia, jotka vaikuttavattyöstettävyys, työkalun kuluminen ja vaadittavat leikkausparametrit. Esimerkiksi alumiinia on yleensä helpompi työstää kuin ruostumatonta terästä, mikä vaatii kestävämpiä koneita ja erikoistyökaluja.
- TyöstettävyysVaikuttaa suoraan leikkaamisen helppouteen; esim. alumiinia on helpompi työstää kuin ruostumatonta terästä.
- Työkalujen kuluminenKovemmat materiaalit, kuten titaani ja tietyt teräkset, lisäävät työkalun kulumista ja vaativat useammin vaihtoja.
- Leikkausnopeus ja syöttönopeusEri materiaalit vaativat vaihtelevia nopeuksia; pehmeämmät materiaalit mahdollistavat suuremmat nopeudet, kun taas kovemmat vaativat hitaammat nopeudet.
- LämmönjohtavuusAlhaisen lämmönjohtavuuden omaavat materiaalit (esim. jotkut muovit) voivat varastoida lämpöä, mikä johtaa sulamiseen tai vääntymiseen, ja ne saattavat vaatia jäähdytystä säätämällä.
Materiaalien valinta on ratkaisevan tärkeää CNC-koneistusprojekteissaSe sanelee paitsi lopullisen osan ominaisuudet ja suorituskyvyn, myös vaikuttaa syvästi itse koneistusprosessiin. Materiaalivalinnan vaikuttavia keskeisiä tekijöitä ovat työkalun kuluminen, leikkausnopeudet, pinnanlaatu ja lopulta tuotannon kustannukset ja tehokkuus. Hyvän työstettävyyden omaavat materiaalit mahdollistavat nopeamman leikkauksen, harvemmat työkalunvaihdot ja paremman pinnanlaadun, mikä lyhentää koneistusaikaa ja työvoimakustannuksia. Sitä vastoin huonon työstettävyyden omaavat materiaalit vaativat hitaampia nopeuksia, erikoistyökaluja ja useammin työkalunvaihtoja, mikä lisää kustannuksia ja koneiden kulumista.
Tuotantomäärävaatimukset
Tuotantomäärä sanelee CNC-sorvikeskuksen tarvitseman automaatiotason ja nopeuden. Suuren volyymin tuotannossa on hyötyä koneista, joilla on nopeat sykliajat, automatisoidut lastaus-/purkujärjestelmät ja kestävä rakenne jatkuvan toiminnan varmistamiseksi.Pienemmät volyymitsaattavat asettaa monipuolisuuden ja helpon käyttöönoton etusijalle pelkän nopeuden sijaan. Yritysten on arvioitava nykyiset ja ennustetut tuotantotarpeensa voidakseen tehdä tietoon perustuvan päätöksen.
Vaadittu tarkkuus ja pinnan viimeistely
Koneistettavien osien haluttu tarkkuus ja pinnanlaatu vaikuttavat merkittävästi CNC-sorvikeskuksen valintaan. Eri sovellukset vaativat vaihtelevia tarkkuustasoja. Esimerkiksi lääketieteellisen luokan komponentit vaativat usein poikkeuksellisen tiukat toleranssit. Nykyaikaiset CNC-sorvauspalvelut saavuttavatmikronitason tarkkuuskun näitä kriittisiä osia työstetään erikoisseoksista.
Valmistajien on otettava huomioon osien vaatimat erityistoleranssit. Esimerkiksi Protolabs ylläpitää prototyyppien ja tuotantotyöstön vakiotoleranssia +/- 0,005 tuumaa (0,13 mm). Vaativammissa sovelluksissa heidän vakiotarkkuus- tai tuotantotyöstön toleranssinsa tiukenee +/- 0,002 tuumaan (0,051 mm). He voivat pitää vieläkin hienompia toleransseja, kuten +/- 0,0005 tuumaa (0,0127 mm), avarretuissa rei'issä. Lisäksi he saavuttavat +/- 0,002 tuumaa (0,051 mm) piirteiden kohdissa, edellyttäen, että kone käsittelee kyseiset piirteet osan samalla puolella. Yleisesti ottaen nykyaikaiset CNC-sorvikeskukset saavuttavat mittatarkkuuden, joka on tyypillisesti 100 mm:n sisällä.±0,0001 tuumaa - ±0,005 tuumaatiukan toleranssin CNC-työstöön.
Näiden tarkkojen spesifikaatioiden saavuttaminen vaatii koneen, jolla on erinomainen jäykkyys, edistyneet ohjausjärjestelmät ja korkealaatuiset työkalut. Kestävä koneen runko minimoi tärinän, joka vaikuttaa suoraan pinnanlaatuun ja mittatarkkuuteen. Ohjausjärjestelmän on tarjottava hienoja interpolointiominaisuuksia, jotta monimutkaiset työstöradat voidaan suorittaa sujuvasti. Myös materiaalille sopivat korkealaatuiset leikkaustyökalut ovat ratkaisevassa roolissa tiukkojen pinnanlaatuvaatimusten täyttämisessä. Yritysten on sovitettava koneen ominaispiirteet osansa tarkkuusvaatimuksiin.
Arvioi CNC-sorvauskeskuksen kokoonpanoa ja ominaisuuksia
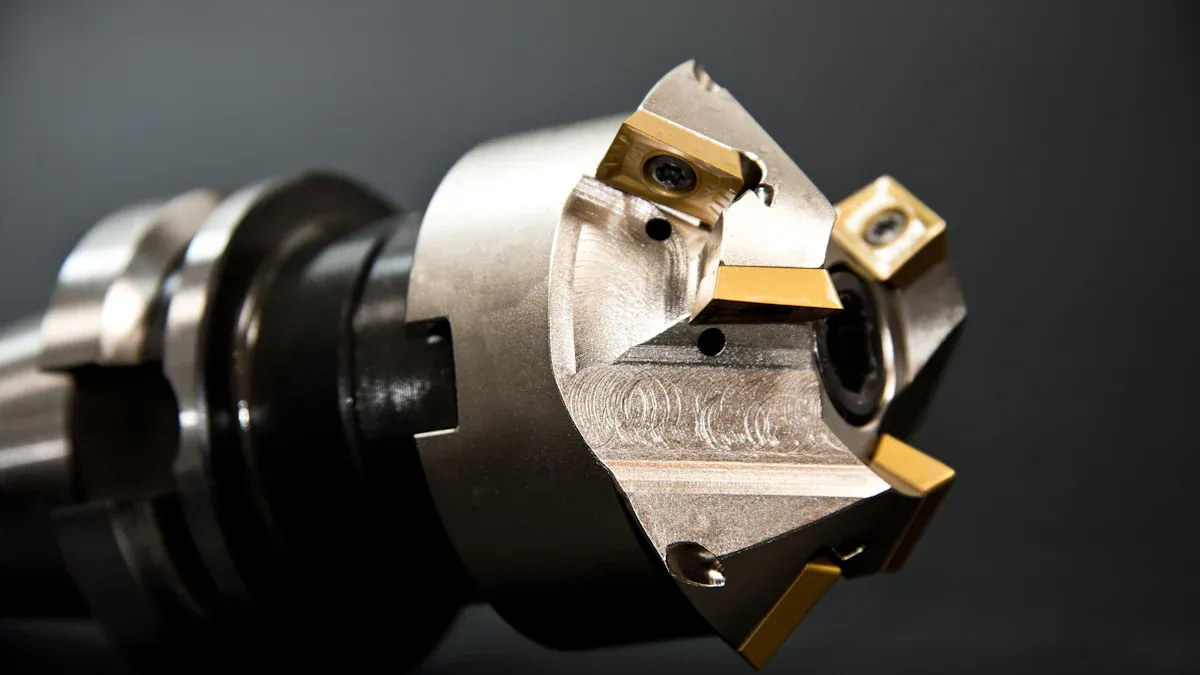
Yritysten onarvioi kokoonpano huolellisestija CNC-sorvikeskuksen ominaisuudet vastaamaan heidän erityisiä valmistustarpeitaan. Nämä tekijät vaikuttavat suoraan koneen ominaisuuksiin, tehokkuuteen ja sen tuottamien osien tyyppeihin.
Akselien lukumäärä
CNC-sorvikeskuksen akselien lukumäärä määrää merkittävästi sen monipuolisuuden ja monimutkaisuuden. Useammalla akseleilla varustettu kone voi suorittaa monimutkaisempia toimintoja. Esimerkiksi5-akselinen työstöstrategia tarjoaa useita etuja 3-akselisiin koneisiin verrattunaSe lyhentää läpimenoaikoja, vaatii vähemmän asetuksia ja vähentää kiinnitystarvetta. Viisiakseliset koneet parantavat myös laatua ja pinnanlaatua samalla pidentäen työkalun käyttöikää. Kolmiakselinen kone saattaa vaatia useita työvaiheita monimutkaiselle työkappaleelle, mikä lisää työmäärää ja käsittelyä. Sitä vastoin5-akseliset koneetmahdollistavat "valmis yhdellä" -prosessoinnin, mikä lyhentää merkittävästi prosessissa tarvittavaa työtä ja läpimenoaikaa. Ne saavuttavat tasaisemmat pinnat ja tarkemmat osat, koska leikkaustyökalu voi liikkua viiden akselin suuntaisesti. Tämä ominaisuus mahdollistaa myös samanaikaisen koneistuksen useista kulmista ilman työkappaleen uudelleenasentamista, mikä parantaa pinnanlaatua ja lyhentää monimutkaisten osien sykliaikoja.
Karan konfigurointivaihtoehdot
Karan kokoonpanolla on ratkaiseva rooli CNC-sorvauskeskuksen tuottavuudessa. Yleinen ja erittäin hyödyllinen vaihtoehto on apukara. Tämä kokoonpano mahdollistaa lukuisia vastaoperaatioita, mikä välttää lisäkäsittelyä ja varmistaa tangon sorvauksen tarkkuuden. Se lyhentää merkittävästi työstöaikaa, mikä usein tekee siitä...neljästä viiteen kertaa lyhyempisamalle osalle verrattuna yksikaraiseen sorviin. Apukara poistaa tarpeen siirtää osia koneiden välillä jatkokäsittelyjä varten, mikä mahdollistaa valmistajien ottaa vastaan suurempia tilauksia ja sitoutua lyhyempiin toimitusaikoihin. Se parantaa myös energiatehokkuutta suorittamalla useita työstöoperaatioita samanaikaisesti yhdellä koneella, mikä vähentää kokonaiskäsittelyaikaa ja kustannuksia osaa kohden. Tämä järjestely tarjoaa monipuolisuutta toiminnoissa, mikä mahdollistaa monimutkaiset mallit jatehtaan tuottavuuden parantaminen.
Revolverityyppi ja työkalukapasiteetti
Revolverin tyyppi ja sen työkalukapasiteetti vaikuttavat suoraan siihen, kuinka paljon toimintoja CNC-sorvikeskus voi suorittaa ilman manuaalisia toimia.Erilaiset tornimallit tarjoavat eri tasoisia työkaluasemia.
| Turretin tyyppi | Työkalukapasiteetti |
|---|---|
| VDI | Korkea, jopa 12 tai enemmän työkaluasemia; vaihtelee 12:sta 80:een työkaluasemaa |
| BMT | Rajoitettu, tyypillisesti 6–12 työkaluasemaa |
Suurempi työkalukapasiteetti mahdollistaa suuremman toiminnan joustavuuden ja vähentää tarvetta usein tapahtuville työkalunvaihdoille, mikä parantaa tehokkuutta monimutkaisissa koneistustehtävissä.
Istukan koko ja työkappaleen kiinnitysratkaisut
CNC-sorvikeskuksen istukan koko määrää suoraan työkappaleen suurimman halkaisijan, johon se voi turvallisesti kiinnittää. Oikean istukan koon valitseminen on ratkaisevan tärkeää yrityksen suunnittelemien koneistettavien osien sopivuuden kannalta.Yleisten istukoiden koot vaihtelevat huomattavastivastaamaan monipuolisiin valmistustarpeisiin.
| Istukan koko |
|---|
| 6 tuumaa |
| 8 tuumaa |
| 10 tuumaa |
| 12 tuumaa |
| 15 tuumaa |
| 18 tuumaa |
| 24 tuumaa |
Pystysuuntaisissa CNC-sorvauskeskuksissa istukat voivat vaihdella12 tuumaa jopa 59,06 tuumaa(Φ1500 mm). Monitoimikoneissa käytetään usein 6–12 tuuman istukoita, kun taas vaakasuorissa monitoimikoneissa voi olla 10–50 tuuman istukoita. Pystysuuntaiset monitoimikoneet pystyvät käsittelemään jopa erittäin suuria työkappaleita Φ610–Φ2500:n istukoilla. Istukan lisäksi on olemassa erilaisia työkappaleen kiinnitysratkaisuja, kuten holkit pienemmille osille tai erikoiskiinnikkeet epäsäännöllisen muotoisille komponenteille. Yritysten on valittava työkappaleen kiinnitysjärjestelmä, joka tarjoaa turvallisen kiinnityksen, minimoi tärinän ja mahdollistaa tehokkaan kappaleiden lastauksen ja purkamisen.
Koneen teho ja vääntömomentti
Koneen teho ja vääntömomentti ovat kriittisiä ominaisuuksia, jotka määräävät CNC-sorvikeskuksen kyvyn leikata erilaisia materiaaleja tehokkaasti. Suurempi teho ja vääntömomentti mahdollistavat koneen nopeamman materiaalinpoiston, erityisesti kovista seoksista, kuten ruostumattomasta teräksestä tai titaanista. Karamoottorin teho vaikuttaa suoraan leikkausvoimiin, joita se voi tuottaa pysähtymättä. Suuri vääntömomentti alhaisemmilla kierrosnopeuksilla on erityisen hyödyllinen raskaissa rouhintaleikkauksissa, kun taas suurempi teho korkeilla kierrosnopeuksilla tukee hienoja viimeistelyoperaatioita. Yritysten on sovitettava koneen teho- ja vääntömomenttiominaisuudet usein käsiteltäviin materiaaleihin ja haluttuun materiaalinpoistonopeuteen.
Koneen jäykkyys ja rakenne
CNC-sorvikeskuksen kokonaisjäykkyys ja rakenne vaikuttavat merkittävästi sen tarkkuuteen, pinnanlaatuun ja työkalun käyttöikään. Kestävä koneen runko, joka on usein valmistettu valuraudasta, vaimentaa leikkauksen aikana syntyviä tärinöitä. Tämä vakaus estää värinän muodostumisen työkappaleeseen ja ylläpitää tiukat toleranssit. Koneen ohjainten, kuten lineaaristen rullaohjainten tai laatikkokiskojen, rakenne vaikuttaa myös sen jäykkyyteen ja tarkkuuteen. Kotelo-ohjaimet tarjoavat tyypillisesti paremman vaimennuksen ja jäykkyyden raskaisiin leikkauksiin, kun taas lineaariohjaimet tarjoavat nopeammat liikenopeudet. Hyvin rakennettu kone varmistaa tasaisen suorituskyvyn ajan myötä, vähentää komponenttien kulumista ja pidentää leikkaustyökalujen käyttöikää.
Harkitse CNC-sorvauskeskuksesi automaatiota ja apulaitteita
Automaation ja apulaitteiden integrointi parantaa merkittävästi CNC-sorvikeskuksen tehokkuutta ja tuottavuutta. Nämä lisäykset virtaviivaistavat toimintaa, vähentävät työvoimakustannuksia ja parantavat kokonaistuotantoa.
Jatkuvan tuotannon tangonsyöttäjät
Tangonsyöttäjät ovat välttämättömiä jatkuvan tuotannon saavuttamiseksi. Ne poistavat seisokkiajan, jolloin koneet voivat käydä keskeytyksettä. Tämä jatkuva toiminta lisää merkittävästikaran käyttöaikaEsimerkiksi 55 %:n käyttöajalla toimiva kone tuottaa 440 osaa kahdeksan tunnin vuorossa kolmen minuutin syklillä osaa kohden. Automaation avulla saavutettavalla 85 %:n käyttöajalla sama kone tuottaa kuitenkin 680 osaa, mikä on 240 osan lisäys vuoroa kohden. Tämä tarkoittaa 1 200 dollarin lisävoittoa päivässä yksittäiseltä koneelta, olettaen 5 dollarin voittomarginaalin osaa kohden. Tangonsyöttimet työntävät jatkuvasti tankoa karapylkän läpi, mikä eliminoi tarpeen avata istukkaa jokaista yksittäistä aihiota varten. Kun osa on valmis ja katkaistu, tanko siirtyy automaattisesti seuraavaa sykliä varten. Tämä varmistaa, että kara ei koskaan pysähdy pyörimään paitsi aikataulun mukaisten työkalunvaihtojen aikana. Nykyaikaisissa tangonsyöttimissä on anturit, jotka mahdollistavat automaattisen vaihdon seuraavaan tankoon makasiinissa alle 10 sekunnissa, mikä ylläpitää lähes vakion tuotantovirran.
| Metrinen | Manuaalinen käyttö | Automaatiolla |
|---|---|---|
| Karan käyttöaika | 50–60 % | 85%+ |
| Läpäisykyvyn kasvu | Lähtötilanne | 30–50 % korkeampi |
| Käyttäjän valvonta | Vakio | Vain säännölliset tarkastukset |
| Yö-/viikonlopputuotanto | Vaatii ylitöitä | Toimii valvomatta |
| ROI-aikajana | Ei tiedossa | 12–24 kuukautta |
| Parhaat sovellukset | Pienet mittatilaustyöt | 500–1 000+ osan erät |
Kappaleenkerääjät ja kuljettimet
Kappaleenkerääjillä ja kuljettimilla on tärkeä rooli osien poiston ja käsittelyn automatisoinnissa. Ne suojaavat herkkiä osia vaurioilta ja parantavat ergonomiaa korvaamalla manuaaliset keräyslaatikot.
| Osanpoimijan tyyppi | Komponentit | Hakemus |
|---|---|---|
| Uni-Mate® | Mini-Mover Lite -sarjan kuljetin, Mini-Mover-pyöröpöydän akkumulaattori (RTA) | Kannettava ja mukautuva ratkaisu osien valvomattomaan purkamiseen, herkkien osien suojaamiseen ja ergonomian parantamiseen korvaamalla keräyslaatikot. |
| Mini-Mover-kuljetintuotteet (Lite-sarja tai LP-sarja) | Lite-sarjan tai LP-sarjan kuljettimet | Integroi koneisiin osien kiinnittämistä ja tarkkuuskoneistettujen osien suojaamista varten. |
| Pyörivän pöydän akkumulaattori (RTA) | Pyörivän pöydän akkumulaattori | Parantaa ergonomiaa korvaamalla vanhat keräyslaatikot, joita käytetään miehittämättömissä keräysstrategioissa nopeammilla sykli-ajoilla. |
Nämä järjestelmät varmistavat valmiiden osien sujuvan virtauksen, estävät pullonkauloja ja mahdollistavat valvomattoman toiminnan.
Robotiikan integrointi tehokkuuden lisäämiseksi
Robotiikan integrointi tarjoaa merkittäviä kustannushyötyjä ja tehokkuuden parannuksia. Robotit tarjoavatpitkän aikavälin säästöt työvoimakustannuksissaja tarjoavat korkeamman tuottavuuden tasaisella tulostuksella 24/7-toiminnan ansiosta ilman väsymistä. Ne parantavat tuotteen laatua vähentämällä inhimillisiä virheitä, jätettä ja uudelleentyöstöä. Robotiikka lisää myös koneiden käyttöastetta, koska CNC-koneet voivat toimia jatkuvasti. Yritykset näkevät useinROI kuudesta kuukaudesta vuoteenalkuperäisistä asennuskustannuksista huolimatta.
- 24/7 valot sammutettu tuotantomuuntaa joutoaikatunnit tuotokseksi.
- Alhaisemmat työvoimakustannukset tarkoittavat, että yksi käyttäjä voi valvoa useita koneita.
- Parempi osan laatu saavutetaan yhdenmukaisella sijoittelulla, mikä vähentää vaurioita tai vaihteluita.
- Nopeammat vaihdot tapahtuvat esiohjelmoitujen asetusten ja kaksoistarttujien avulla.
- Turvallisempi työympäristö vähentää loukkaantumisriskiä automatisoimalla vaarallisia tehtäviä.
Työkalujen esiasetus- ja mittausjärjestelmät
Työkalujen esiasetus- ja mittausjärjestelmät ovat elintärkeitä nykyaikaisissa koneistustoiminnoissa. Niiden avulla korjaamot voivat mitata ja asettaa leikkaustyökaluja koneen ulkopuolella. Tämä prosessi vähentää merkittävästi koneen seisokkiaikaa. Käyttäjät voivat valmistella seuraavan työkalun, kun kone aktiivisesti tuottaa osia. Tämä parantaa yleistä toiminnan tehokkuutta ja läpimenoaikaa. Tutkimus osoitti lasertyökalujen asetusjärjestelmien paremman suorituskyvyn koneistuksen tarkkuuden parantamisessa. Tutkijat saavuttivat tämän vertaamalla automaattista kosketuksetonta työkalujen asetusta lasertyökalun asettimella perinteisiin manuaalisiin ja kosketustyyppisiin automaattisiin työkalun asetusmenetelmiin. Tutkimuksessa määriteltiin oikeat työkalun asetusmenetelmät eri työkalumuodoille ja -kooille. Sitten he koneistivat taskujen ominaisuudet jokaisella asetustyökalulla. Tarkastusanturijärjestelmä mittasi nämä ominaisuudet koneistuksen tarkkuuden varmistamiseksi. Lasertyökalujen asetusjärjestelmällä varustetun CNC-työstökeskuksen leikkaustulokset vahvistivat sen edut. Nämä järjestelmät varmistavat, että työkalut ovat tarkkoja ennen kuin ne saapuvat koneeseen. Tämä johtaa parempaan osien laatuun, pienempään hylkyyn ja nopeampiin asetusaikoihin, mikä lopulta edistää kannattavampaa toimintaa.
Sirunhallintajärjestelmät
Tehokas lastunhallinta on ratkaisevan tärkeää kaikissa koneistusoperaatioissa. Lastut ovat leikkausprosessin aikana syntyviä metallilastuja. Jos lastuja kertyy, ne voivat vahingoittaa leikkaustyökaluja tai työkappaleita. Ne voivat myös häiritä itse työstöprosessia, mikä johtaa huonoon pinnanlaatuun tai jopa koneen pysähtymiseen. Lastukuljettimet ovat yleisiä ratkaisuja tähän ongelmaan. Ne poistavat lastut automaattisesti koneen työalueelta. On olemassa erityyppisiä kuljettimia, kuten saranahihna- tai magneettijärjestelmiä, joista jokainen sopii erilaisille lastutyypeille ja -määrille. Asianmukainen lastunpoisto pidentää työkalun käyttöikää estämällä lastujen uudelleenleikkautumisen ja lämmön kertymisen. Se ylläpitää myös puhtaampaa työympäristöä, mikä parantaa käyttäjien turvallisuutta. Joitakin edistyneitä järjestelmiä ovat lastumurskaimet tai lingot. Nämä käsittelevät lastut helpompaa kierrätystä tai hävittämistä varten, mikä lisää ympäristöhyötyjä. Hyvä lastunhallinta pitää koneet toiminnassa sujuvasti ja vähentää manuaaliseen puhdistukseen kuluvaa aikaa. Tämä edistää suoraan korkeampaa tuottavuutta ja koneiden käyttöaikaa varmistaen jatkuvan tuotannon.
Arvioi CNC-sorvikeskuksesi ohjausjärjestelmä ja ohjelmisto
Yritysten on arvioitava huolellisesti CNC-sorvikeskuksen ohjausjärjestelmä ja ohjelmisto. Nämä komponentit muodostavat koneen aivot ja sanelevat sen ominaisuudet ja helppokäyttöisyyden.
CNC-ohjauksen tuotemerkki ja ominaisuudet
CNC-ohjausjärjestelmä vaikuttaa merkittävästi koneen suorituskykyyn ja käyttökokemukseen. Johtavat tuotemerkit, kuten Fanuc ja Siemens, tarjoavat erottuvia ominaisuuksia. Fanuc-järjestelmät tunnetaan vakaudestaan ja vankoista itsediagnostiikkaominaisuuksistaan. Ne tarjoavat myös moniakseliohjausta. Siemensin ohjaimet puolestaan tarjoavatkorkea älykkyys ja joustavuus, erityisesti monimutkaisiin koneistustehtäviin. Ne tukevat digitaalista tuotantoa ja etävalvontaa.
| Merkki | Tärkeimmät ominaisuudet |
|---|---|
| Fanuc | Vakaus, luotettavuus, moniakseliohjaus, vankat itsediagnostiikkaominaisuudet |
| Siemens | Korkea älykkyys, joustavuus (erityisesti monimutkaisessa koneistuksessa), digitaalinen tuotannon tuki, etävalvonta |
Fanuc-järjestelmät käyttävät tyypillisestieristettyjä virtalähteitä, joten ne mukautuvat erilaisiin sähköverkon vaatimuksiin. Niiden PLC-ohjelmat ovat tunnettuja paremmasta vakaudestaan. Siemensin järjestelmät vaativat 380 V:n verkkojännitteen. Siemensin CNC-järjestelmiä pidetään helppokäyttöisempinä jopa niille, joilla ei ole laajaa ohjelmointiosaamista. Tämä johtuu ominaisuuksista, kuten työpajasta ja graafisesta ohjelmoinnista. Fanuc-paneelit lukuisine toimintoineen vaativat enemmän hallintaa.
Ohjelmistoyhteensopivuus CAD/CAM-ohjelmistojen kanssa
Saumaton integrointi CAD/CAM-ohjelmistoihin on ratkaisevan tärkeää tehokkaan ohjelmoinnin ja toiminnan kannalta.EZ-Turn Cad/Cam-ohjelmistoon suunniteltu erityisesti CNC-sorveille. Se tarjoaa ominaisuuksia 2-akselisesta C- ja Y-akselin koneistukseen. Siinä on myös laaja post-kirjasto, joka varmistaa yhteensopivuuden erilaisten CNC-sorvauslaitteiden kanssa.MasterCAMon toinen laajalti tunnettu CAM-paketti. Se on suosittu moniakselisen jyrsintä- ja sorvausominaisuuksiensa ansiosta. Se tarjoaa myös laajan valikoiman CNC-koneen esiasetettuja kokoonpanoja. Autodeskin kehittämä Fusion 360 on integroitu CAD/CAM-ratkaisu. Se kattaa koko tuotekehityssyklin suunnittelusta edistyneeseen CAM-ohjelmistoon. Sen saumaton CAD/CAM-integraatio on keskeinen ominaisuus.
Verkkoyhteydet ja tiedonhallinta
Verkkoyhteys tarjoaa merkittäviä etuja tiedonhallinnalle. Se tarjoaareaaliaikainen näkyvyystuotantotilasta. Tämä mahdollistaa nopeamman ongelmanratkaisun ja paremman resurssien kohdentamisen. Se tukee myös ketterämpää tuotannonsuunnittelua. Verkkoyhteys toimii universaalina kääntäjänä. Se kaventaa laitteiden ja ohjelmistojen välistä kuilua merkistä tai iästä riippumatta. Tämä koskee myös vanhoja järjestelmiä. Se varmistaa yhtenäisen tietorakenteen ja poistaa epäjohdonmukaisuudet. Tämä vähentää integroinnin suunnittelutyötä. Avoimen lähdekoodin protokollana se alentaa omistamiskustannuksia. Se vähentää riippuvuutta suljetuista rajapinnoista. Tämä leikkaa ohjelmistolisensointi- ja järjestelmäkehityskustannuksia. Keskitetty pääsy reaaliaikaiseen konedataan parantaa toimintojen välistä yhteistyötä. Tämä hyödyttää operatiivisia, suunnittelu- ja laatutiimejä. Se tukee myös skaalautuvaa ja kestävää integraatiota. Verstaat voivat aloittaa pienestä ja skaalata sitä ajan myötä, kun ne ottavat käyttöön uusia koneita tai järjestelmiä.
Ota huomioon CNC-sorvikeskuksesi budjetti, tuki ja tuleva kasvu
Yritysten on otettava huomioon useita muita tekijöitä kuin koneen tekniset tiedot. Näitä ovat taloudelliset näkökohdat, valmistajan luotettavuus ja työvoiman osaaminen. Kattava arviointi varmistaa kestävän ja kannattavan investoinnin.
Alkuinvestointi vs. kokonaiskustannukset
Yritykset keskittyvät usein uuden koneen alkukustannuksiin. Niiden on kuitenkin otettava huomioon kokonaiskustannukset (TCO). Kokonaiskustannuksiin sisältyvät alkuperäinen ostohinta, asennus, työkalut, energiankulutus, huolto ja käyttäjien koulutus. Alhaisempi alkuperäinen hinta voi johtaa korkeampiin pitkän aikavälin kustannuksiin usein esiintyvien vikojen tai kalliiden varaosien vuoksi. Toisaalta suurempi alkuinvestointi laatuun...CNC-sorvauskeskusvoi johtaa alhaisempiin käyttökustannuksiin ja parempaan luotettavuuteen sen elinkaaren aikana. Kokonaiskustannusten arviointi antaa tarkemman taloudellisen kuvan.
Valmistajan maine ja tuki
Valmistajan maine ja tukipalvelut ovat ratkaisevan tärkeitä. Hyvämaineinen valmistaja, kuten OTURN MACHINERY, tarjoaa luotettavia koneita ja erinomaista huolto- ja korjauspalvelua. Tähän sisältyy tekninen tuki, helposti saatavilla olevat varaosat ja kattava takuu. Vahva valmistajan tuki minimoi koneiden seisokkiajat. Se varmistaa ongelmien nopean ratkaisun. Tämä tekijä vaikuttaa suoraan tuottavuuteen ja kannattavuuteen. Yritysten tulisi tutkia valmistajan aiempia palvelu- ja asiakastyytyväisyystietoja.
Koulutus- ja käyttäjätaitovaatimukset
Monimutkaisen koneen käyttö vaatii osaavaa henkilöstöä. Yritysten on arvioitava nykyisen työvoimansa kyvyt. Niiden tulisi suunnitella tarvittava koulutus. Keskeisiä koulutusohjelmia käyttäjille ovat:
- CNC-jyrsinkoneen, sorvin ja hiomakoneen asennus ja käyttö
- Työkalun tunnistaminen, asennus, käyttö ja huolto
- Koneistusprosessit ja tilastollinen prosessinohjaus
- Laadun ja sykliajan optimointi
- CNC-ohjelman käyttö ja kiinnittimien asetukset
- CNC-vianmääritys ja huolto käyttäjille
- Tarkkuusmittaus ja -mittaus sekä tulosteiden lukeminen
- Geometrinen mitoitus ja toleranssien määritys
- CNC-koneeseen liittäminen ja työkalupäätösten tekeminen
- Koneen toimintahäiriöihin reagoiminen
- Tekninen piirustus, CNC-operaatiot ja konekoodit
- Teollisuusturvallisuus- ja laatukonseptit
- Käsi- ja sähkötyökalut sekä peruskoneistus
- CNC-tekniikka ja ohjelmointi, mukaan lukien perustiedot sanaosoiteohjelmoinnista, CAD/CAM-ohjelmista sekä työstö- ja sorvauskeskuksista.
Asianmukainen koulutus varmistaa koneen tehokkaan toiminnan. Se vähentää virheitä ja maksimoi koneen potentiaalin.
Skaalautuvuus ja tulevaisuuden tarpeet
Yritysten tulisi ottaa huomioon tulevaisuuden kasvusuunnitelmansa konetta valitessaan. Kone, jossa on tilaa laajennuksille tai päivityksille, voi mukautua muuttuviin tuotantovaatimuksiin. Tämä ennakointi estää ennenaikaisen vaihtamisen tarpeen. Se myös suojaa alkuinvestointia.
Skaalautuvuus ja tulevaisuuden tarpeet
Yritysten on otettava huomioon tulevaisuuden kasvusuunnitelmansa konetta valitessaan. Tämä ennakointi estää ennenaikaisen korvaamisen tarpeen. Se suojaa myös alkuinvestointia. Kone, jossa on tilaa laajennuksille tai päivityksille, voi mukautua muuttuviin tuotantovaatimuksiin. Tämä mukautumiskyky varmistaa, että investointi pysyy merkityksellisenä ja tuottavana ajan myötä. Se antaa yrityksille mahdollisuuden mukautua muuttuviin tuotantovaatimuksiin ja teknologiseen kehitykseen.
Koneen ominaisuuksien arviointirobottiintegraatioon ratkaisevan tärkeä näkökohta tulevaa laajennusta varten. Tähän kuuluu koneen integroitumisen automatisoituihin järjestelmiin helppouden arviointi.Robottiintegraatiovarmistaa, että investointi pysyy relevanttina ja tuottavana ajan kuluessa. Se antaa yrityksille mahdollisuuden sopeutua muuttuviin tuotantovaatimuksiin ja teknologiseen kehitykseen. Esimerkiksi robottikuormaukseen ja -purkuun kykenevä kone voi siirtyä miehitetystä toiminnasta pimeään toimintaan. Tämä lisää merkittävästi tuotantokapasiteettia ilman lisätyövoimaa.
Ota huomioon koneen modulaarisuus. Voivatko yritykset lisätä koneeseen ominaisuuksia, kuten apukaran tai pyörivät työkalut, myöhemmin? Jotkut valmistajat tarjoavat päivityspolkuja koneilleen. Tämä antaa yrityksille mahdollisuuden aloittaa peruskokoonpanolla ja parantaa sitä tarpeidensa kasvaessa. Tämä lähestymistapa hallitsee alkukustannuksia ja tarjoaa samalla joustavuutta tulevaisuutta varten.
Ohjausjärjestelmän kyky käsitellä monimutkaisempaa ohjelmointia on myös tärkeää. Tuotantovaatimusten kehittyessä osista voi tulla monimutkaisempia. Ohjausjärjestelmä, joka tukee edistyneitä ominaisuuksia ja ohjelmistopäivityksiä, palvelee yritystä pidempään. Se välttää koneen täydellisen kunnostuksen tarpeen. Skaalautuvuuden suunnittelu tarkoittaa laitteiden valitsemista, jotka kasvavat liiketoiminnan mukana. Se tukee pitkän aikavälin operatiivisia tavoitteita ja maksimoi sijoitetun pääoman tuoton.
Yritykset valitsevat luottavaisin mielin CNC-sorvauskeskuksen, joka optimoi valmistusprosessit. Tämä strateginen päätös parantaa tuottavuutta ja saavuttaa vahvan sijoitetun pääoman tuoton. Korkealaatuiset koneetvähentää työvoimakustannuksiaja tarjousnopeammat tuotantoajatNe tarjoavat myös vertaansa vailla olevaa tarkkuutta ja yhdenmukaisuutta, mikä minimoi jätteen määrän. Nykyaikaiset koneet parantavat käyttöaikaa ennakoivan huollon avulla. Valinnan yhdenmukaistaminen operatiivisten tavoitteiden kanssa varmistaa pitkän aikavälin menestyksen.
Usein kysytyt kysymykset
Mikä on CNC-sorvauskeskus?
A CNC-sorvauskeskuson työstökone. Se käyttää tietokoneen numeerista ohjausta työkappaleiden tarkkaan muotoiluun. Se pyörittää materiaalia leikkaustyökalua vasten. Tämä luo sylinterimäisiä osia. Valmistajat käyttävät niitä tarkkaan tuotantoon.
Miksi karan konfigurointi on tärkeää?
Karan kokoonpanovaikuttaa koneen monipuolisuuteen ja tehokkuuteen. Apukara mahdollistaa samanaikaiset toiminnot. Tämä lyhentää koneistusaikaa merkittävästi. Se poistaa ylimääräisen kappaleiden käsittelyn. Tämä parantaa monimutkaisten osien tuottavuutta.
Miten automaatio hyödyttää tuotantoa?
Automaatio lisää tehokkuutta ja vähentää työvoimakustannuksia. Se mahdollistaa jatkuvan, valvomattoman toiminnan. Tämä lisää tuotantoa ja parantaa tuotteen laatua. Robotit ja tangonsyöttäjät ovat yleisiä automaatiotyökaluja. Ne maksimoivat koneiden käyttöasteen.
Mitä ovat kokonaiskustannukset (TCO)?
Kokonaiskustannukset (TCO) sisältävät koneen koko taloudellisen vaikutuksen. Se kattaa ostohinnan, asennuksen ja huollon. Se sisältää myös energiankulutuksen ja koulutuksen. Yritykset ottavat kokonaiskustannukset huomioon saadakseen täydellisen kuvan taloudesta. Tämä auttaa tekemään tietoon perustuvia investointipäätöksiä.
Julkaisun aika: 08.01.2026