


IhanteellinenCNC-sorvivuodelle 2025 riippuu täysin erityisistä toimintatarpeistasi. Oikean CNC-sorvin valinta on strateginen investointi tulevaisuuden tehokkuuteen ja kannattavuuteen. Tämä varmistaa, että tuotatKorkean tarkkuuden sorvausosattehokkaasti. AKiinan CNC-sorvikoneiden valmistajavoi tarjota erilaisia vaihtoehtoja tuotantotavoitteidesi saavuttamiseksi. Tämä opas auttaa sinua navigoimaan vaihtoehdoissa ja löytämään optimaalisenCNC-sorvauskeskusHarkitse aÄlykäs CNC-valmistusratkaisu edistyneeseen automaatioon ja datan analysointiin.
Keskeiset tiedot
- ValitseCNC-sorvierityistarpeidesi, kuten valmistamiesi osien koon ja käyttämiesi materiaalien, perusteella.
- Erilaisilla koneilla, kuten vaaka-, pysty-, sveitsiläisillä ja moniakselisilla koneilla, on kullakin erityisiä vahvuuksia erilaisiin töihin.
- Automaatiotyökalujen, kuten tangonsyöttölaitteiden ja robottien, lisääminen auttaa koneita käymään pidempään ja valmistamaan enemmän osia ilman jatkuvaa ihmisen apua.
- Tärkeät koneen yksityiskohdat, kuten karan teho, osan kokorajoitukset ja työkalun kapasiteetti, vaikuttavat siihen, kuinka hyvin kone toimii tehtävissäsi.
- Hyvät lastu- ja jäähdytysjärjestelmät ovat tärkeitä koneen sujuvan toiminnan, työkalujen käyttöiän pidentämisen ja osien hyvän ulkonäön kannalta.
CNC-sorvikoneiden tyyppien luokittelu tarpeisiisi
Oikean CNC-sorvin valinta alkaa erilaisten saatavilla olevien tyyppien ymmärtämisestä. Jokainen kone tarjoaa ainutlaatuisia vahvuuksia erilaisiin tuotantotarpeisiin.
Vaakasuorat CNC-sorvit
Vaakasuorat CNC-sorvit ovat työjuhtia monissa valmistusympäristöissä. Ne ovat erinomaisia käsiteltävyydessäsuuriläpimittaiset komponentit, kuten akselit ja sylinteritÖljy- ja kaasuteollisuuden sekä raskaiden laitteiden valmistuksen kaltaiset teollisuudenalat käyttävät usein näitä koneita. Ne sopivat myös erinomaisesti erätuotantoon, sillä ne käsittelevät tehokkaasti useita identtisiä osia. Tämä varmistaa tasaisen laadun minimaalisella asennusajalla.
Nämä koneet tarjoavatvankka tuki raskaille työkappaleilleTämä jäykkyys parantaa vakautta ja vähentää tärinää koneistuksen aikana. Käyttäjät pääsevät myös helposti käsiksi työkappaleeseen ja työkaluihin, mikä yksinkertaistaa asennusta ja huoltoa. Vaakasuuntaisissa CNC-koneissa on usein suuremmat automaattiset työkalunvaihtajat (ATC). Jotkut koneet alkavat60–90 työkalua, ja kapasiteettia voidaan laajentaa 120 tai jopa 240 työkaluun. Tämä mahdollistaa useamman työtehtävän ja vähentää manuaalista puuttumista asiaan. Vaakasuorat työstökeskukset soveltuvat myös erittäin hyvin palettijärjestelmiin. Vaikka pystysuorissa koneissa voi olla paletinvaihtajat, vaakasuorat koneet sopivat paremmin lineaarisiin palettijärjestelmiin. Ne voivat saavuttaa korkeamman hyötysuhteen, joskus noin 85 % tavallisella PC2:lla, verrattuna 40 %:iin erillisellä pystysuoralla koneella. Näiden koneiden B-akseliominaisuus mahdollistaa useiden osien samanaikaisen työstön hautakiven avulla. Tämä lisää merkittävästi tuottavuutta, koska käyttäjät voivat valmistella seuraavan hautakiven työkierron ollessa käynnissä. Se on ihanteellinen töihin, jotka vaativat työstöä useilla sivuilla tai monimutkaisille työstöradoille.
Pystysuorat CNC-sorvit
Pystysuorat CNC-sorvit, joita usein kutsutaan VTL-laitteiksi, sopivat erinomaisesti tiettyihin sovelluksiin. Ne sopivat erityisen hyvin raskaille työkappaleille, etenkin sellaisille, jotka vaativat nostureita tai automaatiota käsittelyyn.Painovoima auttaa kiinnittämään työkappaleenVTL:llä. Tämä parantaa vakautta ja vähentää suurten puristuspaineiden tarvetta, mikä hyödyttää herkkiä osia. VTL:t säästävät myös lattiatilaa. Ne vievätvähemmän lattiatilaaverrattuna vaakasorvauskeskuksiin, mikä mahdollistaa useamman koneen sijoittamisen samalle alueelle. Pystysorvi voi vaatia niinkin vähän kuinpuolet jalanjäljestävaakasuoran sorvin. Tämä on suuri etu verstaissa, joissa on rajoitetusti tilaa.
Pystysuuntaiset koneet sopivat myös erinomaisesti epäsäännöllisten muotoisten osien koneistukseen. Nämä ovat osia, jotka vaativat monimutkaista kiinnitystä epätavallisen geometriansa vuoksi. Ne toimivat myös hyvin herkille työkappaleille, jotka vaativat alhaisia kiinnityspaineita vaurioiden välttämiseksi. Työkappaleen paino menee suoraan koneen perustaan. Tämä estää karaan kohdistuvat akselin ulkopuoliset kuormitukset. Pystysuuntaiset koneet käsittelevät tehokkaasti monimutkaisia ja katkoavia osia. Ne käsittelevät myös epätasapainossa olevia työkappaleita hyvin.
Sveitsiläistyyppiset CNC-sorvit
Sveitsiläistyyppiset CNC-sorvit ovat tarkkuuden erikoiskoneita. Niitä käytetään laajalti esimerkiksi seuraavilla teollisuudenaloilla:lääkinnällisten laitteiden valmistus, ilmailu ja elektroniikkaNämä koneet sopivat täydellisesti pienten, monimutkaisten ja erittäin tarkkojen osien valmistukseen. Näitä ovat lääketieteelliset implantit, ilmailu- ja avaruuskomponentit, kellonosat, hydrauliset liittimet ja sähköliittimet. Ne ovat myös yleisiä...autoteollisuusTäällä he valmistavat osia jousituksiin, pyöriin, jarruihin, vaihteistoihin, moottoreihin, pakokaasu- ja polttoainejärjestelmiin sekä sähköjärjestelmiin. Ne sopivat erityisesti monimutkaisiin komponentteihin, joissa on ohuet seinämät, syvät leikkaukset, hoikat mallit ja herkät ominaisuudet.
Sveitsiläistyyppiset koneet saavuttavat erittäin tiukat toleranssit. Ne voivat pitää toleranssit niin tiukoina kuin±0,0005 tuumaa, riippuen osan geometriasta ja materiaalista. Jotkut voivat saavuttaa jopa erittäin tiukat toleranssit, jopa±0,0002 tuumaa tai kaksi mikroniaNe käsittelevät osia, joiden halkaisija on 1/16 tuumaa - 2 5/8 tuumaa. Ne voivat sorvata mikro-osia, joiden pyöreä halkaisija on jopa 1-1/4 tuumaa. Ne pystyvät sorvaamaan myös niin pieniä halkaisijoita kuin 0,125 tuumaa. Nämä koneet voivat työstää osia, joiden halkaisija on jopa 1,259 tuumaa (32 mm).
Moniakseliset CNC-sorvauskeskukset
Moniakseliset CNC-sorvikeskukset edustavat koneistusteknologian huippua. Ne yhdistävät sorvaus-, jyrsintä- ja poraustoiminnot yhteen koneeseen. Tämä ominaisuus mahdollistaa erittäin monimutkaisten osien luomisen yhdellä asetuksella. Teollisuudenalat, kuten ilmailu- ja avaruusteollisuus, lääketiede ja autoteollisuus, ovat erittäin riippuvaisia näistä koneista monimutkaisten komponenttien valmistuksessa. Ne tuottavat osia, joilla on monimutkaiset geometriat ja tiukat toleranssit.
Nämä edistyneet koneetoptimoi työkalun suuntausTämä johtaa maksimaaliseen tehokkuuteen ja tarkkuuteen. Ne saavuttavat nopeampia syklejä ja säästävät merkittävästi aikaa minimoimalla siirtymiä tehtävien välillä. Monitoimisen CNC-koneistuksen automaatio vähentää myös inhimillisten virheiden riskiä. Tämä vähentää uudelleentyöstöä ja viiveitä, joita usein esiintyy 3-akselisissa koneissa. Monitoimikoneet tarjoavat erinomaisen tarkkuuden ja täsmällisyyden. Ne mahdollistavat monimutkaiset mallit ilman manuaalisia säätöjä tai työkalujen uudelleenjärjestelyä.
Koneet, joissa on viisi tai useampi akseli, voivat tehdä syvempiä ja tarkempia leikkauksia ja muotoja. Käyttäjän ei tarvitse irrottaa tai siirtää työkappaletta. Useammat akselit helpottavat monimutkaisten mallien luomista.suurempi tarkkuusMonitoiminen CNC-työstö suorittaa useita toimintoja ilman manuaalisia työkalujen vaihtoja. Se käyttää tietokoneohjattua leikkausta ja paikoitusta virheiden vähentämiseksi. Integroitu osan mittaus mahdollistaa automaattisen tarkastuksen ja korjaukset. Nämä koneet tuottavat puhtaampia ja laadukkaampia viimeistelyjä. Lyhyemmät työkalut vähentävät koneen tärinän vaikutuksia. Monitoiminen CNC-työstö yhdistää porauksen, sorvauksen ja hionnan kaltaiset toiminnot yhdeksi tuotantovaiheeksi. Tämä poistaa siirtymävaiheet. Se mahdollistaa myös monimutkaisten geometrioiden luomisen suuntaamalla työkaluja eri pintojen ja kulmien poikki.
Viisiakselinen koneistus saavuttaa tarkemmat toleranssit ja tasaisemmat pinnat. Se ylläpitää optimaaliset leikkauskulmat vähemmillä asetuksilla. Pienten ja keskisuurten monimutkaisten osien volyymien kohdalla 5-akselinen koneistus lyhentää asetusaikaa. Se parantaa myös toistettavuutta. Nämä ratkaisut sopivat ihanteellisesti osille, jotka vaativat koneistusta useilta sivuilta kriittisillä toleransseilla. Ne toimivat myös hyvin, kun työkalun käyttö on rajoitettua vakioasennoissa. Viisiakselinen koneistus saavuttaa tyypillisesti tarkkuusalueen±0,01–0,02 mm (±0,0004–0,0008 tuumaa)Optimaalisissa olosuhteissa se voi saavuttaa ±0,005 mm:n (±0,0002 tuumaa) tarkkuudella kriittisten ilmailu- tai lääketieteellisten osien työstössä. Tämä on huomattavasti parempi kuin yleisen CNC-jyrsinnän ±0,05 mm:n (±0,002 tuumaa) tarkkuudella.
Moniakseliset CNC-koneet tarjoavat suurempaa tarkkuutta. Ne tuottavat tarkasti koneistettuja ja tasaisempia osia. Näiden osien työstäminen on vaikeaa tai mahdotonta kolmiakselisilla koneilla. Ne mahdollistavat monimutkaisten geometrioiden työstämisen yhdellä asetuksella. Tämä poistaa tarpeen työkappaleen uudelleenasennukselle, mikä heikentäisi tarkkuutta. Moniakselinen työstö lisää tuotantonopeutta. Se mahdollistaa suuremman materiaalinpoiston kierrosta kohden. Se parantaa myös sykliaikoja laajennettujen työkaluominaisuuksien ja samanaikaisen työstön ansiosta. Nämä koneet hoitavat kaikki monimutkaisten geometrioiden jyrsintä- ja sorvaustoiminnot yhdellä asetuksella. Tämä johtaa nopeampaan tuotantoon, minimoituihin käyttökustannuksiin ja vähentyneisiin virheisiin. Mahdollisuus siirtää työkappaleita useampien ulottuvuuksien yli ilman materiaalin poistoa mahdollistaa syvien leikkausten ja monimutkaisten muotojen tekemisen. Korkeammat akselit johtavat monimutkaisten mallien parempaan käsittelyyn suurella tarkkuudella. Lyhyemmät leikkaustyökalut, jotka ovat lähempänä materiaalia, johtavat parempaan pinnanlaatuun. Tämä vähentää työstövärähtelyä ja minimoi lisäkorjausten tarpeen. Moniakseliset koneet säilyttävät tarkkuuden erilaisissa poraussovelluksissa. Osat pitävät paikoillaan, ja lisäakselit saavuttavat tiukempia ja monimutkaisempia kulmia hienompaa viimeistelyä varten.
Tämä edistynyt ominaisuus vaatii kuitenkin suuremman investoinnin.Perustason kaksiakselinen CNC-sorvi voi maksaa alle 5 000 dollaria. Kolmiakselisen työstökeskuksen hinta on tyypillisesti 50 000–125 000 dollaria.Sitä vastoin 5-akselisen CNC-koneen lähtöhinta on 200 000 dollaria, ja monet niistä ylittävät 500 000 dollaria. Suuremmat teollisuustyöstökeskukset, joissa on 6 tai enemmän akselia, voivat maksaa 250 000–500 000 dollaria. Tämä korkeampi hinta heijastaa niiden lisääntynyttä monimutkaisuutta, tarkkuutta ja monipuolisuutta.
| Koneen tyyppi | Tyypillinen kustannusalue |
|---|---|
| 3-akselinen työstökeskus | 50 000–125 000 dollaria |
| 5-akselinen CNC | 200 000 dollaria ja enemmän (monet yli 500 000 dollaria) |
| 6-akseliset ja suuremmat teollisuustyöstökeskukset | 250 000–500 000 dollaria |
Materiaalin ja osan ominaisuuksien yhteensovittaminen CNC-sorvikoneeseen
Oikean valitseminenCNC-sorviTämä edellyttää käsiteltävien materiaalien ja osien erityisominaisuuksien huolellista harkintaa. Nämä tekijät vaikuttavat suoraan koneen tehoon, jäykkyyteen ja tarkkuusominaisuuksiin.
Materiaalityyppi ja kovuusnäkökohdat
Materiaalin tyyppi ja kovuus vaikuttavat merkittävästi työkalun valintaan ja koneen suorituskykyyn. Kovemmat materiaalit vaativat kestävämpiä koneita ja erikoistyökaluja. Esimerkiksi suurempi materiaalin kovuus tarkoittaa tyypillisesti suurempaa lujuutta. Tämä johtaa suurempiin leikkausvoimiin ja vaatii enemmän tehoa koneen karalta. Kovempi materiaali on myös kuluttavampaa, mikä nopeuttaa leikkaussärmän kulumista. Jotkin materiaalit, kuten austeniittinen ruostumaton teräs, lujittuvat nopeasti. Tämä edellyttää erikoistuneita työstöstrategioita.
Optimaaliset työstöparametrit riippuvat suurestikoneen jäykkyys, työkalun geometria ja jäähdytysnesteen käyttö. Merkittävästi suurempi lastuamissyvyys voi merkittävästi lisätä tarvittavaa karan tehoa ja vähentää värinäriskiä. Tämä korostaa koneen jäykkyyden merkitystä.
Tässä on opas suositelluista työkalumateriaaleistatyökappaleen kovuuden perusteella:
| Työkappaleen kovuus | Suositeltu työkalumateriaali | Ensisijainen kulumismekanismi | Pinnoitusstrategia (esimerkki) |
|---|---|---|---|
| Pehmeä (<150 HB) | Pikateräs (HSS), pinnoittamaton kovametalli | Tartunta, irtosärmän muodostuminen (BUE) | Ei mitään/Sileä pinta |
| Keskikokoinen (150–300 HB) | Pinnoitettu kovametalli (kermetti) | Diffuusio, kraatterin kuluminen | TiN, TiAlN |
| Kova (45–65 HRC) | Kermetti, keraaminen, päällystetty kovametalli | Kuluminen, lämpöshokki | AlTiN, Al₂O₃ |
| Erittäin kova (>65 HRC) | Polykiteinen kuutioboorinitridi (PCBN) | Korkean lämpötilan hiomakuluminen | CVD (kemiallinen höyrypinnoitus) |
Kun lisäät työkappaleen kovuutta, sinun on säädettävä leikkausparametreja.
| Parametri | Lisääntyneen työkappaleen kovuuden vaikutus | Strateginen mukautuminen |
|---|---|---|
| Leikkausnopeus (Vc) | Lisää työkalun kärjen lämpökuormitusta. | Pienennä Vc:tä hallitaksesi lämpöä ja hidastaaksesi diffuusiokulumista. |
| Syöttönopeus (f) | Lisää leikkausvoimaa; voi estää muokkauskarkenemisen. | Säilytä f-arvo tai lisää sitä hieman varmistaaksesi, että työkalu leikkaa aina edellisen leikkauksen karkaistun kerroksen alapuolelta. |
| Lastuamissyvyys (ap) | Lisää dramaattisesti tarvittavaa karan tehoa ja tärinäriskiä. | Pienennä ap:tä ja lisää säteittäistä kosketuspintaa (ae) (esim. trohoidiaalisessa jyrsinnässä) paremman lämmönjakauman saavuttamiseksi. |
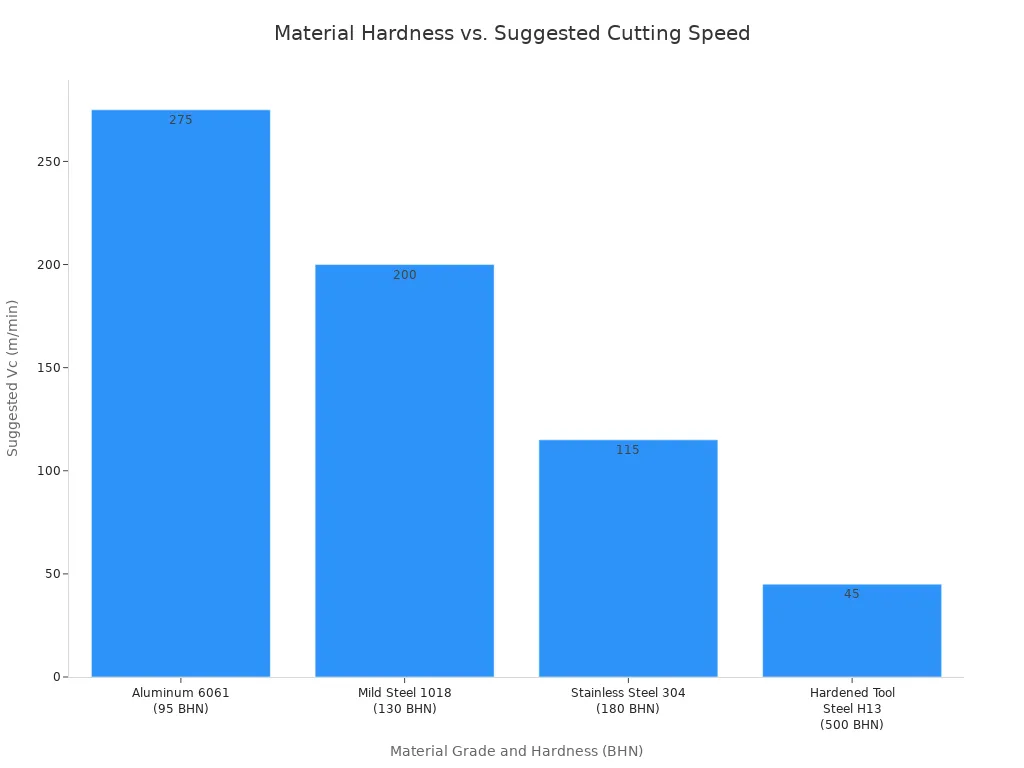
Tämä kaavio havainnollistaa materiaalin kovuuden ja suositellun leikkausnopeuden välistä suhdetta:
Ruostumattoman teräksen, Inconel 625:n, Monel 400 & 500:n, 17-4PH:n, 13-8:n ja Nitronic 60:n kaltaisten lujien seosten työstössä tarvitaan merkittävää vääntömomenttia, erityisesti pienillä nopeuksilla. Näissä materiaaleissa vääntömomentista tulee ratkaisevan tärkeä esimerkiksi lapioporauksessa tai suurempia kierukkaporia käytettäessä. Vaikka teho on tärkeä, riittävä vääntömomentti, erityisesti pienillä kierrosnopeuksilla, on välttämätöntä näiden haastavien seosten tehokkaalle leikkaamiselle.
Ota huomioon nämä karan tekniset tiedot vaativille materiaaleille:
| Karan tyyppi | Kierrosluku | HP | Vääntömomentti (ft-lbs) |
|---|---|---|---|
| Standardi | 8000 | 17.5 | 60 (1500 rpm) |
| Suuri vääntömomentti | 8000 | 17.5 | 120 (375 rpm) |
Tässä on joitakin yleisiä ohjeita eri materiaalilaaduille:
| Materiaaliluokka | Kovuus (BHN) | Suositeltu Vc (m/min) (kovametallityökalu) | Suositeltu fz (mm/hammas) (jyrsintä) |
|---|---|---|---|
| Alumiini 6061 | 95 | 200–350 | 0,08–0,15 |
| Lievä teräs 1018 | 130 | 150–250 | 0,06–0,12 |
| Ruostumaton teräs 304 | 180 | 80–150 | 0,05–0,10 |
| Karkaistu työkaluteräs H13 | 50 HRC (~500 BHN) | 30–60 | 0,01–0,04 |
Osan koko- ja painorajoitukset
Kappaleiden fyysiset mitat ja paino määräävät suoraan tarvitsemasi CNC-sorvin koon ja kapasiteetin. Koneen fyysiset mitat, mukaan lukien sen sängyn pituus ja kääntösäde sängyn yli, määräävät kappaleen suurimman koon. Esimerkiksi koneistettavan kappaleen suurin koko voi olla200 mm halkaisijaltaan ja 500 mm pituudeltaan'Siirtymä sängyn yli' määrää erityisesti työkappaleen suurimman halkaisijan, joka ei häiritse sorvin sänkyä. Jos siirtymä sängyn yli on 200 mm, kappaleen todellisen halkaisijan on oltava hieman pienempi, jotta työkalulle jää tilaa.
Useimmat tavalliset CNC-koneet käsittelevät jopa 2 000 paunan painoisia osia. Raskaaseen käyttöön suunnitellut kestävät koneet pystyvät kuitenkin käsittelemään 10 000 paunaa tai enemmän. Jotkut korjaamot ovat asettaneet osille enimmäispainorajan, esimerkiksi 500 kg. Tämä suojaa laitteitaan erittäin raskaiden komponenttien aiheuttamilta akseleille tai karoille aiheutuvilta vaurioilta.
Tässä ovat tyypilliset maksimimitat eri sorveille:
| Koneen tyyppi | Suurin halkaisija (mm) | Maksimipituus (mm) |
|---|---|---|
| CNC-sorvatut komponentit | 5–1 000 | Jopa 2 000 |
| CNC-sorvi | 400 | 1 000 |
| Raskas CNC-sorvikeskus | 1 000 | 2 000 |
Useat työkappaleen kokoonpanoon liittyvät tekijät vaikuttavat myös istukan valintaanja koneen ominaisuudet:
- Työkappaleen konfigurointiOsan muoto ja koko ovat ensisijaisia tekijöitä. Pyöreä tanko on yksinkertainen, mutta epätasaisen muotoiset valut tai takeet vaativat huolellista harkintaa.
- SymmetriaEpäsymmetriset osat (esim. laipalla tai ulkonevalla osalla) voivat vaikuttaa nopeuteen ja tasapainoon. Tämä voi vaatia vastapainotusta tai käsittelynopeuden hidastamista.
- Osan jäykkyysOhutseinäiset osat voivat vääntyä normaalia kiinnitystä käytettäessä. Tämä edellyttää holkki- tai kalvoistukoita tai pienempää kiinnitysvoimaa.
- Koneen ominaisuudetKoneen kääntötilan on oltava riittävä istukan, osan ja työkalun korkeudelle. Koneen yleinen työalue voi rajoittaa sen käyttömahdollisuuksia.
Vaaditut toleranssit ja pinnan viimeistely
Osien vaatima tarkkuus vaikuttaa suoraan valitsemasi CNC-sorvin tyyppiin ja laatuun. Yleisessä CNC-työstössä vakiotoleranssiraja on noin±0,005 tuumaa (0,127 mm)Monet sovellukset vaativat kuitenkin paljon tiukempia toleransseja.
Eri toleranssiluokat vaativat erilaisia koneominaisuuksia:
| Toleranssiluokka | Alue (tuumaa) | Alue (mm) |
|---|---|---|
| Standardi | ±0,005 tuumaa | ±0,13 mm |
| Korkean tarkkuuden | ±0,001″ tai parempi | ±0,025 mm tai parempi |
| Erittäin tiukka | ±0,0002″ - ±0,0005″ | ±0,00508 mm - ±0,0127 mm |
Erinomaisen pinnanlaadun saavuttaminen vaatii myös koneen, jolla on suuri jäykkyys, tarkka ohjaus ja usein erikoistuneet työkalut ja leikkausstrategiat. Tarkkuuteen suunnitellut koneet tarjoavat tyypillisesti paremman tärinänvaimennuksen ja hienomman liikkeenhallinnan, mikä edistää tasaisempia pintoja.
CNC-sorvin osan monimutkaisuuden ja toiminnan arviointi

Kun valitset CNC-sorvia, ota huomioon valmistettavan osan monimutkaisuus. Koneen ominaisuudet vaikuttavat suoraan siihen, kuinka tehokkaasti se käsittelee monimutkaisia malleja ja useita toimintoja.
Monimutkaisten osien pyörivät työkalut
Pyörivät työkalut muuttavat tavallisen sorvinmonipuolinen työstökeskusSen avulla kone voi suorittaa jyrsintää, porausta, kierteitystä ja muita toimintoja siirtämättä osaa toiseen koneeseen. Tämä ominaisuus on kuin sorviin olisi rakennettu jyrsin.
Pyörivät työkalut luovat tehokkaasti jyrsimen sorvin sisään, mikä mahdollistaa toissijaiset toiminnot, kuten porauksen, kierteityksen, avarruksen ja leikkauksen. Toimintojen rajaaminen yhteen automatisoituun työasemaan takaa minimaalisen asennus- ja käsittelyajan, suuremman tarkkuuden ja tasaisemman osien laadun. Pystysuoran työstökoneiston avulla voimme ohittaa aikaa vievät osien siirrot ja toimia sen sijaan yhdellä koneella. Vähentynyt ihmisen vuorovaikutus tarkoittaa vähemmän tilaa inhimillisille virheille ja parempaa osien laadunvalvontaa.
Pyörivät työkalut tarjoavat monia etuja. Ne mahdollistavatuseita toimintoja yhdessä asetuksessa, mikä virtaviivaistaa prosesseja ja voi lyhentää sykliaikoja. Myös tuotantoaika lyhenee merkittävästi edistyneiden hammaspyörien ja laakereiden ansiosta, mikä johtaa nopeampaan ja tehokkaampaan osien valmistukseen. Peruspisteiden säilyttäminen koneistuksen aikana poistaa virheet materiaalin siirrossa koneiden välillä, mikä tarjoaa merkittäviä ajansäästöjä ja parantaa työnkulun tehokkuutta. Tarkempi koneistus saavutetaan vähentämällä työkalunvaihtojen määrää, minimoimalla inhimilliset virheet ja ylläpitämällä korkea laatu. Monikäyttöisyys mahdollistaa erilaiset toiminnot, kuten jyrsinnän ja porauksen, yhdellä asetuksella, mikä yksinkertaistaa tuotantoa ja laajentaa sovellusaluetta. Monimutkaiset koneistustoiminnot voidaan suorittaa yhdellä ajolla, mikä virtaviivaistaa asetusta, alentaa valmistuksen työvoimakustannuksia ja lyhentää läpimenoaikoja.
Kaksipuolisen työstön apukara
Apukara on mullistava ominaisuus kappaleille, jotka vaativat työstöä molemmilta puolilta. Tämän ominaisuuden ansiosta kone voi ottaa kappaleen pääkarasta, kääntää sen ja työstää toisen puolen samoilla asetuksilla. Tämä poistaa manuaalisen uudelleenkiinnityksen tarpeen, mikä säästää aikaa ja parantaa tarkkuutta.
Molemmista päistä työstettävät osat, kuten akselit, venttiilit ja liittimet, hyötyvät tästä suuresti. Teollisuudenalat, kuten autoteollisuus, lääketiede sekä ilmailu- ja puolustusteollisuus, käyttävät usein apukaranoita. Esimerkiksi autoteollisuudessa niitä käytetään moottorin, vaihteiston ja voimansiirron osissa. Lääketieteellisiin sovelluksiin kuuluvat monimutkaiset ortopediset implantit, kuten luuruuvit ja kirurgiset instrumentit. Ilmailu- ja puolustusteollisuus hyötyy erittäin lujista kiinnittimistä, hydraulisista liitoksista ja ohjausjärjestelmien osista. Nämä teollisuudenalat luottavat apukaran ominaisuuksiin luotettavan tuotannon varmistamiseksi.erittäin tarkat komponentit.
Y-akselin ja B-akselin ominaisuudet
Y-akselin ja B-akselin ominaisuudet laajentavat CNC-sorvin monipuolisuutta entisestään. Y-akseli mahdollistaa leikkaustyökalun liikkumisen kohtisuorassa pääsorvausakseliin nähden, mikä mahdollistaa epäkeskiset poraus- ja jyrsintätoiminnot. Tämä tarkoittaa, että voit luoda sorvattuun osaan ominaisuuksia, kuten kiilauria tai tasoa. B-akselin toiminnallisuus tarjoaa työkalulle pyörimisliikkeen, jonka avulla se voi lähestyä työkappaletta eri kulmista. Tämä on ratkaisevan tärkeää monipintatyöstössä ja monimutkaisten osien helpossa käsittelyssä. Sekä Y-akseli että B-akseli edistävät 'DONE IN ONE® -toiminnot, osien käsittely yhdellä asetuksella. Tämä lyhentää merkittävästi asetuksiin kuluvaa aikaa ja parantaa kokonaistehokkuutta.
Keskitysleveyden ulkopuolella tehtävät poraus- ja jyrsintätyöt
Epäkeskiset poraus- ja jyrsintätoiminnot laajentavat merkittävästi CNC-sorvin ominaisuuksia. Näiden toimintojen avulla koneella voidaan luoda ominaisuuksia, jotka eivät ole täysin keskitettyjä kappaleen pyörimisakseliin nähden. Ajattele esimerkiksi hieman sivulle vinossa olevan reiän poraamista tai tasaisen pinnan jyrsimistä pyöreään kappaleeseen. Perinteiset sorvit eivät voineet suorittaa näitä tehtäviä siirtämättä kappaletta erilliseen jyrsinkoneeseen.
Nykyaikaiset CNC-sorvikeskukset, erityisesti Y-akselilla ja pyörivillä työkaluilla varustetut, mahdollistavat nämä toiminnot. Y-akseli liikuttaa leikkaustyökalua kohtisuoraan pääsorvausakseliin nähden. Tämä liike mahdollistaa työkalun yltää eri pisteisiin kappaleen halkaisijan poikki. Kuten aiemmin käsiteltiin, pyörivät työkalut tarjoavat pyöriviä työkaluja, kuten poria ja varsijyrsimiä. Kun nämä kaksi ominaisuutta yhdistyvät, kone voi suorittaa monimutkaisia jyrsintä- ja poraustehtäviä suoraan sorvatulle kappaleelle.
Kone voi esimerkiksi porata useita pultinreikiä laipan ympärille tai jyrsiä kiilauran akseliin. Se voi myös luoda monimutkaisia taskuja tai uria lieriömäisen osan kylkeen. Tämä ominaisuus on uskomattoman arvokas osille, jotka vaativat useita, ei-keskisiä ominaisuuksia.
Keskitysleikkauksen suorittaminen yhdellä koneella säästää merkittävästi aikaa ja vähentää virhemahdollisuuksia. Käyttäjän ei tarvitse irrottaa kappaleen kiinnitystä, siirtää sitä toiseen koneeseen ja kiinnittää sitä uudelleen. Jokainen siirto tuo mukanaan mahdollisuuden linjausvirheisiin, jotka vaikuttavat kappaleen tarkkuuteen.
Tämä integroitu lähestymistapa varmistaa suuremman tarkkuuden ja johdonmukaisuuden. Se myös virtaviivaistaa valmistusprosessia. Yritykset saavuttavat monimutkaisten komponenttien "valmis yhdessä" -koneistuksen. Tämä tarkoittaa, että yksi kone suorittaa kaikki toiminnot raaka-aineesta valmiiseen osaan. Tämä tehokkuus lisää tuottavuutta ja alentaa kokonaistuotantokustannuksia. Se myös lyhentää monimutkaisten osien läpimenoaikoja.
Harkitse näitä etuja:
- Lyhyempi asennusaikaOsia ei tarvitse siirtää koneiden välillä.
- Parannettu tarkkuusPoistaa virheet useista asetuksista.
- Lisääntynyt tehokkuusNopeammat tuotantosyklit.
- Suuremman osan monimutkaisuusLuo ominaisuuksia, jotka olivat aiemmin mahdottomia sorvilla.
Epäkeskiset poraus- ja jyrsintäominaisuudet ovat välttämättömiä monimutkaisia osia tuottaville valmistajille esimerkiksi ilmailu-, lääke- ja autoteollisuudessa. Ne auttavat luomaan tehokkaasti tarkkoja ja epäkeskisiä komponentteja.
Automaation integrointi CNC-sorvikoneesi kanssa tehokkuuden parantamiseksi
Automaation integrointi valmistusprosessiisi parantaa merkittävästi tuottavuutta ja vähentää käyttökustannuksia. ModerniCNC-sorvitusein ominaisuuksia, jotka mahdollistavat saumattoman automatisoinnin ja mullistavat tuotantolinjasi.
Tangonsyöttäjän integrointi jatkuvaan tuotantoon
Tangonsyöttimet ovat välttämättömiä jatkuvalle ja valvomattomalle tuotannolle. Ne syöttävät raaka-ainetta koneelle automaattisesti, minkä ansiosta se voi toimia pitkiä aikoja ilman käyttäjän toimia. Tämä on ihanteellista suurten volyymien töihin.
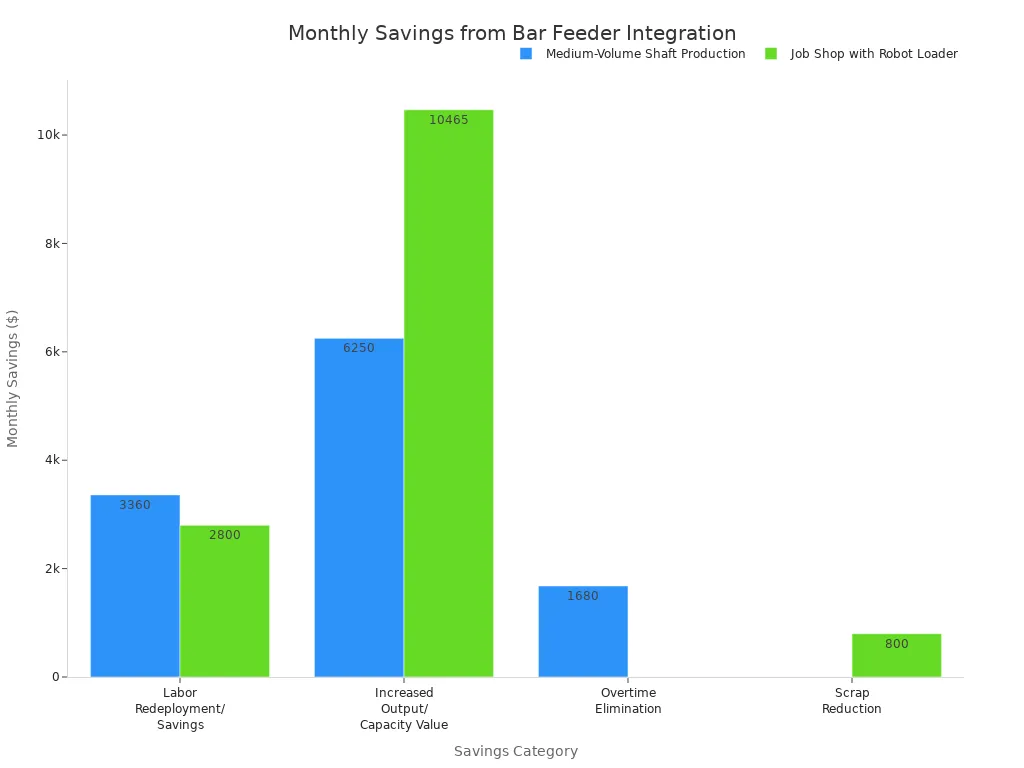
| SäästötKategoria | Skenaario 1: Keskikokoinen akselituotanto (kuukausittaiset säästöt) | Skenaario 2: Työmaatyö robottikuormaajalla (kuukausittaiset säästöt) |
|---|---|---|
| Työvoiman uudelleenjärjestely/säästöt | 3 360 dollaria | 2 800 dollaria |
| Lisääntynyt tuotos/kapasiteettiarvo | 6 250 dollaria (omasta tuotannosta) | 10 465 dollaria (lisääntyneen käytön ansiosta) |
| Jatkoajan eliminointi | 1 680 dollaria | Ei tiedossa |
| Romun vähentäminen | Ei tiedossa | 800 dollaria |
| Kuukausittaiset säästöt yhteensä | 11 290 dollaria | 14 065 dollaria |
| ROI-jakso | 3,1 kuukautta | 6,0 kuukautta |
Tangonsyöttimien integrointi maksaa itsensä takaisin tyypillisesti sisällä12–24 kuukauttaNämä kustannussäästöt tulevat pääasiassa työvoimasäästöistä, lisääntyneestä läpimenosta ja vähentyneestä hylkytavarasta. Alkuinvestoinnin takaisinsaamisen jälkeen tuottavuuden kasvu vaikuttaa suoraan laitteen 8–10 vuoden käyttöiän tulokseen.
Erilaiset tangonsyöttölaitemallit käsittelevät erilaisia tangon halkaisijoita ja pituuksia. EsimerkiksiPikakuormitusservo 80+käsittelee halkaisijaltaan 6,3–9,7 mm:n ja pituudeltaan 28,8–18,9 cm:n tankoja. GT 342 -malliin sopivat halkaisijaltaan 3–42 mm:n tankot.
Robottipohjaiset lastaus- ja purkuratkaisut
Robottiset lastaus- ja purkuratkaisut parantavat automaatiota entisestään käsittelemällä osia tarkasti ja yhdenmukaisesti. Ne mahdollistavat koneiden jatkuvan toiminnan 24/7.Robotiqin konepalveluratkaisutarjoaa vähäriskisen lähestymistavan, jonka raportoitu tuotto on yhden vuoden. Tämä ratkaisu auttaa palauttamaan menetetyn käyttöajan ja antaa yhdelle operaattorille mahdollisuuden hallita useita yhteistyörobotteja.
| Kategoria | Kuvaus |
|---|---|
| Tuottavuus | Mahdollistaa CNC-koneiden jatkuvan käytön 24/7. |
| Kustannukset ja ROI | Alhaisemmat aloituskustannukset ja tyypillisesti sijoitetun pääoman tuotto 12–24 kuukauden kuluessa. |
| Turvallisuus | Poistaa ihmisoperaattoreiden tarpeen toistuvissa ja riskialttiissa lastaustehtävissä. |
| Helppokäyttöisyys | Tarjoaa yksinkertaisen asennuksen, usein ilman koodia tai käsin ohjatulla ohjelmoinnilla, nopeaa integrointia varten. |
| Joustavuus | Voidaan helposti ohjelmoida uudelleen toimimaan eri koneiden tai osatyyppien kanssa. |
| Johdonmukaisuus | Tarjoaa luotettavan ja tarkan lastauksen ja sijoittelun. |
Robottijärjestelmien käyttöönotto vaatiiperusteelliset riskinarvioinnitValmistajien on tunnistettava vaarat, kuten liikkuvat osat ja puristumiskohdat. Heidän tulisi ottaa käyttöön turvatoimenpiteitä, kuten hätäpysäyttimet ja toisiinsa kytketyt esteet. Myös käyttäjien säännöllinen koulutus turvallisuusmenettelyistä on ratkaisevan tärkeää.
Paletinvaihtajat ja osanpoimijat
Paletinvaihtimet ja kappaleenpoimijat ovat elintärkeitä tehokkaan valmistuksen saavuttamiseksi. Tangonsyöttöjärjestelmät mahdollistavatkeskeytymätön toimintasyöttämällä raaka-aineita automaattisesti. Osien kerääjät keräävät valmiit osat automaattisesti, mikä poistaa manuaalisen käsittelyn ja vähentää seisokkiaikaa.
Nämä järjestelmät mahdollistavat valvomattoman käytön pitkiä aikoja, myös yön yli. Tämä lisää koneiden käyttöastetta ja tuottavuutta. Automaatio varmistaajatkuva tuotanto, mikä lisää merkittävästi läpivirtausta ja tehokkuutta. Se myös alentaa työvoimakustannuksia ja mahdollistaa henkilöstöresurssien uudelleen kohdentamisen strategisempiin tehtäviin. Automatisoidut järjestelmät parantavat tarkkuutta minimoimalla inhimilliset virheet ja varmistamalla materiaalinkäsittelyn yhdenmukaisuuden.
Continental-koneistusyritysotti käyttöön Matsuura MX 330 PC10 -koneen, jossa oli 10 paletin järjestelmä. Tämä tarjosi joustavuutta pienten volyymien töiden suorittamiseen päivällä ja suurempien volyymien töiden tekemiseen kevyesti väkivalvottujen yövuorojen aikana. Tämä osoittaa, kuinka paletinvaihtajat mahdollistavat jatkuvan tuotannon, mukaan lukien pimeänvalmistuksen, joustavan aikataulutuksen ja miehittämättömän toiminnan avulla.
Valojen pois kytkemisen saavuttaminen valmistuksessa
Valojen sammuttaminen on monien automatisoitujen tuotantolaitosten perimmäinen tavoite. Se tarkoittaa, että tehtaat toimivat ilman ihmisen läsnäoloa tiettyjen vuorojen aikana, usein öisin tai viikonloppuisin. Koneet toimivat itsenäisesti ja hoitavat kaikki tehtävät materiaalin lastauksesta osien purkamiseen. Tämä lähestymistapa maksimoi koneiden käyttöasteen ja parantaa merkittävästi tuottavuutta.
Valottoman valmistuksen saavuttamiseksi yritykset integroivat useita automaatioteknologioita. Tangonsyöttimet syöttävät jatkuvasti raaka-ainetta CNC-sorveille. Robotit lastaus- ja purkujärjestelmät käsittelevät osia tarkasti siirtämällä niitä koneiden välillä tai varastoon. Paletinvaihtajat ja osanpoimijat virtaviivaistavat prosessia entisestään. Paletinvaihtajat mahdollistavat koneiden automaattisen vaihdon eri töiden tai materiaalien välillä. Osienpoimijat keräävät valmiit komponentit estäen koneen pysähtymisen.
Tämä automaatiotaso tarjoaa huomattavia etuja. Yritykset saavuttavat jatkuvan tuotannon ja käyttävät koneita 24/7. Tämä lisää merkittävästi tuottavuutta lisäämättä työvoimakustannuksia. Se vähentää myös inhimillisiä virheitä, mikä johtaa tasaisempaan osien laatuun ja pienempään hylkymäärään. Lisäksi yritykset voivat siirtää ihmisoperaattoreita monimutkaisempiin tehtäviin, kuten ohjelmointiin, kunnossapitoon tai laadunvalvontaan. Tämä optimoi heidän työvoimansa.
Valonpimentävä valmistus muuttaa tehtaan erittäin tehokkaaksi ja omavaraiseksi toimijaksi. Se antaa valmistajille mahdollisuuden vastata suureen kysyntään, lyhentää läpimenoaikoja ja pysyä kilpailukykyisinä globaaleilla markkinoilla. Tämä strateginen askel auttaa turvaamaan tulevaisuuden kasvun ja kannattavuuden.
CNC-sorvin optimaalisen suorituskyvyn tärkeimmät tekniset tiedot
Kun valitsetCNC-sorvi, sen ydinominaisuudet ovat todella tärkeitä. Nämä yksityiskohdat määräävät, millaisia osia voit valmistaa ja kuinka tehokkaasti valmistat ne. Näiden keskeisten ominaisuuksien ymmärtäminen auttaa sinua valitsemaan parhaan koneen verstaallesi.
Karan teho- ja kierroslukuvaatimukset
Karan teho ja nopeus ovat ratkaisevan tärkeitä tehokkaalle työstölle. Hevosvoima antaa koneelle voimaa leikata kovia materiaaleja. RPM (kierrosta minuutissa) määrää, kuinka nopeasti työkappale pyörii. Eri sovellukset tarvitsevat erilaisia teho- ja nopeustasoja.
| Karan tehoalue (kW) | Tyypilliset sovellukset |
|---|---|
| 0,8–1,5 kW | Pienimuotoinen kaiverrus, piirilevyjen jyrsintä, kevyt puuntyöstö, akryylin leikkaus. Sopii harrastelijoille ja pienille työpajoille. |
| 2,2–3,5 kW | Yleinen puuntyöstö, kylttien valmistus, muovin valmistus, alumiinin kaiverrus. Ihanteellinen pienille ja keskisuurille yrityksille. |
| 4,5–6,0 kW | Raskas puuntyöstö, huonekalujen valmistus, kaappien valmistus, ei-rautametallien työstö. Ammattilaisten työpajojen ja teollisuuden suosima. |
| 7,5–9,0 kW | Teollisuuskäyttöön, laajamittaiseen paneelien työstöön, monimutkaiseen 3D-veistokseen, raskaiden metallien leikkaamiseen. Suunniteltu suurtuotantoympäristöihin. |
| 12 kW ja yli | Tehokas teollinen koneistus, ilmailu- ja avaruuskomponentit, autoteollisuuden osat, muottien valmistus. Käytetään vaativissa teollisuusympäristöissä jatkuvaa toimintaa ja tarkkuutta varten. |
Istukan koko ja tangon kapasiteetti
Istukan koko ja tangon kapasiteetti määrittävät koneesi käsittelemän raaka-aineen enimmäismitat. Tämä vaikuttaa suoraan tuotettujen osien kokoon. Pienemmille työkappaleille holkki-istukat tarjoavat selkeitä etuja.
- Holkki-istukat ovat erityisen edullisia alle 10 cm:n halkaisijaltaan oleville työkappaleille.
- Ne tarjoavat erinomaisen työkalun välyksen, 360 asteen työkappaleen kosketuksen ja suuremman tartuntavoiman, erityisesti suurilla kierrosluvuilla.
- Näiden istukoiden tankokapasiteetti voi olla jopaHalkaisijaltaan 4 tuumaa (100 mm).
- Ne sopivat parhaiten halkaisijaltaan 1/16 tuumasta 4 tuumaan oleville osille paremman työkalun välyksen, suurempien nopeusominaisuuksien ja erinomaisen otevoiman ansiosta.
- Holkki-istukat on suunniteltu ensisijaisesti pienemmille osille, tyypillisesti3 tuumaa tai vähemmän, vaikka kapasiteetti voi olla jopa 6 tuumaa.
- Niiden pienempi massa ja symmetrinen rakenne mahdollistavat suuremmat käyttönopeudet verrattuna kolmileukaisiin istukoihin. Tämä johtaa tasaisempaan tartuntavoimaan suurilla kierroksilla.
Työkalukapasiteetti ja tornin kokoonpano
Koneesi työkalujen määrä ja niiden järjestely vaikuttavat siihen, kuinka monta toimintoa se voi suorittaa pysähtymättä. Suurempi työkalukapasiteetti tarkoittaa vähemmän seisokkiaikaa työkalujen vaihtoon. Myös revolverikokoonpanolla on suuri merkitys.
| Turretin tyyppi | Työkalukapasiteetti |
|---|---|
| VDI | Korkea (yli 12 asemaa) |
| BMT | Rajoitettu (6–12 asemaa) |
VDI-revolverit (VDI on lyhenne sanoista Verein Deutscher Ingenieure eli Saksan insinöörien yhdistys) tarjoavat usein enemmän asemia, mikä antaa sinulle enemmän joustavuutta. BMT-revolverit (Base Mounted Tooling) tarjoavat tukevan kiinnityksen raskaampiin leikkauksiin. Oikean revolverin valinta auttaa sinua.maksimoida tehokkuusja osan monimutkaisuus.
Tehokkaat lastunhallinta- ja jäähdytysjärjestelmät
Tehokas lastunhallinta ja vankat jäähdytysjärjestelmät ovat elintärkeitä kaikille CNC-sorveille. Ne varmistavat sujuvan toiminnan, pidentävät työkalun käyttöikää ja ylläpitävät osan laatua. Huono lastunpoisto voi johtaa työkalun rikkoutumiseen, pinnanlaatuongelmiin ja koneen seisokkiaikoihin. Hyvä järjestelmä pitää leikkausalueen puhtaana ja viileänä.
Valmistajat käyttävätuseita strategioita sirujen tehokkaaseen hallintaanHeoptimoida työstöradat lastujen kertymisen minimoimiseksiahtaissa tiloissa ja syvissä onteloissa. Tämä parantaa tuottavuutta ja varmistaa tasaisen lastunpoiston. Oikean työkalun valinta auttaa myös. Työkalut, joilla on sopiva uran geometria, kierrekulma ja pinnoite, toimivat parhaiten. Esimerkiksi suuremmat uravälit ja suuremmat kierrekulmat sopivat ihanteellisesti materiaaleille, kuten alumiinille, jotka tuottavat pidempiä lastuja. Lastunmurtajat pilkkovat lastut pienemmiksi, hallittaviksi paloiksi. Tämä on erityisen hyödyllistä materiaaleille, jotka tuottavat pitkiä, säikeellisiä lastuja, mikä vähentää tukoksia.
| Strategia | Materiaalityypit | Leikkausolosuhteet/huomioitavaa |
|---|---|---|
| Toteuta lastunmurtajat | Pitkiä, sitkeitä lastuja tuottavat materiaalit (esim. vaikeat seokset, kuten titaani- ja nikkelipohjaiset materiaalit) | Oikean lämmön ja paineen ylläpitäminen; saatavilla on erilaisia kokoonpanoja erityistarpeisiin tai yleisiin sovelluksiin. |
| Käytä korkeapaineista jäähdytysnestettä | Yleistä | Jäähdytysnestevirta lähellä leikkausaluetta; korkeapaineyksikön sopiva mitoitus suhteessa koneen jäähdytysnestesäiliöön. |
| Käytä prosessi- ja ohjelmointimuutoksia | ISO P -ryhmän teräkset (lastujen väri osoittaa lämmönsiirtoa) | Työkalun kohdistus (keskipisteen korkeus on kriittinen); erittäin tukevat työkalut; lastuamissyvyys (vähintään 2/3 säteestä, 1–2 mm säteen ohi parhaan tuloksen saavuttamiseksi); syöttönopeus (ei liian pieni eikä liian suuri); lastuamisnopeus (voidaan säätää, jos muut muutokset epäonnistuvat); ohjelmointimuutokset, kuten syväporaus uran jyrsinnässä. |
Hyvä jäähdytysnesteen hallintajärjestelmä ohjaa jäähdytysnesteen virtauksen tarkasti leikkausalueelle. Tämä huuhtelee lastut pois ja estää niiden kertymisen ja ylikuumenemisen. Se ylläpitää myös jäähdytysnesteen laatua. Automaattiset lastunpoistojärjestelmät, kuten imurit tai kuljettimet, poistavat lastuja jatkuvasti. Tämä on ratkaisevan tärkeää suurtuotannossa. Se auttaa ylläpitämään tasaisia leikkausolosuhteita ja vähentää seisokkiaikoja.
Edistykselliset jäähdytysjärjestelmät, kutenminimimäärävoitelu (MQL) ja kuiva työstö, säästävät merkittävästi vettä ja vähentävät jäähdytysnesteen käyttöä. Nämä järjestelmät vähentävät myös jäähdytykseen tarvittavaa energiaa. Tämä johtaa järjestelmän kokonaistehokkuuden kasvuun ja mahdollisiin kustannussäästöihin.Ylikriittiset CO₂-järjestelmät tarjoavat vielä enemmän etuja:
- Nolla jäähdytysnesteen hukkaaYlikriittinen CO₂ haihtuu vaarattomasti. Tämä poistaa jäännökset ja kalliin hävittämisen.
- Vähentynyt energiankulutusKäyttöön tarvitaan vähemmän energiaa. Suodatus-, pumppaus- ja puhdistusjärjestelmiä ei enää tarvita.
- Kestävä CO₂-hankintaHiilidioksidi otetaan tyypillisesti talteen teollisista prosesseista. Tämä tukee kiertotaloutta.
- Ei haitallisia kemikaalejaMyrkytön scCO₂ poistaa altistumisen vaarallisille aineille. Se parantaa ilmanlaatua ja työturvallisuutta.
- Puhtaat ja jäämättömät toiminnotEi jätä öljymäisiä jäämiä. Tämä minimoi huollon ja puhdistuksen tarpeen.
Nämä edistyneet järjestelmät eivät ainoastaan paranna koneistuksen suorituskykyä, vaan tarjoavat myös merkittäviä ympäristö- ja kustannushyötyjä.
Ihanteellisen CNC-sorvausratkaisun valitseminen vuodelle 2025 edellyttää selkeää ymmärrystä ainutlaatuisista tuotantotavoitteistasi. Huolellisesti valitusta koneesta tulee strateginen voimavara, joka edistää suoraan valmistuksen menestystä. Yritykset tekevät tietoon perustuvia päätöksiä toimintansa optimoimiseksi ja tulevan kasvun turvaamiseksi. Tämä kattava opas auttaa valmistajia löytämään täydellisen ratkaisun erityistarpeisiinsa.
Usein kysytyt kysymykset
Mitä eroa on vaaka- ja pystysuorilla CNC-sorveilla?
Vaakasuorat koneet käsittelevät pitkiä ja raskaita osia hyvin, ja usein lastunpoisto on helpompaa.Pystysuorat koneetsopivat erinomaisesti raskaille ja lyhyille osille, koska ne kiinnitetään painovoiman avulla. Ne myös säästävät lattiatilaa.
Milloin korjaamon kannattaisi harkita sveitsiläistyyppistä CNC-sorvia?
Versaiden tulisi harkita sveitsiläisiä koneita pienten, monimutkaisten ja erittäin tarkkojen osien valmistukseen. Ne loistavat esimerkiksi lääketieteen, ilmailu- ja elektroniikkateollisuuden aloilla, sillä ne tuottavat monimutkaisia komponentteja tiukoilla toleransseilla.
Mitä etuja on moniakselisilla CNC-sorvauskeskuksilla?
Moniakseliset keskuksetyhdistää sorvauksen, jyrsinnän ja porauksen yhteen koneeseen. Tämä mahdollistaa monimutkaisten osien valmistuksen yhdellä asetuksella, mikä vähentää virheitä, säästää aikaa ja parantaa tarkkuutta.
Miten automaatio, kuten tangonsyöttäjät, auttavat CNC-sorvia?
Tangonsyöttimet syöttävät raaka-ainetta automaattisesti, mikä mahdollistaa jatkuvan ja valvomattoman tuotannon. Tämä lisää tuotantoa, vähentää työvoimakustannuksia ja antaa koneiden käydä pidempiä aikoja ilman ihmisen puuttumista asiaan.
Miksi karan teho ja kierrosluku ovat tärkeitä CNC-sorvauskoneessa?
Karan teho antaa koneelle voimaa kovien materiaalien leikkaamiseen. Kierrosluku (RPM) määrää työkappaleen pyörimisnopeuden. Molemmat ovat ratkaisevan tärkeitä tehokkaalle koneistukselle ja riippuvat materiaalista ja kappaleen vaatimuksista.
Julkaisun aika: 05.12.2025