


Kiinteäpalkkinen CNC-pora- ja jyrsinkone
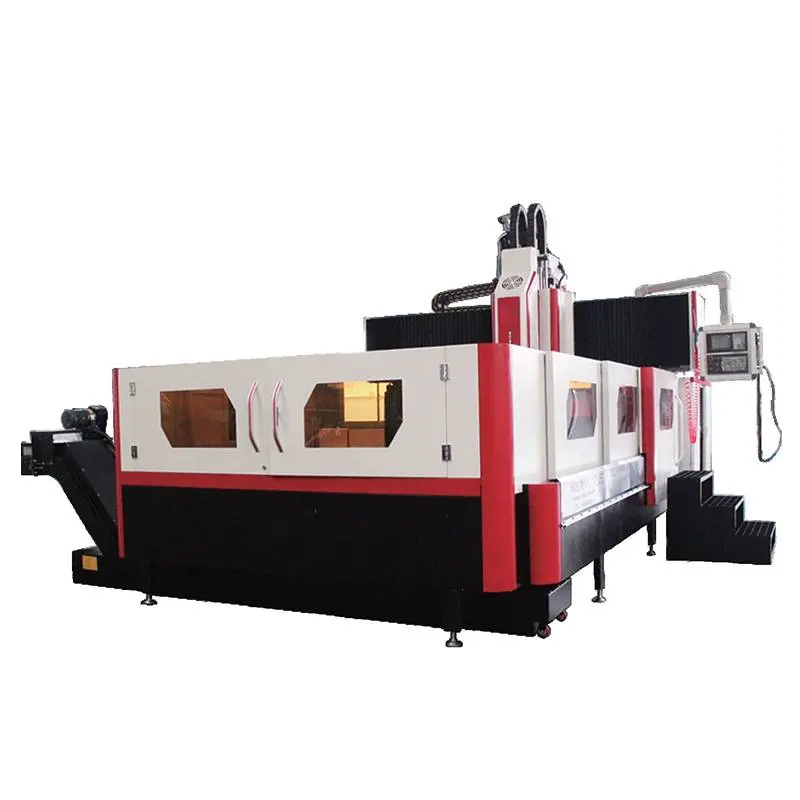
CNC-poraus- ja jyrsinkone
Koneen toiminto ja ominaisuuksien kuvaus
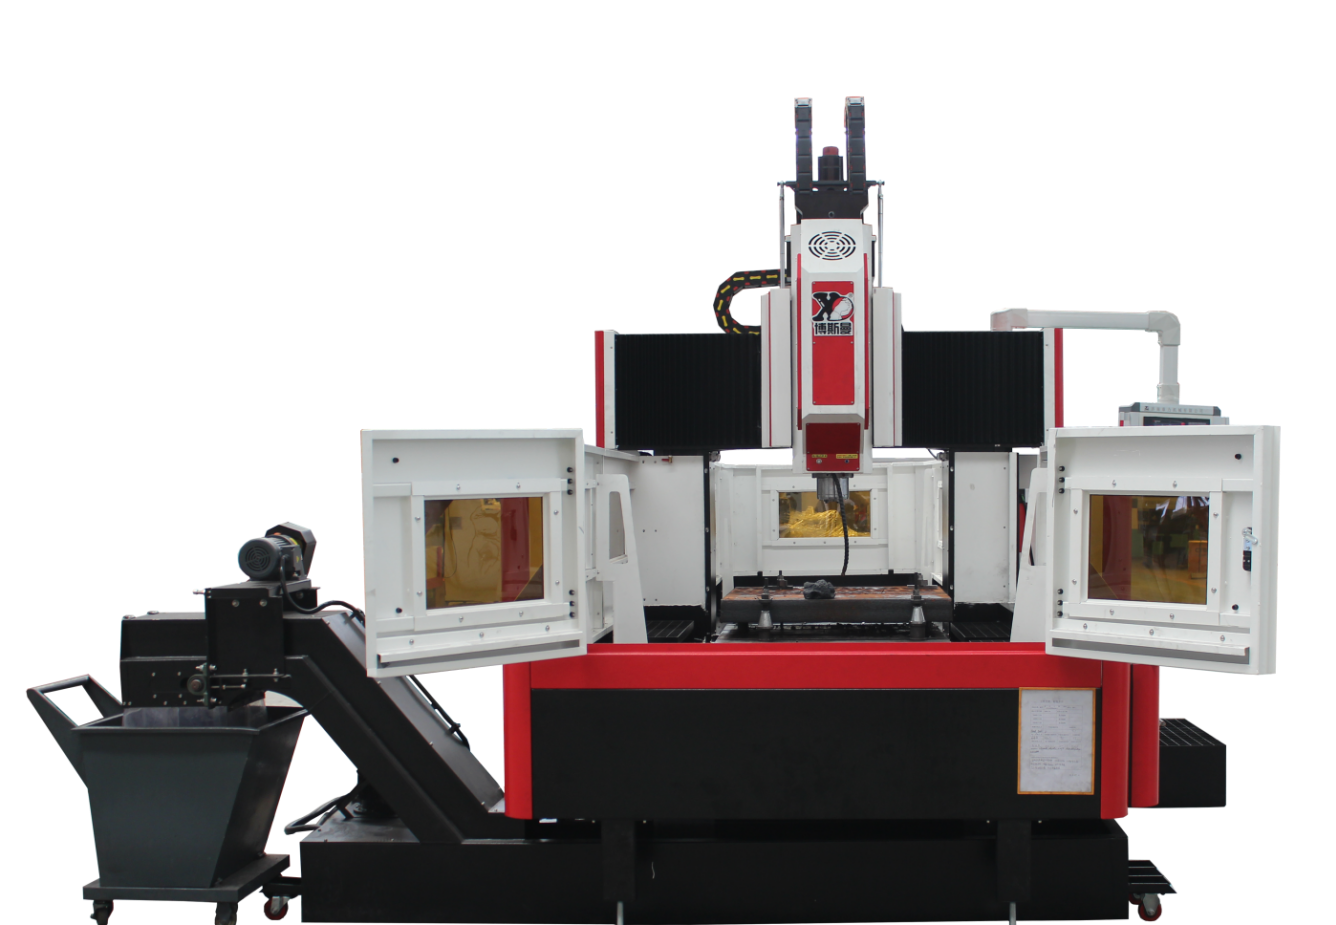
1) CNC-portaaliporaus- ja jyrsinkone on työstölaite, joka yhdistää edistyneitä teknologioita, kuten koneita, sähköä ja hydrauliikkaa. Sitä käytetään pääasiassa muottien, laippojen, venttiilien, rakenneosien jne. työstöön. Sitä käytetään laajalti monimutkaisten osien, kuten erilaisten levyjen, laatikoiden, kehysten, muottien jne. karkeuteen ja viimeistelyyn koneenrakennusteollisuudessa. Tämä työstökone pystyy toteuttamaan pystysuoran jyrsinpään ja pöydän vaakasuoran (Y-akseli) ja pystysuoran liikkeen (Z-akseli). Kolmiakselinen nivel pitkittäisliikkeelle (X-akseli) mahdollistaa moniprosessikäsittelyn, kuten jyrsinnän, porauksen, kierteityksen, avarruksen ja upotuksen. Koko kone on varustettu portaalirunkorakenteella, jolla on korkea jäykkyys ja hyvä tarkkuuden säilyvyys. Se on käyttäjien ensisijainen valinta työstöön.
2) Koneen yleinen asettelu
(1) Käytetään kiinteäpalkkista portaalirunkorakennetta, kiinteä alusta ja kaksoispylväs ja alusta on yhdistetty pulteilla. Työpöytä liikkuu alustalla X-akselin suunnassa, vetolaite liikkuu satulan päällä Z-suunnassa ja satula ja vetolaite liikkuvat palkilla Y-suunnassa.
(2) Konetyökalun tärkeimmät suuret osat: peti, pylväs, palkki, satula ja vetolaite ovat kaikki erittäin lujaa valurautaa. Nämä suuret osat on optimoitu 3D-tietokoneohjelmistolla, jossa on järkevä kylkiluiden asettelu ja täydelliset lämpökäsittelyprosessit jäännösjännitysten poistamiseksi. Näin varmistetaan, että koko koneella on riittävä lujuus, jäykkyys ja korkea vakaus sekä leikkaustärinänkestävyys.
3) Sänky-työpöytä
(1) Sänky on valmistettu erittäin lujasta HT250-valuraudasta, jossa on käytetty tietokoneella tehtyä kolmiulotteista optimointisuunnittelua, kylkiluut on järjestetty kohtuullisesti ja sen jäykkyys ja lujuus paranevat.
(2) X-akselin ohjausradassa käytetään maahantuotuja raskaita lineaarijohteita, joilla on alhainen dynaaminen ja staattinen kitkakerroin, korkea pöydän herkkyys, alhainen tärinänopeus, alhainen ryömimättömyys, korkea paikannustarkkuus ja erinomainen servomoottorin suorituskyky: samalla kuormituskapasiteetti on suuri ja leikkaustärinänkestävyys on hyvä. .
(3) X-akselin käyttö - servomoottori on kytketty kuularuuviin reduktorin kautta, joka liikuttaa työpöytää edestakaisin sängyllä X-akselin syöttöliikkeen toteuttamiseksi ja ruuvin esikiristämiseksi jäykkyyden parantamiseksi.
4) Palkki
(1) Poikkipalkki ja pylväs on integroitu portaalin runkorakenteeseen käyttäen korkean lujuuden omaavaa HT250-valurautamateriaalia, kylkiluut on järjestetty kohtuullisesti ja niillä on riittävä taivutus- ja vääntöjäykkyys.
(2) Palkkiohjainpari käyttää raskasta lineaariohjainta.
(3) Y-akselin käyttö - servomoottori on kytketty suoraan kuularuuviin kytkimen kautta, ja kuularuuvi ajaa satulaa liikkumaan vasemmalle ja oikealle palkissa Y-akselin syöttöliikkeen toteuttamiseksi.
5) Vetopysäkki
(1) Päätykappaleessa on raskaaseen käyttöön tarkoitettu lineaarinen rullaohjain, jolla on korkea liikkeen jäykkyys, korkea paikannustarkkuus ja hyvä hidasvakaus.
(2) Z-akselin käyttö – servomoottori on kytketty suoraan kuularuuviin kytkimen kautta, ja kuularuuvi liikuttaa vetolaitetta ylös ja alas satulassa Z-akselin syötön toteuttamiseksi. Z-akselin moottorissa on automaattinen jarrutustoiminto. Sähkökatkoksen sattuessa moottorin akselia pidetään tiukasti kiinni, jotta se ei pyöri.
(3) Kararyhmä käyttää Taiwan Jianchunin nopeaa sisäistä jäähdytyskaraa, jolla on korkea tarkkuus ja suorituskyky. Pääakseli tarttuu veistä pääakselin perhosjousella, jonka vetojännitys vaikuttaa työkalun kahvan vetonaulaan neliosaisen avennusmekanismin kautta, ja irrotettava työkalu on kiinnitetty pneumaattisella menetelmällä.
6) Paineilmajärjestelmä
Käytetään karan työkalun löysäämiseen.
7) Koneen suojaus
Sängyn kisko (X-akseli) on varustettu ruostumattomasta teräksestä valmistetulla teleskooppisuojalla;
Palkinohjain (Y-akseli) ottaa käyttöön joustavan elinsuojan.
8) Voitelu
(1) X-, Y- ja Z-kolmiakselilaakerit on kaikki voideltu.
(2) X-, Y- ja Z-kolmiakselijohteet on kaikki öljyvoideltu.
(3) X-, Y- ja Z-kolmiakseliset kuularuuviparit on kaikki öljyvoideltu.
9) CNC-järjestelmä
CNC-järjestelmä on vakiovarustettu Beijing Kaiendi -ohjausjärjestelmällä ja -käytöllä, jossa on täydelliset toiminnot ja helppokäyttöisyys; vakiona RS-232-tiedonsiirtoliitäntä, USB-liitäntä ja siihen liittyvä ohjelmisto.
Suodatusjärjestelmä
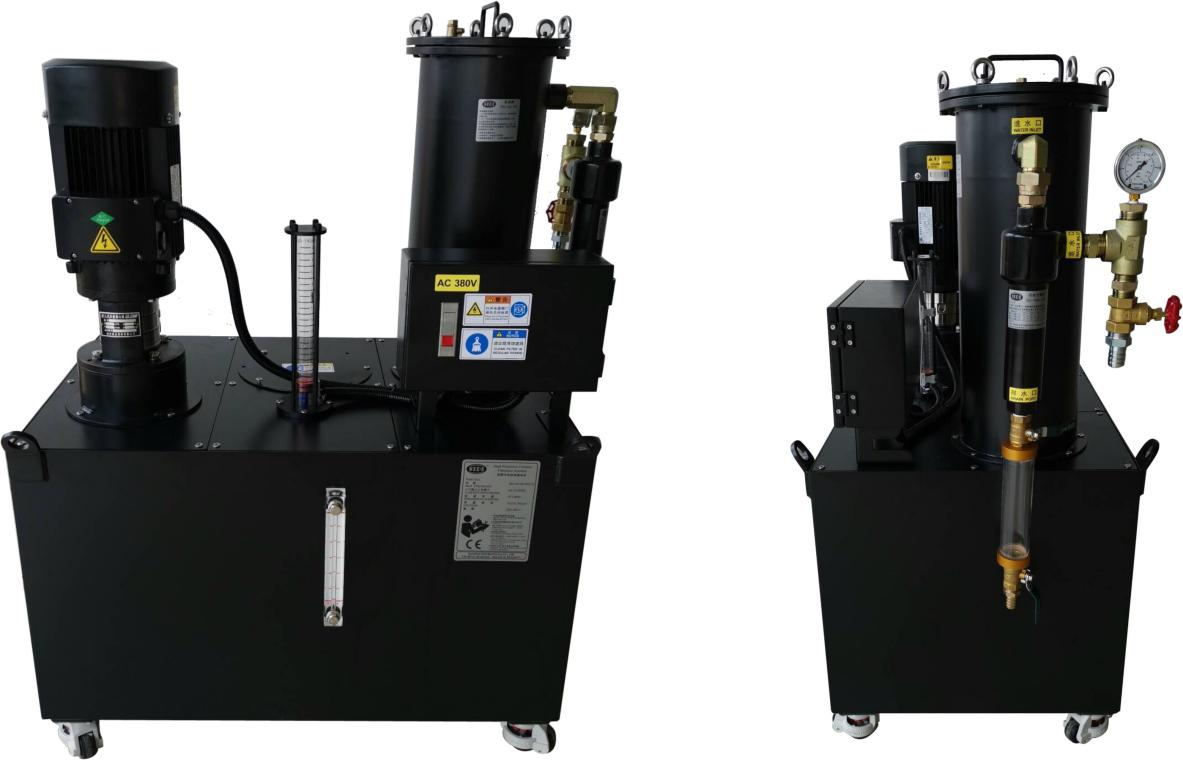
Tämä työstökone on varustettu keskusvesisuodatusjärjestelmällä, joka suodattaa tehokkaasti jäähdytysnesteen epäpuhtaudet. Sisäinen vesisuihkutusjärjestelmä estää rautatappien tarttumisen työkaluun työstön aikana, vähentää työkalun kulumista, pidentää työkalun käyttöikää ja parantaa työkappaleen pinnan viimeistelyä. Työkalun kärjen korkeapainevesinpoistotappi suojaa työkappaleen pintaa ja nopeaa pyörivää niveltä, estää epäpuhtauksia tukkeutumasta pyörivää niveltä sekä parantaa työkappaleen yleistä laatua ja tehokkuutta. (Huomaa, että kuva on suodatinjärjestelmän fyysinen kuva.)
Tekniset tiedot
| Malli | BOSM-DPH2016 | BOSM-DPH2022 | BOSM-DPH2625 | BOSM-DPH4026 | |
| Työskentelykoko (mm) | 2000*1600 | 2000*2000 | 2500*2000 | 4000*2200 | |
| Maksimikuormitus (kg) | 7000 | 7000 | 7000 | 7000 | |
| T-ura (mm) | 8*22 | 8*22 | 8*22 | 8*22 | |
| Pöydän X-akselin suurin liikerata (mm) | 2200 | 2200 | 2600 | 4000 | |
| Pöydän Y-akselin suurin liikerata (mm) | 1600 | 2200 | 2500 | 2600 | |
| Karan suurin isku Z-akselilla (mm) | 600 | 600 | 600 | 600/1000 | |
| Etäisyys karan päästä työpöytään (mm) | Maksimi | 800 | 800 | 800 | 800 |
| Minimi | 200 | 200 | 200 | 200 | |
| Tapperi (7:24) | BT50 | BT50 | BT50 | BT50 | |
| Karan nopeus (r/min) | 30–3000/60–6000 | 30–3000/60–6000 | 30–3000/60–6000 | 30–3000/60–6000 | |
| Karan moottorin teho (kW) | 22 | 22 | 22 | 22 | |
| Maks. U-pora (mm) | φ90 | φ90 | φ90 | φ90 | |
| Suurin kierteitys (mm) | M36 | M36 | M36 | M36 | |
| Leikkaussyöttönopeusalue | 1–4000 | 1–4000 | 1–4000 | 1–4000 | |
| Nopea liike (m/min) | 8.8.2008 | 8.8.2008 | 8.8.2008 | 8.8.2008 | |
| Kansallisten standardien GB/T18400.4 (m/min) täytäntöönpano | ±0,01/1000 mm | ±0,01/1000 mm | ±0,01/1000 mm | ±0,01/1000 mm | |
| Paino (T) | 16.5 | 21 | 24 | 40 | |
Laaduntarkastus
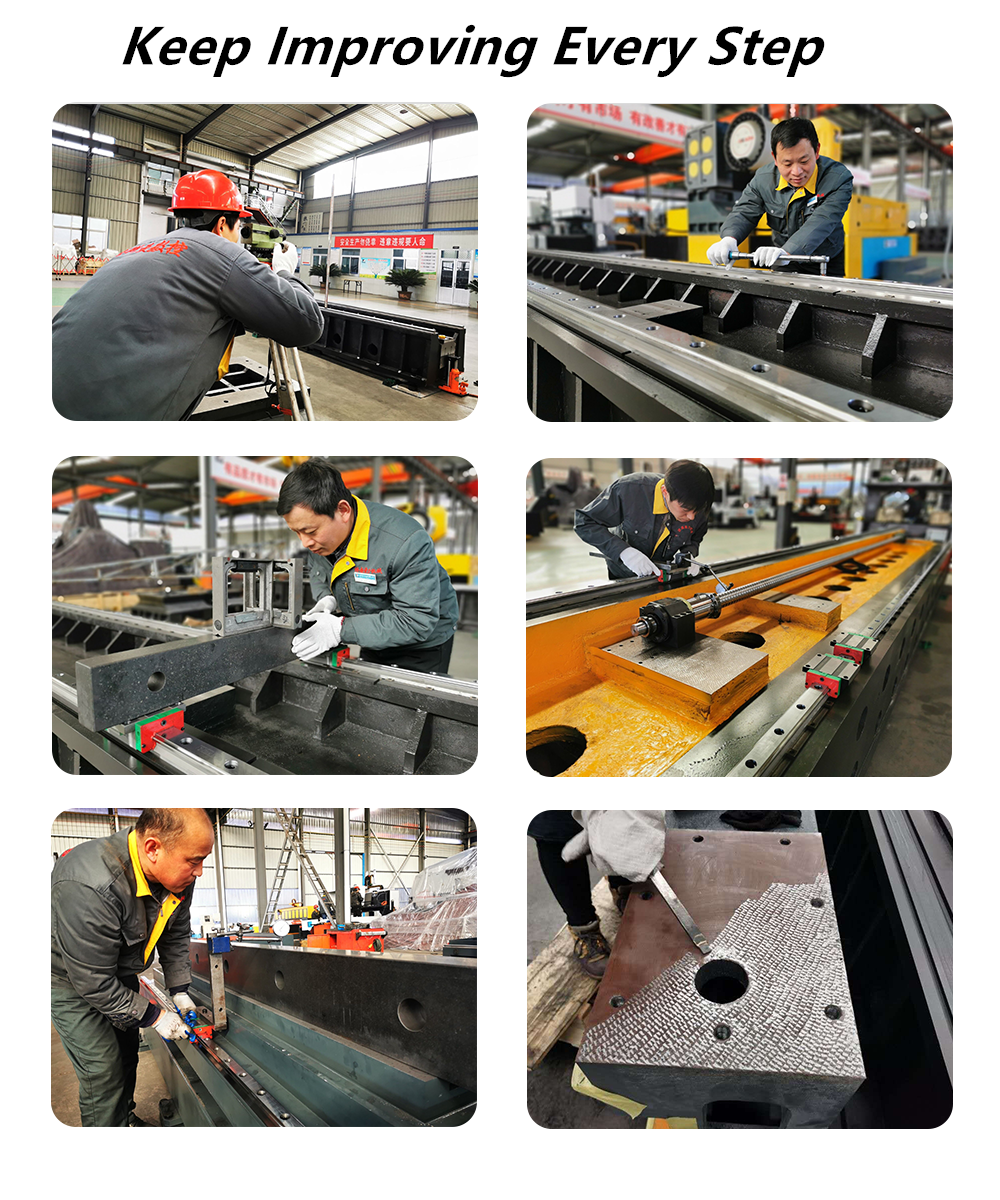
Jokainen Bosmanin kone kalibroidaan brittiläisen RENISHAW-yhtiön laserinterferometrillä, joka tarkastaa ja kompensoi tarkasti nousuvirheet, välyksen, paikannustarkkuuden ja toistuvien paikannusvirheiden tarkkuuden varmistaakseen koneen dynaamisen, staattisen vakauden ja käsittelytarkkuuden. . Kuulatangotesti Jokainen kone käyttää brittiläisen RENISHAW-yhtiön kuulatankotestaajaa todellisen ympyrän tarkkuuden ja koneen geometrisen tarkkuuden korjaamiseen ja suorittaa samanaikaisesti ympyräleikkauskokeita koneen 3D-työstötarkkuuden ja ympyrän tarkkuuden varmistamiseksi.
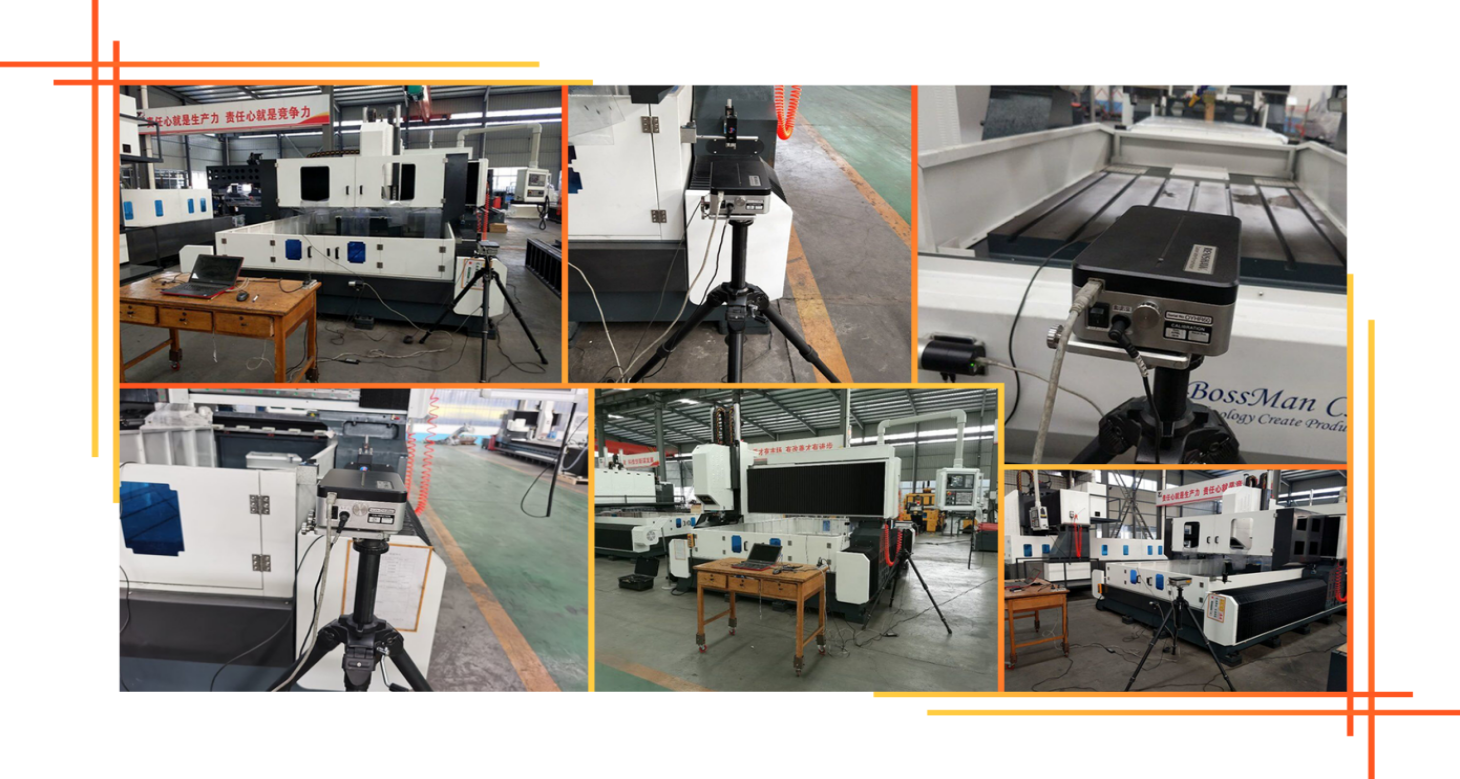
Konetyökalun käyttöympäristö
1.1 Laitteiden ympäristövaatimukset
Ympäristön lämpötilan pitäminen tasaisena on olennainen tekijä tarkkuuskoneistuksessa.
(1) Käytettävissä oleva ympäristön lämpötila on -10℃ ~35 ℃Kun ympäristön lämpötila on 20℃, ilmankosteuden tulisi olla 40~75 %.
(2) Jotta työstökoneen staattinen tarkkuus pysyisi määritellyllä alueella, optimaalisen ympäristön lämpötilan on oltava 15° C:stä 25:een° C lämpötilaerolla
Sen ei tulisi ylittää± 2 ℃/ 24 tuntia
1.2 Virtalähteen jännite: 3-vaiheinen, 380 V, jännitteen vaihtelu sisällä± 10 %, virtalähteen taajuus: 50 Hz.
1.3 Jos käyttöalueen jännite on epävakaa, työstökone on varustettava säädettävällä virtalähteellä työstökoneen normaalin toiminnan varmistamiseksi.
1.4. Konetyökalulla tulee olla luotettava maadoitus: maadoitusjohto on kuparilankaa, langan halkaisijan on oltava vähintään 10 mm²ja maadoitusvastus on alle 4 ohmia.
1.5 Laitteen normaalin toiminnan varmistamiseksi, jos ilmalähteen paineilma ei täytä ilmalähteen vaatimuksia, on ennen koneen ilmanottoa asennettava joukko ilmanpuhdistuslaitteita (kosteudenpoisto, rasvanpoisto, suodatus).
1.6. Laite on pidettävä poissa suorasta auringonvalosta, tärinästä ja lämmönlähteistä sekä korkeataajuusgeneraattoreista, sähköhitsauskoneista jne., jotta vältetään koneen tuotantohäiriöt tai koneen tarkkuuden menetys.
Ennen ja jälkeen -palvelu
1) Ennen huoltoa
Bossmanin tekninen tiimi vastaa teknisestä viestinnästä asiakkaiden kanssa ja ratkaisujen laatimisesta tutkimalla asiakkaiden pyyntöjä ja tarvittavia tietoja sekä antamalla palautetta insinööreillemme. Tiimi auttaa asiakkaita valitsemaan sopivan työstöratkaisun ja sopivat koneet.
2) Palvelun jälkeen
A. Koneella on yhden vuoden takuu ja se on maksettu elinikäisestä huollosta.
B. Yhden vuoden takuuaikana, joka alkaa koneen saapumisesta määräsatamaan, BOSSMAN tarjoaa ilmaisia ja oikea-aikaisia huoltopalveluita koneen erilaisille ei-ihmisen aiheuttamille vioille ja vaihtaa kaikenlaiset ei-ihmisen aiheuttamat vaurioituneet osat maksutta. Takuuajan ulkopuolella ilmenevät viat korjataan asianmukaisin kustannuksin.
C. Tekninen tuki 24 tunnin sisällä verkossa, TM:n, Skypen ja sähköpostin välityksellä, asiaankuuluvien kysymysten ratkaiseminen ajoissa. Jos niitä ei voida ratkaista, BOSSMAN järjestää välittömästi huoltoteknikon saapumisen paikan päälle korjausta varten. Ostajan on maksettava VISA, lentoliput ja majoitus.
Asiakkaan sivusto

Tuotekategoriat
-

VC-sarjan erittäin jäykkä CNC-työstökeskus, jossa...
-

HP-sarjan vaakasuora liikkuva pylväslineaariohjain...
-

HT-sarjan vaakasuora liikkuva pylväslineaariopas...
-

VS-sarjan neliraiteiset raskaaseen käyttöön tarkoitetut CNC-työstökoneet
-

V-sarjan CNC-työstökeskus, jolla on korkea jäykkyys
-

X-sarjan kaksipylväinen CNC-työstökeskus
-

Vaakasuora 5-akselinen CNC-työstökeskus TKG1600
-

CNC-pystysuora sorvaus- ja jyrsintäkomposiittikeskus...
-

Nopea CNC-työstökeskus GM-sarja
-

GT-sarjan nopea CNC-jyrsintä
-

Kaksikarainen CNC-sorvi SK32
-

CNC-pystysuora työstökeskus RFTV510 pyörän...